- 3D-Druckdienste

- CNC-Bearbeitungsdienstleistungen

- Vakuumgussdienste

- Oberflächenveredelungsdienste

Rapid Prototyping Services: So wählen Sie einen zuverlässigen Fertigungspartner aus
Ein Produktteam sendet am Montag eine CAD-Datei und benötigt bis Freitag ein physisches Teil für eine Passprüfung, eine Kundendemo oder einen Pilotbau. Das ist der Moment, in dem Rapid-Prototyping-Dienste praktisch statt theoretisch werden. Der richtige Service bewirkt mehr als nur die Umwandlung eines Modells in Kunststoff oder Metall; Es bietet dem Team eine schnelle Möglichkeit, eine Designfrage zu testen, ein Toleranzproblem aufzudecken und zu entscheiden, was geändert werden muss, bevor Geld für die Werkzeuge bereitgestellt wird.
Auch deshalb verdient die Kaufentscheidung Aufmerksamkeit. Ein Rapid-Prototyping-Anbieter kann eine 3D-Druckerei, ein CNC-Bearbeitungspartner, ein Vakuumgussspezialist oder ein Hersteller sein, der alle drei mit Oberflächenveredelung und Kleinserienfertigung verbindet. Der Unterschied zeigt sich in der Vorlaufzeit, der Materialauswahl, dem DFM-Feedback und darin, wie reibungslos ein Prototyp zu einem Produktmuster wird. Ein Prototyping-Lieferant ist kein Großhändler für Standardteile; Es handelt sich um einen Fertigungspartner, der einen Entwurf interpretiert und eine physische Antwort zurückgibt.
Was Rapid Prototyping Services tatsächlich leisten
Rapid-Prototyping-Dienste liefern in der Regel drei Dinge gleichzeitig: Geometrie, Materialverhalten und ein Kommunikationstool. Geometrie ist das Offensichtliche. Ein physisches Teil zeigt, ob eine Abdeckung bündig sitzt, ob ein Verbinder frei von einer Wand ist oder ob eine Halterung mit dem vorgesehenen Befestigungselement montiert werden kann. Das Materialverhalten ist weniger offensichtlich, aber oft wichtiger. Ein Kunstharzmodell sieht möglicherweise richtig aus, verbiegt sich aber dennoch zu stark, reißt beim Einrasten oder wird in der Nähe einer Wärmequelle weich. Das Kommunikationsmittel ist wichtig, weil ein physisches Muster es Design, Technik, Einkauf und Marketing ermöglicht, dasselbe Objekt zu besprechen, anstatt unterschiedliche Interpretationen eines Bildschirms.
Zu einer guten Prototyping-Arbeit gehört auch Design-for-Manufacturing-Feedback. Bevor die Maschine startet, sollte der Lieferant die Wandstärke, Entformungsschrägen, die Platzierung der Stützen, den Zugang zum Werkzeug, den Toleranzaufbau und die Oberflächenbeschaffenheit überprüfen. Dieses Feedback ist kein Papierkram. Es ist der Unterschied zwischen einem Teil, das pünktlich ankommt, und einem Teil, das mit einer Notiz ankommt, dass die dünne Rippe beim Entfernen der Stütze gebrochen ist. Ein Hersteller, der Fragen stellt, bevor er ein Angebot abgibt, ist in der Regel ein besserer Partner als einer, der einfach jede Datei akzeptiert und alles verspricht.
Es gibt auch eine kommerzielle Rolle. Ein Prototyp kann eine Investorendemo, ein Messemuster, ein Kundenpilotprojekt oder eine interne Designüberprüfung unterstützen. In jedem Fall muss die Rolle für das Publikum angemessen aussehen und sich angemessen verhalten. Eine grobe FDM-Vorrichtung eignet sich möglicherweise perfekt für einen Werksversuch, ist jedoch für ein Einkäufertreffen im Einzelhandel völlig falsch. Der Prototyping-Dienst sollte den Zweck verstehen, nicht nur die Geometrie.
So passen Sie eine Prototyping-Methodee an die Frage an, die Sie beantworten müssen
Der schnellste Weg, einen Prozess auszuwählen, besteht darin, mit der Frage zu beginnen, nicht mit der Maschine. Wenn die Frage lautet: „Liegt das Gehäuse gut in der Hand?“ ein glatter Harzdruck kann ausreichen. Wenn die Frage lautet: „Übersteht diese Aluminiumhalterung einen Vibrationstest?“ Das Teil benötigt wahrscheinlich Metall und einen Prozess, der Metalleigenschaften erzeugt. Wenn die Frage lautet: „Können wir nächsten Monat einer Fokusgruppe fünfzig Einheiten zeigen?“ Vakuumguss könnte eine bessere Brücke sein als eine weitere Runde 3D-Druck.
| Method | Am besten für | Typische Materialien | Stärken | Grenzen, die man einplanen muss |
|---|---|---|---|---|
| SLA- und DLP-Harz-3D-Druck | Anschauliche Modelle, Passgenauigkeitsprüfungen, glatte Oberflächen, transparente oder flexible Teile | Standardharz, ABS-ähnliches Harz, flexibles Harz, transparentes Harz, rotes Wachsharz | Feine Details, glatte Oberfläche, schnelle Bearbeitung | Schichtlinien, eingeschränkte Hitzebeständigkeit, Stützspuren |
| SLS-Nylon 3D-Druck | Funktionshalterungen, Kanäle, bewegliche Scharniere, kleine Baugruppen | Schwarzes Nylon, weißes Nylon, glasfaserverstärktes Nylon | Gute Festigkeit, keine Stützstrukturen, komplexe Geometrie | Poröse Oberfläche, weniger detailliert als Harz, farblich begrenzt |
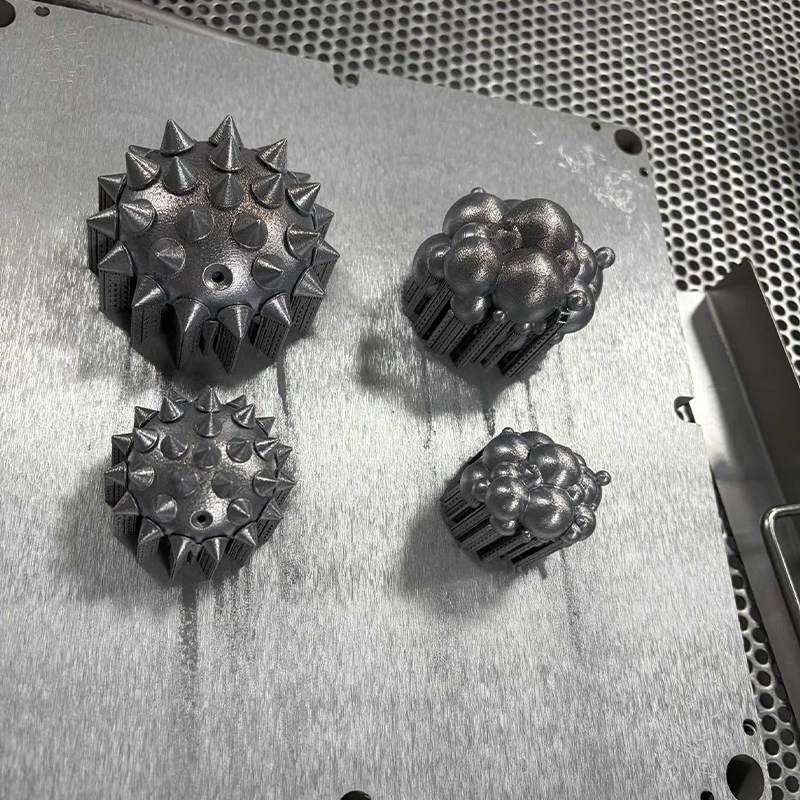
| SLM-Metall-3D-Druck | Metallprototypen mit komplexen Innenkanälen oder Leichtbaustrukturen | AlSi10Mg-Aluminium, 316L-Edelstahl, Ti6Al4V-Titan, H13/S136-Werkzeugstahl | Metalleigenschaften, Designfreiheit, konsolidierte Teile | Höhere Kosten, Nachbearbeitung, Entfernung des Stützmaterials, thermische Belastung |
| CNC-Bearbeitung | Enge Toleranzen, echte technische Kunststoffe, Gewinde, Einsätze, große Teile | Aluminium, Stahl, Messing, ABS, PC, POM, Nylon und andere bearbeitbare Qualitäten | Hervorragende Dimensionskontrolle, breites Materialspektrum, gute Oberflächengüte | Einrichtungskosten, Werkzeugzugriffsbeschränkungen, Materialverschwendung |
| Vakuumguss- und Silikonformen | Duplikate in geringer Stückzahl, Farbanpassung, gummiartige Teile, Muster vor der Markteinführung | Polyurethanharze, ABS-ähnliche, PP-ähnliche, gummiartige Materialien | Geringere Kosten pro Teil bei kleinen Stückzahlen, gute Oberflächendetails, Farboptionen | Begrenzte Lebensdauer der Form, langsamer als der Direktdruck bei Einzelanfertigungen, Schrumpfungskontrolle |
| Oberflächenveredelung | Aussehensmuster, Texturanpassung, Branding, Haltbarkeitsprüfungen | Lackieren, Beschichten, Eloxieren, Galvanisieren, Lasergravur, Abziehbilder | Verbessert die visuelle und taktile Qualität und unterstützt die Kundenakzeptanz | Fügt Vorlaufzeit, Farbabweichungsrisiko und prozessspezifische Designregeln hinzu |
Die Tabelle ist ein Ausgangspunkt, kein Regelwerk. Viele Projekte kombinieren Methoden. Ein CNC-gefräster Einsatz kann in ein vakuumgegossenes Gehäuse eingegossen werden. Ein Harzdruck kann bemalt werden, um ein Farbschema zu testen. Eine Metallhalterung kann zunächst maschinell bearbeitet und später durch Gießen hergestellt werden. Die nützliche Frage ist: Was erfordert die nächste Entscheidung? Wenn die Entscheidung ein glattes Erscheinungsbild erfordert, geben Sie der Oberfläche Vorrang. Wenn eine präzise Passform erforderlich ist, legen Sie Wert auf Toleranz. Wenn eine wesentliche Reaktion erforderlich ist, priorisieren Sie das Material- und Prozesspaar.
3D-Druck für Rapid Prototyping-Dienste: Wo es am besten passt
Der 3D-Druck bleibt der Standardeinstiegspunkt für viele Rapid-Prototyping-Dienste, da er die Werkzeuge aus der ersten Schleife entfernt. Eine Designänderung kann ohne eine Form, eine Vorrichtung oder eine lange Einrichtung gedruckt und getestet werden. Diese Geschwindigkeit ist bei der frühen Konzeptarbeit nützlich, kann aber auch Probleme verbergen, wenn der Prozess unvorsichtig gewählt wird. Harzdruck, Nylonsintern, Metallschmelzen und Filamentextrusion erzeugen unterschiedliche Oberflächen, Festigkeiten und Toleranzen. Sie als eine Kategorie zu behandeln, führt zu unterschiedlichen Erwartungen.
Harzprozesse für Aussehen und Passform
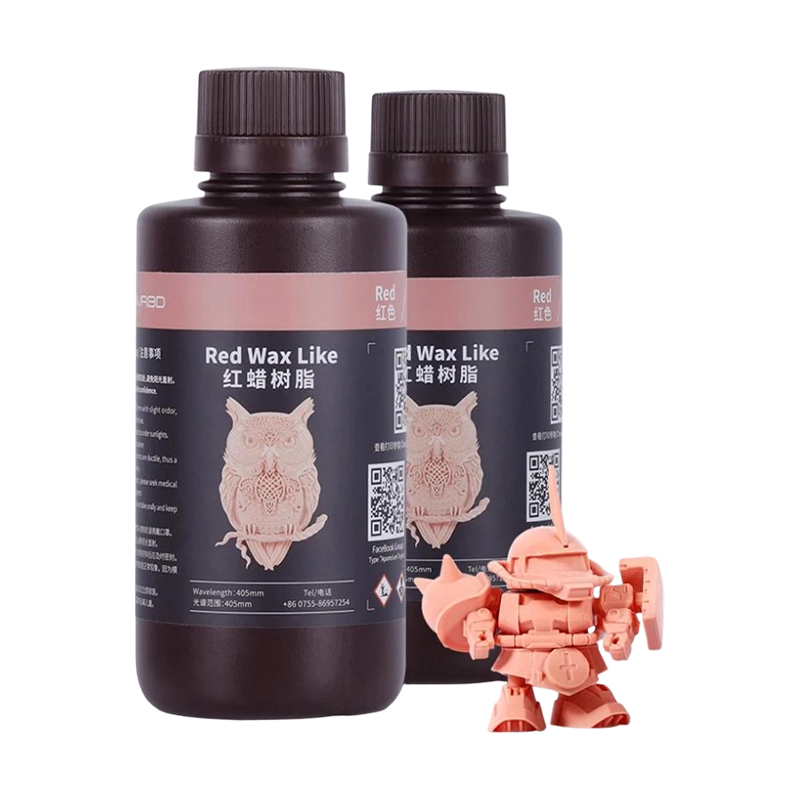
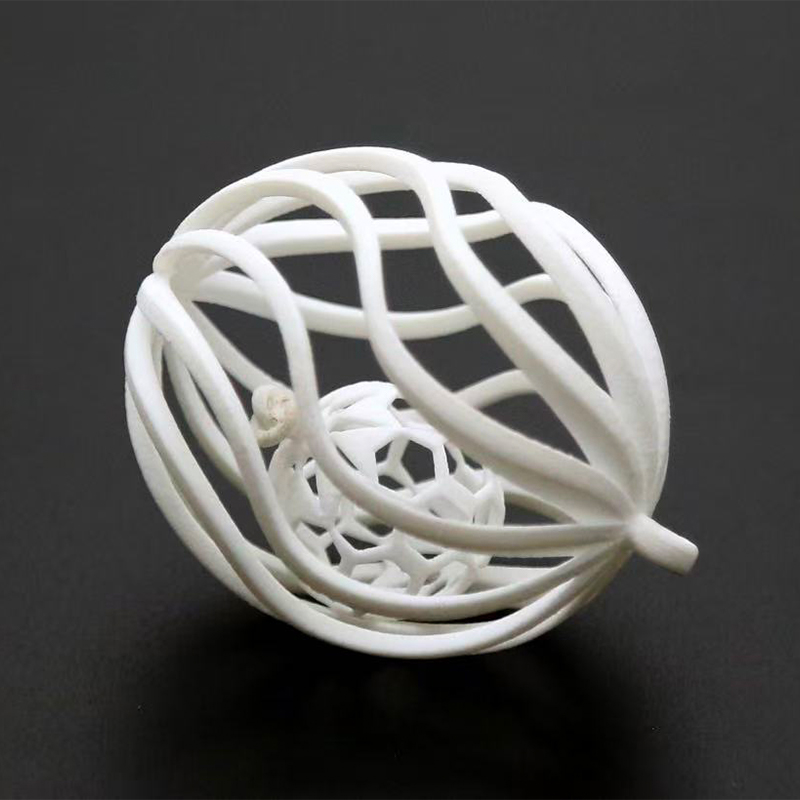
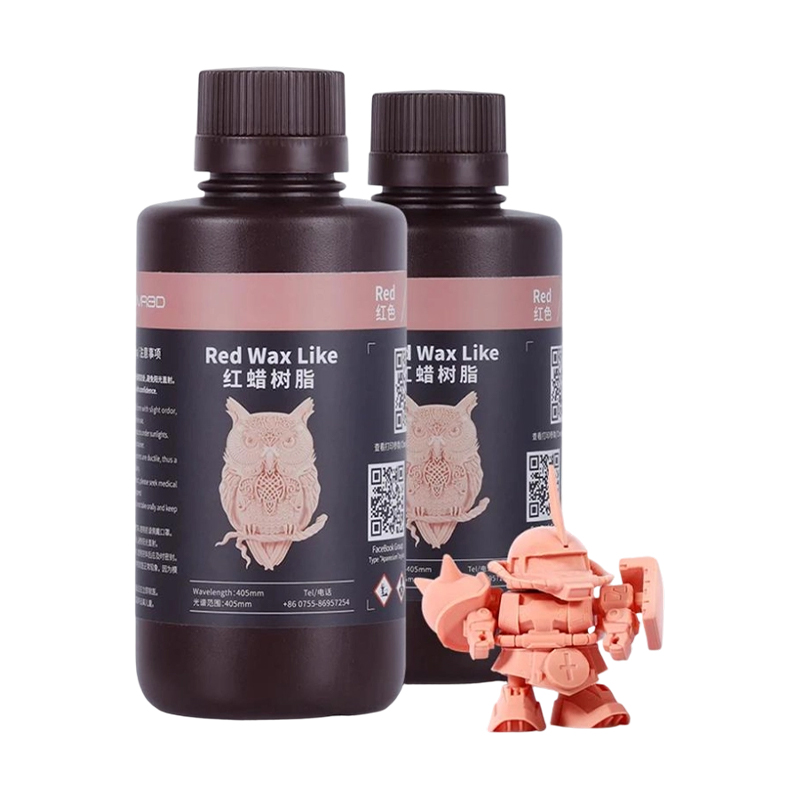
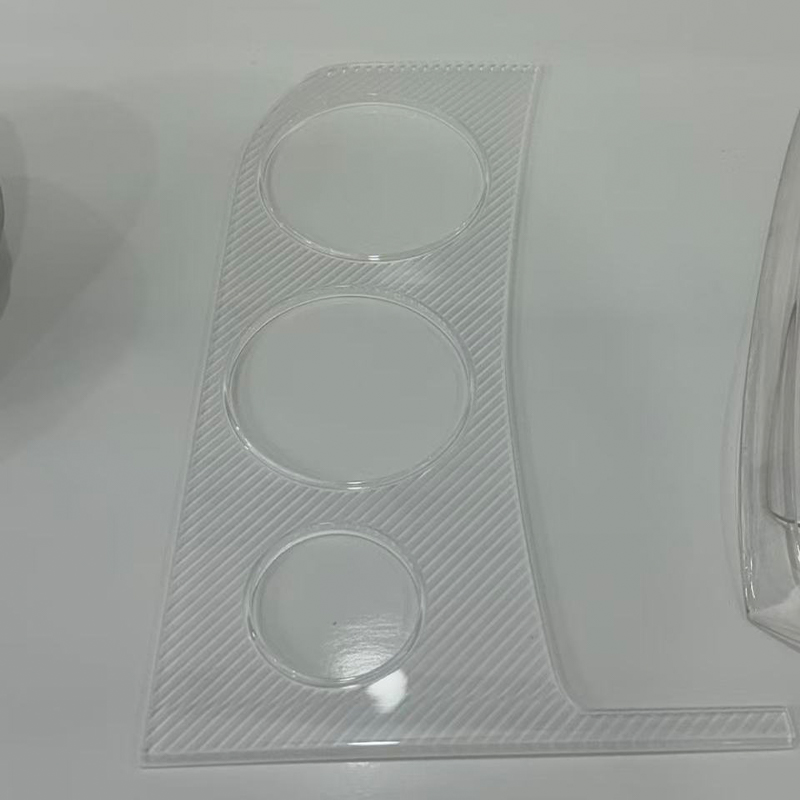
SLA- und DLP-Harzdruck wird häufig verwendet, wenn das Teil sauber aussehen, feine Details zeigen oder in eine kleine Baugruppe passen muss. Standardharz ergibt eine glatte Oberfläche für visuelle Modelle. ABS-ähnliches Harz bietet eine höhere Schlagfestigkeit für Schnappverbindungen und Gehäuse. Flexibles Harz kann Dichtungen, Griffe und Soft-Touch-Bereiche simulieren. Transparentes Harz unterstützt Lichtleiterprüfungen und durchsichtige Abdeckungen. Rotes Wachsharz wird in Gussabläufen verwendet, bei denen ein Muster benötigt wird. Diese Materialien sind nicht austauschbar, und ein Lieferant sollte die Kompromisse erläutern, anstatt einfach den niedrigsten Preis pro Gramm anzugeben.
Harzteile müssen in der Regel entfernt, gereinigt und nachgehärtet werden. Diese Nachbearbeitung kann sich auf Maßhaltigkeit und Oberflächenqualität auswirken. Ein dünnes Element kann sich während des Aushärtens verziehen. Ein transparenter Teil muss möglicherweise poliert werden, um die gewünschte Klarheit zu erreichen. Wenn die Stützen zu schnell entfernt werden, kann ein flexibler Teil reißen. Dies sind normale Produktionsdetails, die jedoch vor der Veröffentlichung der Datei besprochen werden sollten.
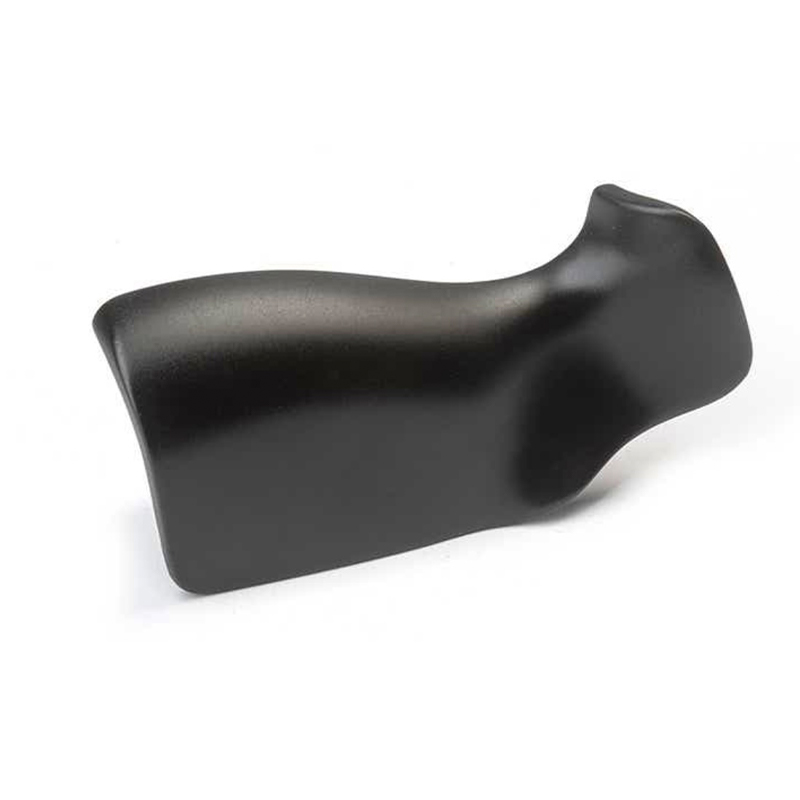
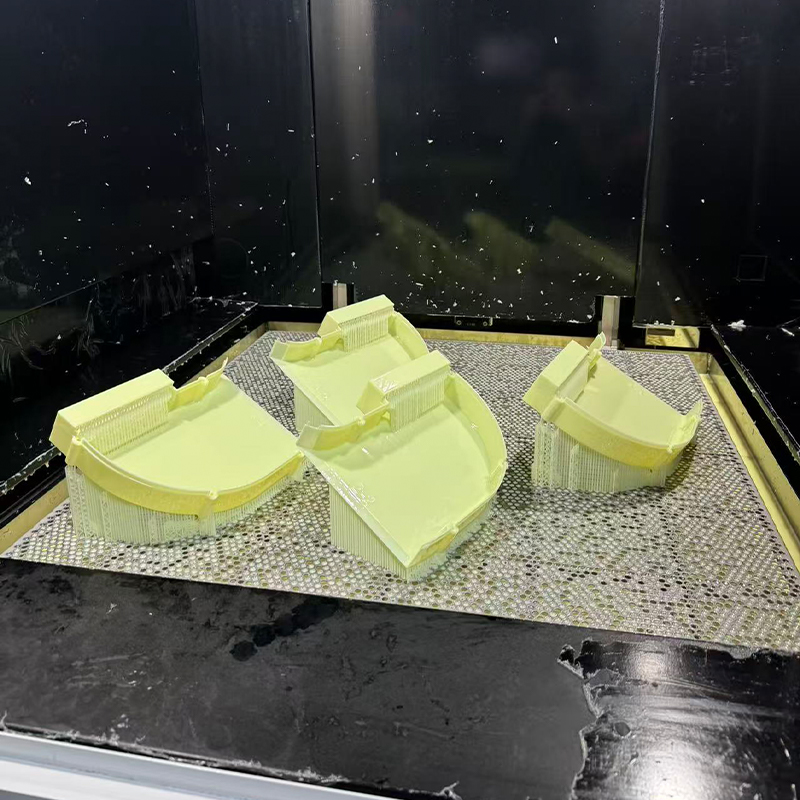 SLA-Harz-3D-Druck für hochdetaillierte Prototypen Der Stereolithographie-Service produziert glatte, detaillierte Prototypen aus ABS-ähnlichen, transparenten, schwarzen, cremefarbenen und flexiblen Harzen für Konzeptmodelle und Funktionsgehäuse. Produkt anzeigen →
Nylon- und Metalldruck zur Funktionskontrolle
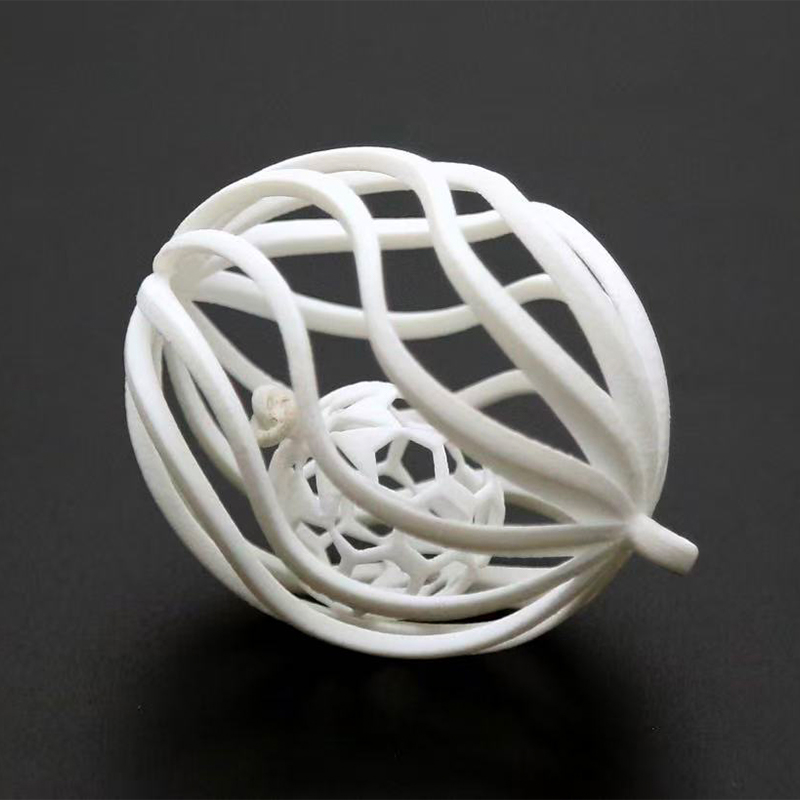
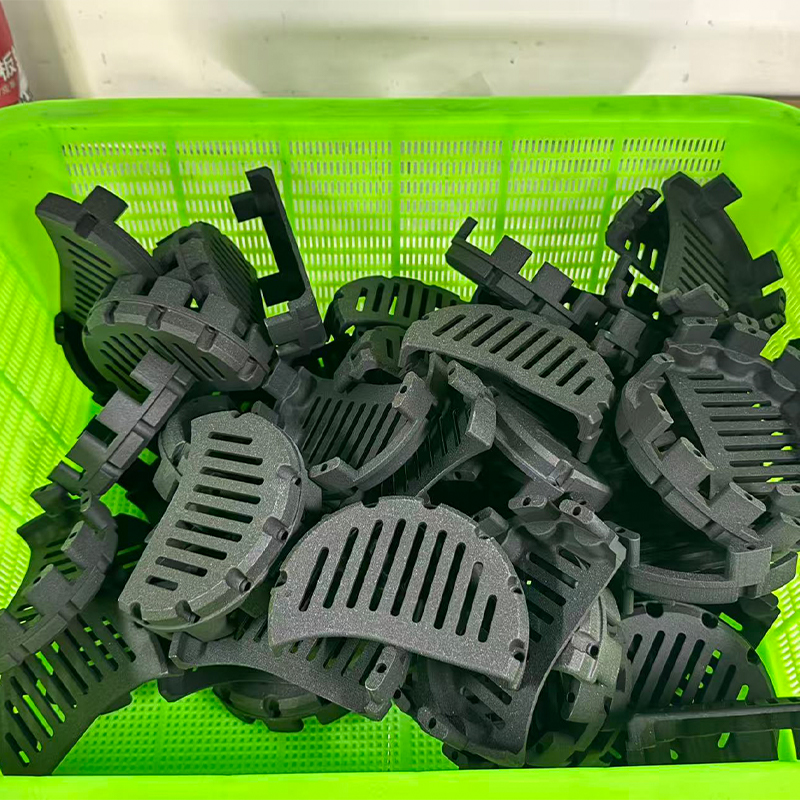
SLS-Nylon ist ein starker Kandidat für funktionelle Halterungen, Kanäle, Abdeckungen und kleine Baugruppen, die der Handhabung standhalten müssen. Da der Prozess ungesintertes Pulver als Träger verwendet, können verschachtelte Geometrien und bewegliche Scharniere ohne die bei Harzprozessen üblichen Stützspuren erzeugt werden. Die Oberfläche ist typischerweise porös und matt, was für Innenteile in Ordnung ist, für Muster, die dem Kunden zugewandt sind, jedoch möglicherweise nachbearbeitet werden muss. Glasfaserverstärktes Nylon kann die Steifigkeit verbessern, verändert aber auch die Oberfläche und das Verschleißverhalten des Teils.
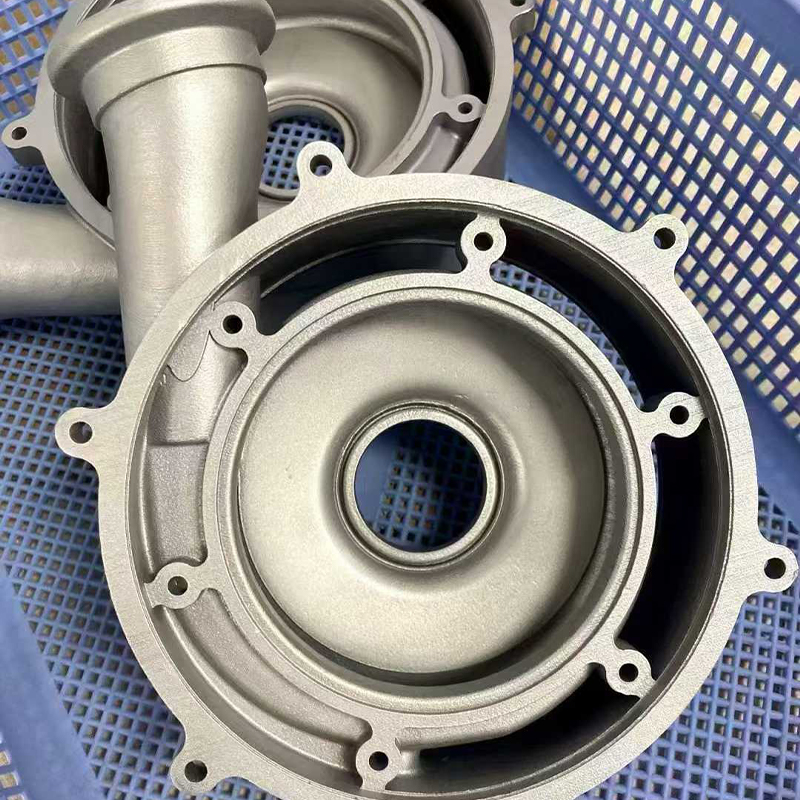
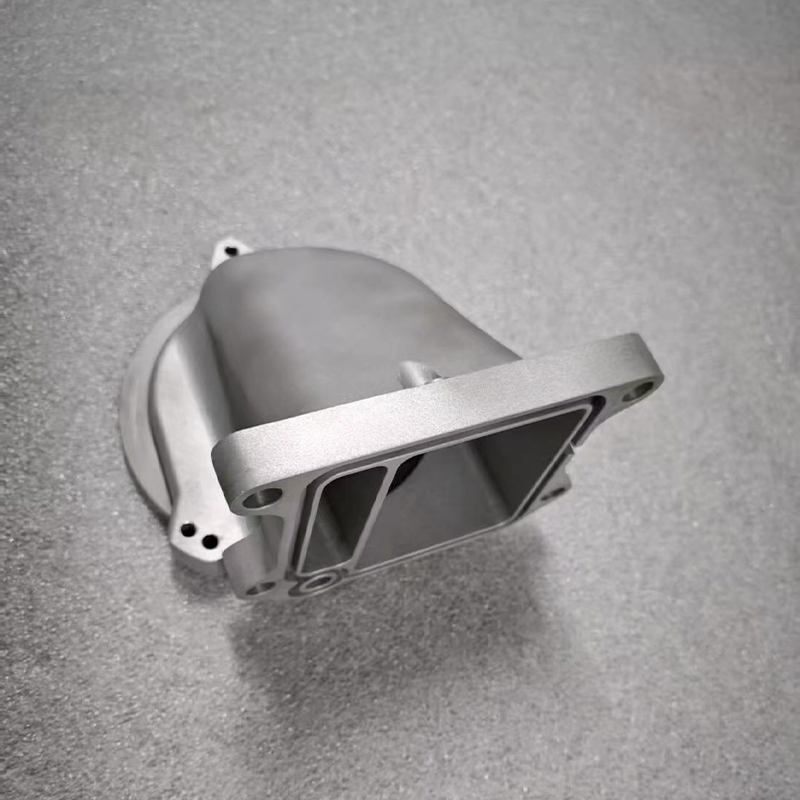
SLM-Metalldruck wird verwendet, wenn der Prototyp aus Metall sein muss, wenn interne Kanäle wichtig sind oder wenn bei einem konsolidierten Design mehrere zusammengebaute Teile entfernt werden können. Aluminium, Edelstahl, Titan und Werkzeugstahl bringen jeweils unterschiedliche Eigenschaften und Nachbearbeitungsanforderungen mit sich. Für einen einfachen Block ist der Metalldruck selten der kostengünstigste Weg, für eine komplexe Geometrie, die nicht einfach bearbeitet werden kann, kann er jedoch der direkteste Weg sein.
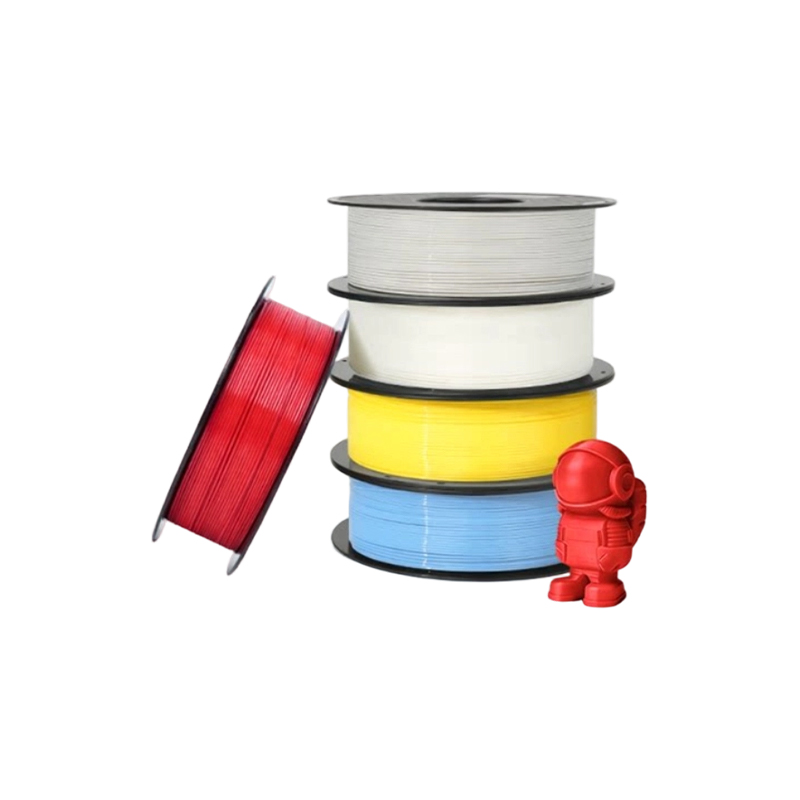
Der FDM-Druck wird häufig für große Vorrichtungen, Vorrichtungen, Prüflehren und frühe Konzeptmodelle verwendet, bei denen Kosten und Größe wichtiger sind als feine Details. Standardmaterialien wie PLA, PETG und ABS decken allgemeine Anforderungen ab, während Hochtemperatur-PLA, PAHT CF und PPS CF anspruchsvollere Funktionsprüfungen unterstützen. Die sichtbaren Schichtlinien sind Teil des Prozesses, daher eignet sich FDM normalerweise nicht für ein Displaymuster, das geformt aussehen muss.
CNC-Bearbeitung und Präzisionsfräsen in einem Prototyping-Programm
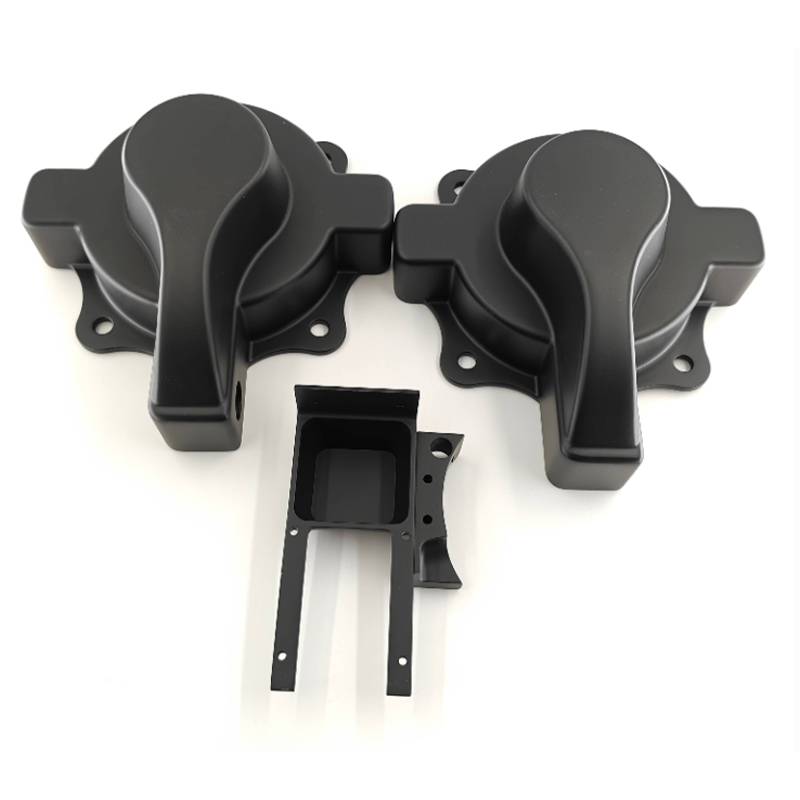
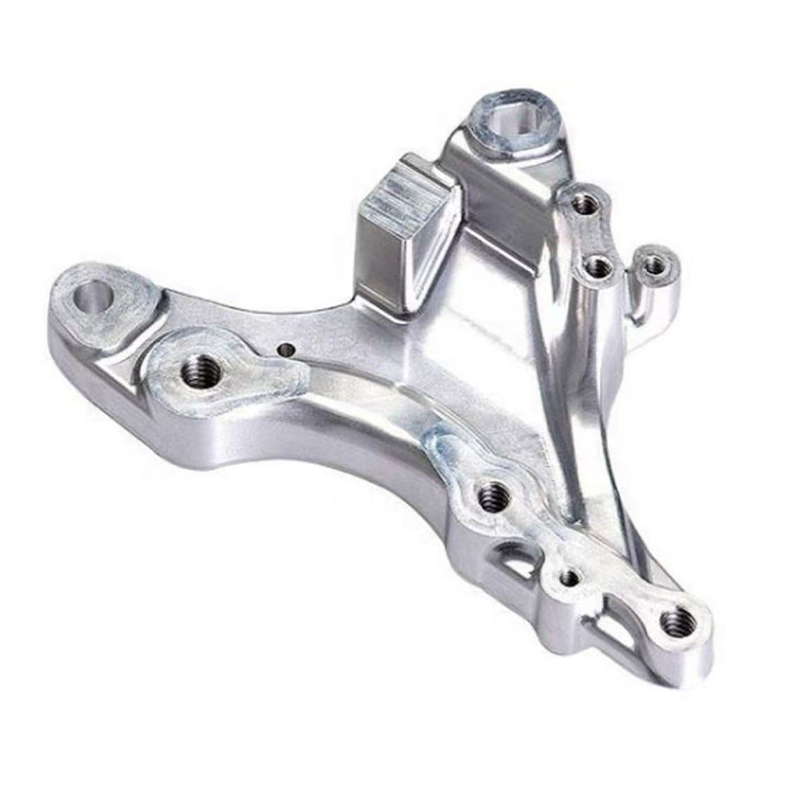
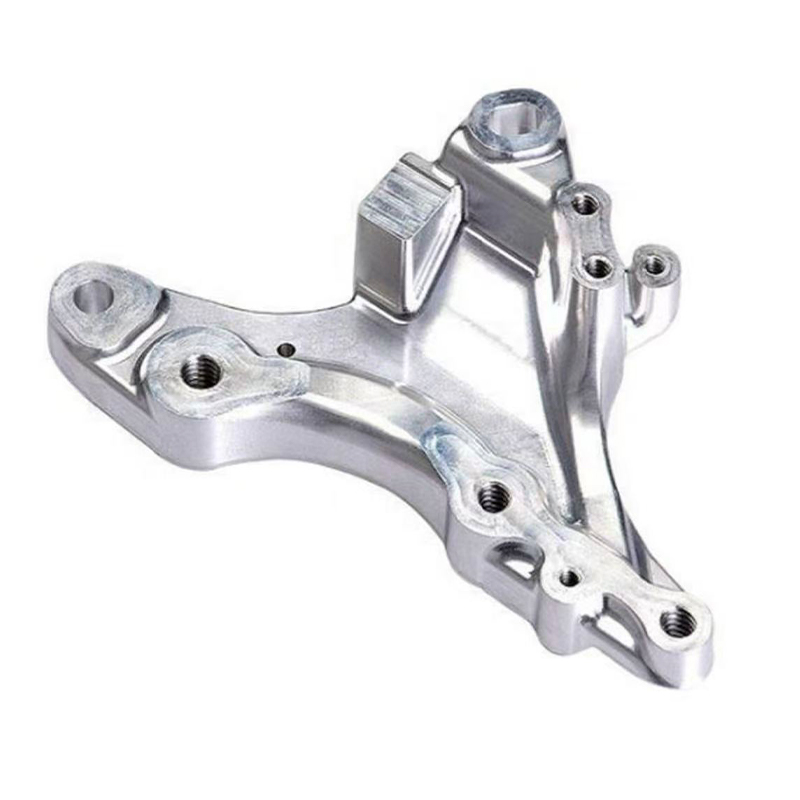
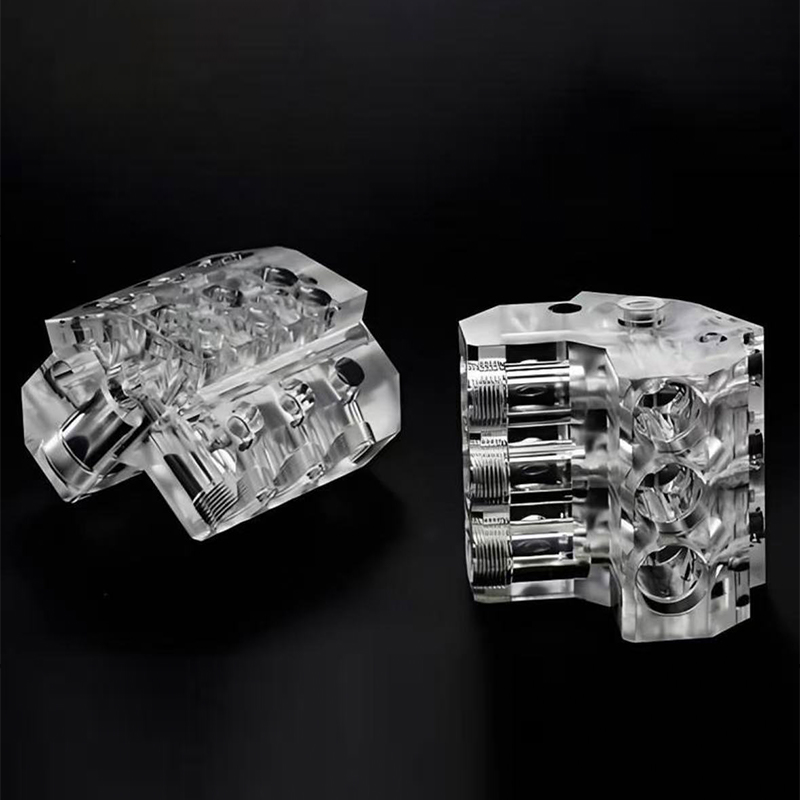
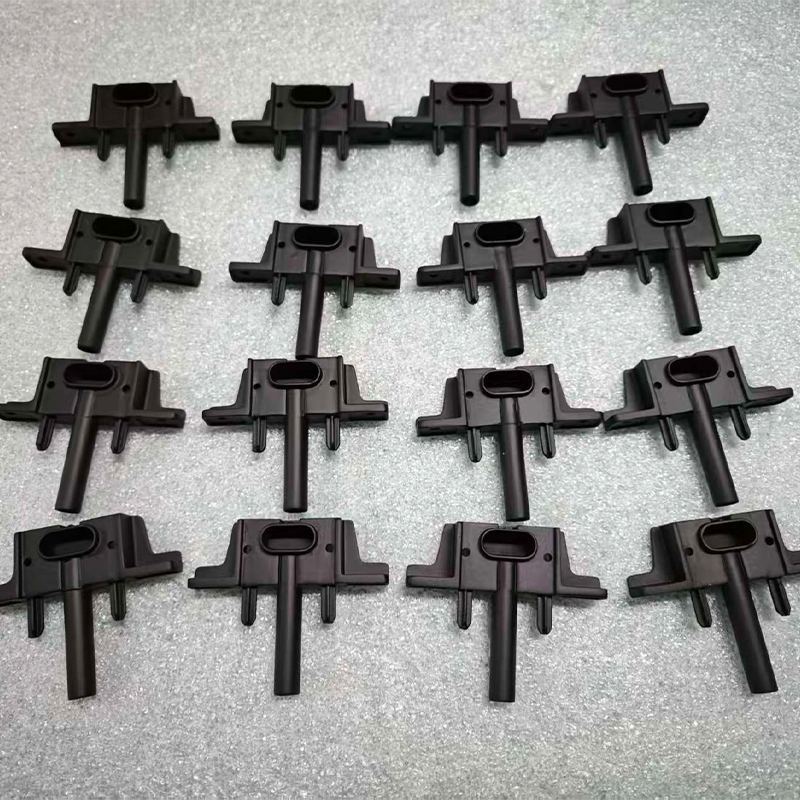
Die CNC-Bearbeitung kommt ins Gespräch beim Prototyping, wenn das Teil engere Toleranzen, echte Konstruktionsmaterialien oder eine Oberfläche benötigt, die sich wie das Endprodukt verhält. Ein bearbeitetes ABS- oder Polycarbonatgehäuse kann mit echten Schrauben und Einsätzen zusammengebaut werden. Eine Aluminiumhalterung kann an einem Fahrzeug oder Roboter getestet werden, ohne den Vorbehalt, dass es sich lediglich um ein Kunstharzmodell handelt. Ein bearbeiteter Acryl-Lichtleiter kann poliert werden, um die Klarheit zu überprüfen. Dies sind praktische Vorteile, die der 3D-Druck nicht immer bieten kann.
CNC-Fräsen ist in der Regel die erste Wahl für prismatische Teile, Taschen, Schlitze, Montageflächen und Gewindelöcher. CNC-Drehen eignet sich besser für runde Teile wie Wellen, Buchsen, Distanzstücke und Adapter. Präzisions-CNC-Fräsen erweitert die gleiche Idee auf Merkmale, die einer sorgfältigen Kontrolle bedürfen, wie z. B. Lagersitze, Dichtflächen und Passschnittstellen. Der Kompromiss besteht in der Rüstzeit und dem Werkzeugzugriff. Ein Design mit tiefen, schmalen Taschen, scharfen Innenecken oder Hinterschnitten erfordert möglicherweise eine Funkenerosionsbearbeitung oder eine Neukonstruktion. Ein Lieferant, der das Modell frühzeitig überprüft, kann oft eine kleine Änderung vorschlagen, die das Teil bearbeitbar hält, ohne seine Funktion zu verändern.
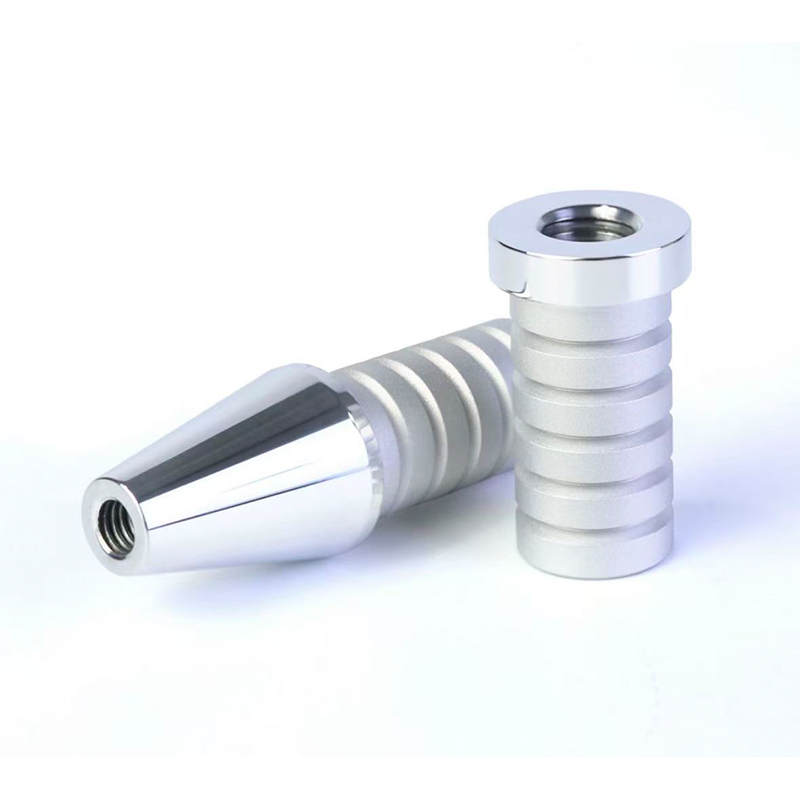
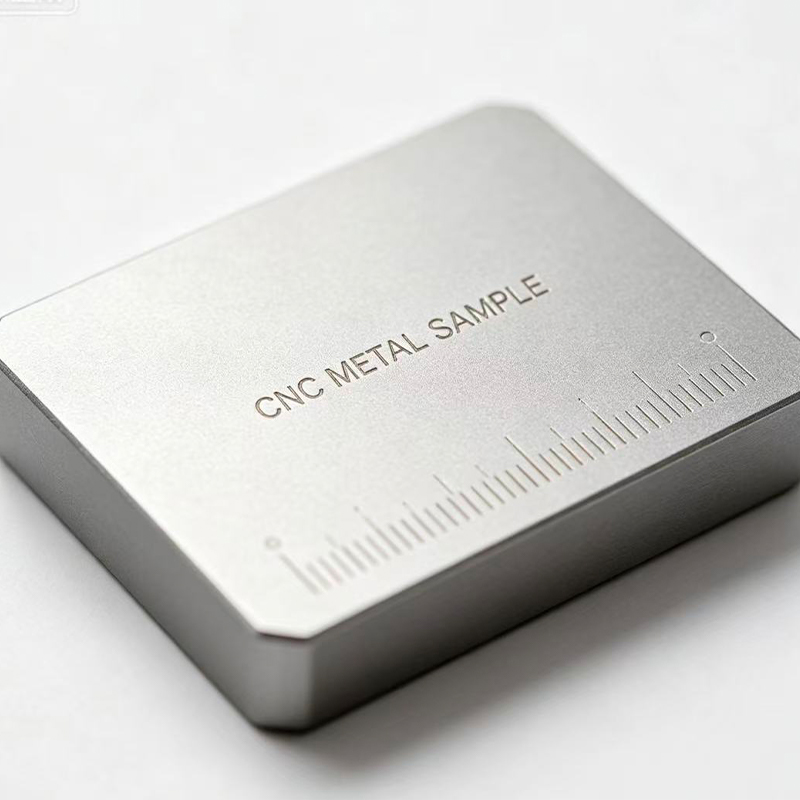
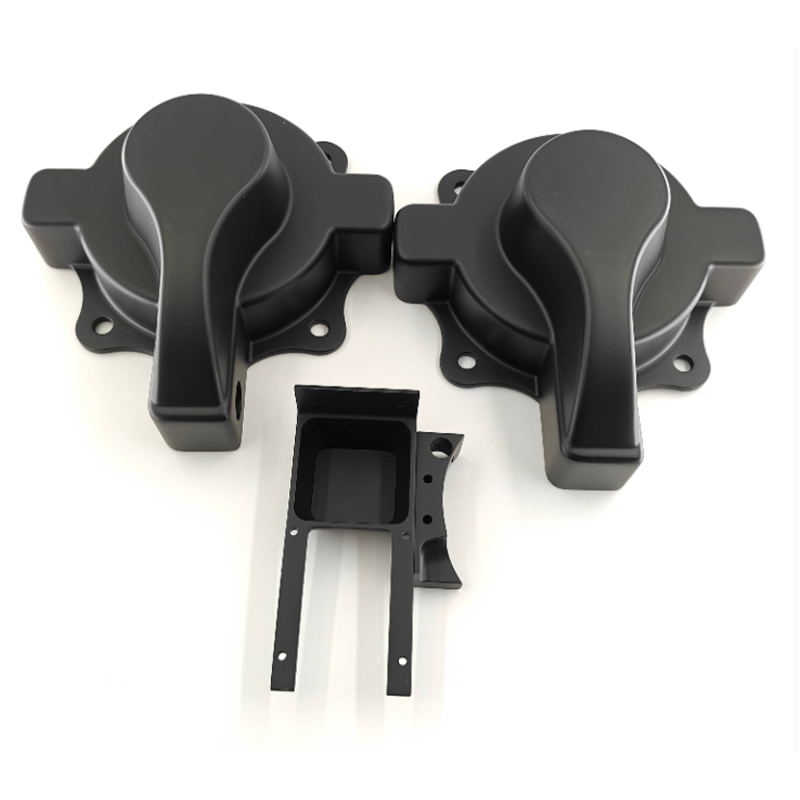
 CNC-Frässervice für Metall- und Kunststoffteile Das kundenspezifische 3- bis 5-Achsen-Fräsen umfasst Aluminium, Edelstahl, legierten Stahl und technische Kunststoffe mit Toleranzen von bis zu 0,1 mm für funktionale Prototypen und Vorrichtungen. Produkt anzeigen →
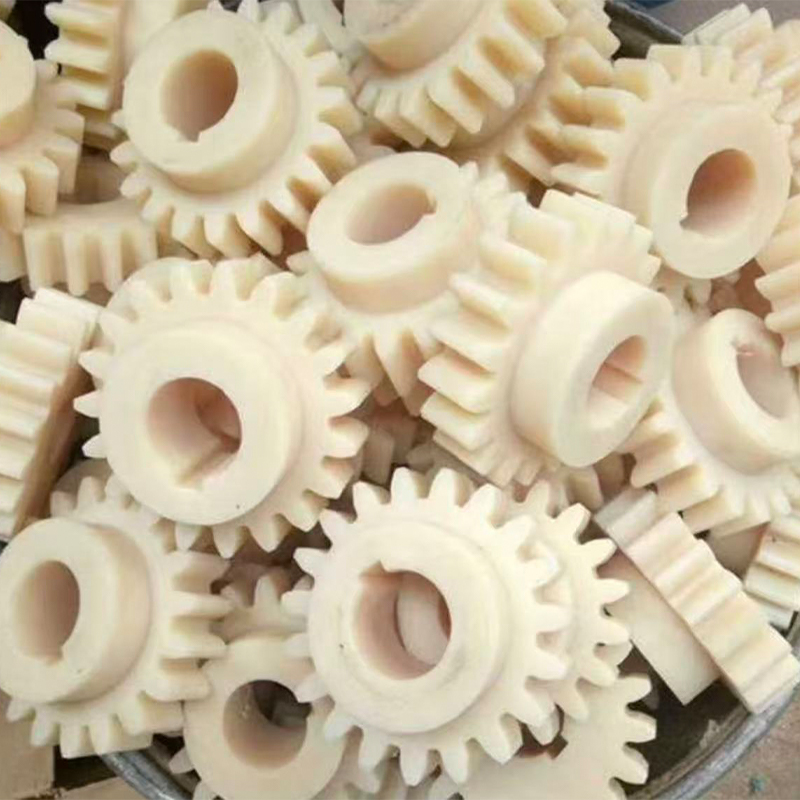
Die Materialauswahl ist ein wichtiger Teil der CNC-Entscheidung. Aluminium ist für Prototypen beliebt, da es leicht, bearbeitbar und eloxierbar ist. Edelstahl wird verwendet, wenn es auf Korrosionsbeständigkeit oder Festigkeit ankommt. Messing und Kupfer kommen in elektrischen und thermischen Anwendungen vor. Technische Kunststoffe wie POM, PC, ABS und Nylon werden häufig für Abdeckungen, Vorrichtungen und Isolatoren verwendet. Jedes Material hat unterschiedliche Anforderungen an Spanverhalten, Spannungsabbau und Oberflächenbeschaffenheit, sodass dieselbe Geometrie möglicherweise unterschiedliche Parameter oder sogar einen anderen Designansatz erfordert.
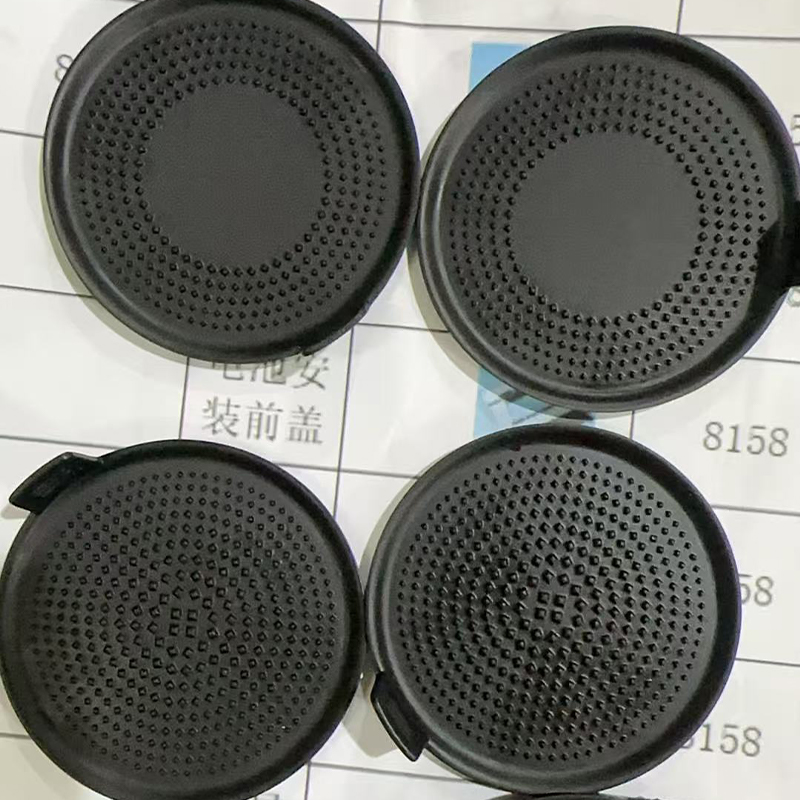
CNC-Prototypen ähneln tendenziell auch eher Produktionsteilen. Werkzeugspuren können durch Schleifen, Polieren oder Perlenstrahlen entfernt werden. Nach der Bearbeitung können Eloxierung, Lackierung, Lasergravur und Galvanisierung angewendet werden. Das macht CNC zu einer guten Wahl für kundenorientierte Muster, insbesondere wenn das Endprodukt auch maschinell bearbeitet wird oder wenn das Muster wiederholte Handhabung überstehen muss. Die Kosten pro Teil sind normalerweise höher als bei einem einfachen 3D-Druck, aber der Wert ergibt sich aus dem Vertrauen, das das Teil bietet.
Vakuumguss- und Silikonformen für Kleinserien-Prototypen
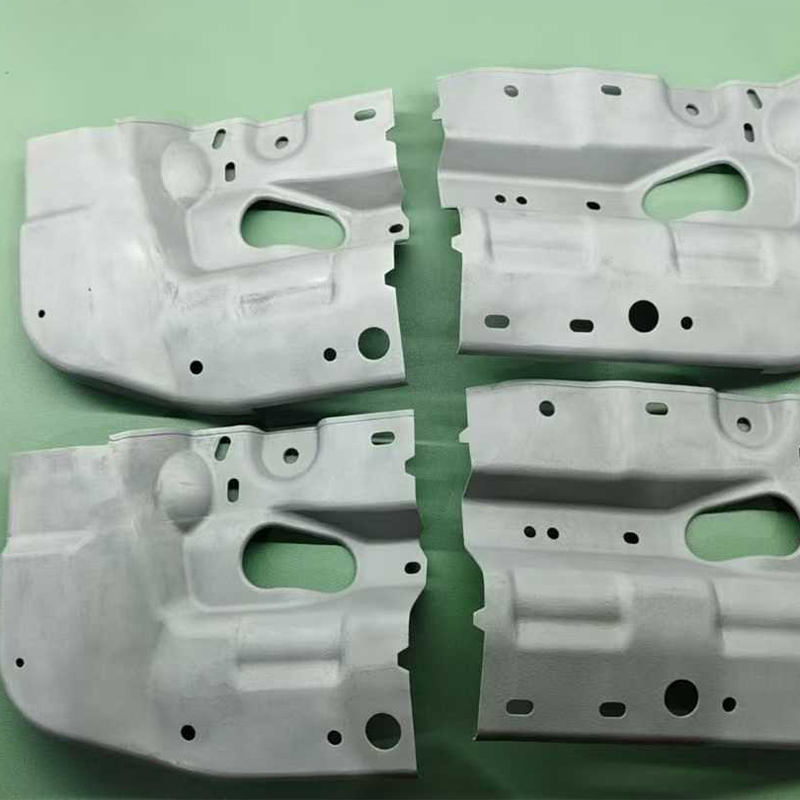
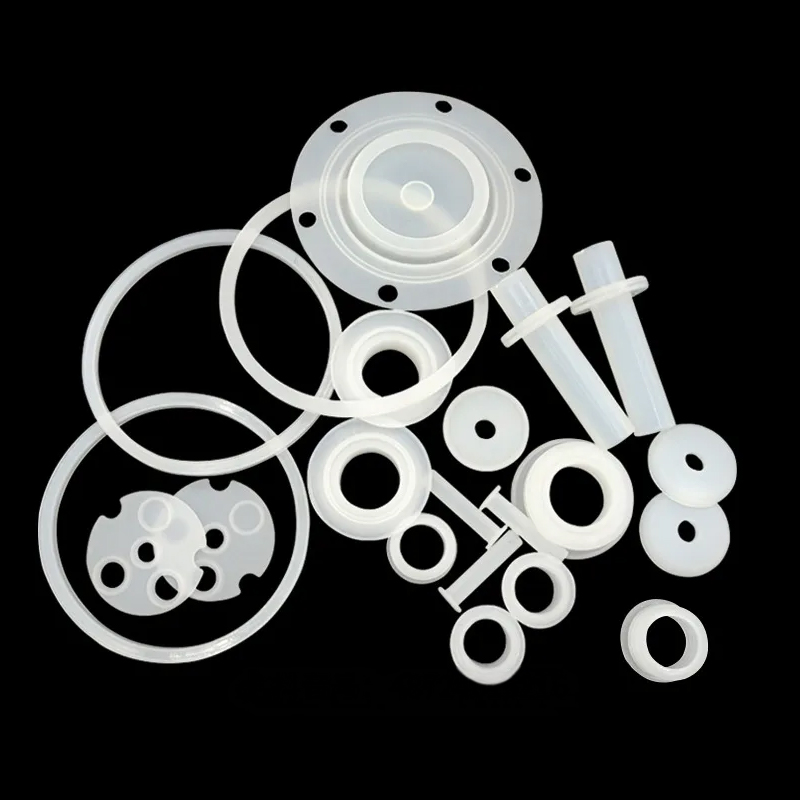
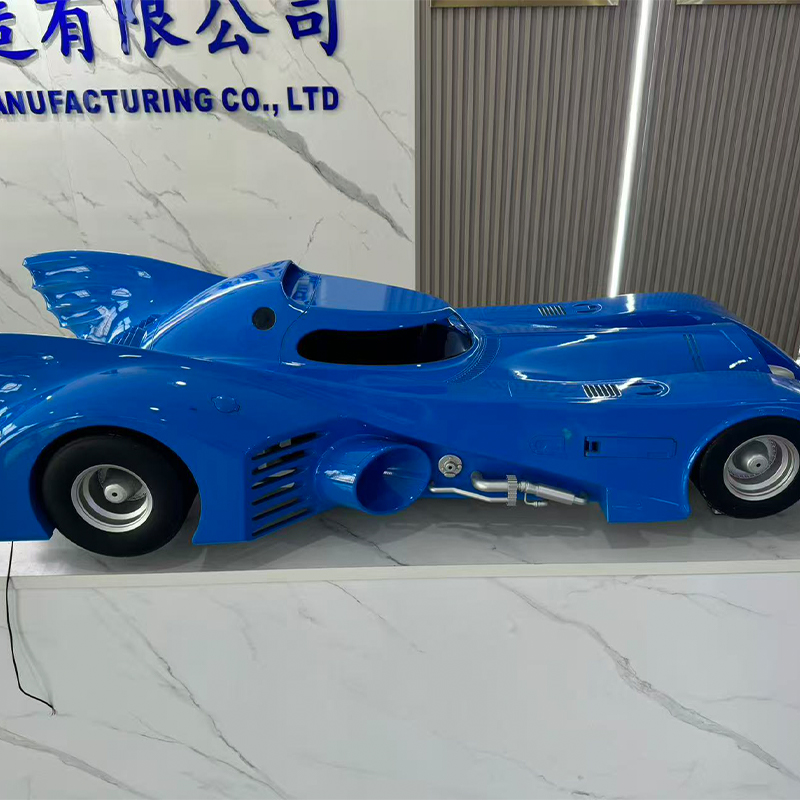
Vakuumgießen schließt die Lücke zwischen einem einmaligen Prototyp und einem Produktionswerkzeug. Durch 3D-Druck oder CNC-Bearbeitung wird ein Urmodell hergestellt, eine Silikonform wird darum gegossen und Polyurethanharz wird unter Vakuum gegossen, um Duplikate herzustellen. Dieser Arbeitsablauf ist nützlich, wenn das Team zehn, fünfzig oder hundert Teile für Markttests, Feldversuche, Verkaufsmuster oder die Validierung vor der Produktion benötigt. Die Kosten pro Teil sinken im Vergleich zum direkten 3D-Druck oft und die Oberfläche kann so abgestimmt werden, dass sie einem geformten Erscheinungsbild entspricht.
Silikonformen können feine Details reproduzieren und Texturen, Logos und präzise Merkmale erfassen. Zu den Materialoptionen gehören ABS-ähnliche, PP-ähnliche, gummiartige und andere Polyurethansysteme. Dieser Bereich ermöglicht es einem Team, einen Softgrip, ein Schnappgehäuse oder eine lackierte Abdeckung zu testen, ohne sich auf das Spritzgießen einlassen zu müssen. Eine Farbanpassung ist möglich, sie ist jedoch nicht dasselbe wie die Produktionsfarbkontrolle. Ein Lieferant sollte Pigment, Oberflächenstruktur und Glanzgrad besprechen, bevor er einen vollständigen Satz herstellt.
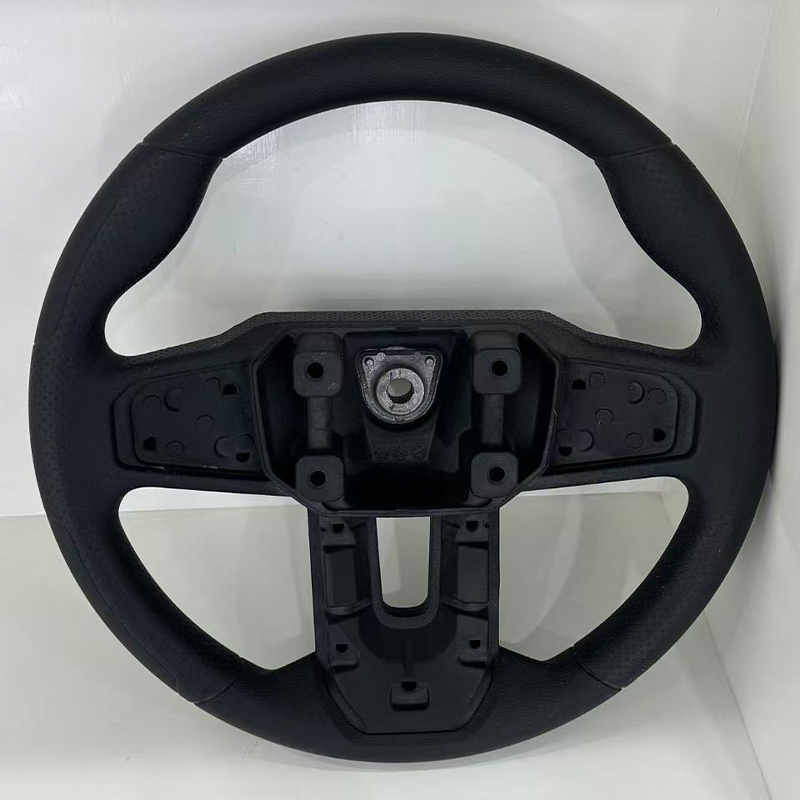
 Vakuumguss für Kleinserien-Polyurethan-Prototypen Beim Silikonformguss werden 15 bis 25 Teile pro Form aus ABS-ähnlichen, PP-ähnlichen und gummiähnlichen Harzen für Passungsprüfungen, Gehäuse und Brückenproduktion hergestellt. Produkt anzeigen →
Vakuumgießen hat Grenzen, die frühzeitig geplant werden sollten. Eine Silikonform hat eine begrenzte Lebensdauer und das Urmodell muss genau sein, da jede Kopie ihre Geometrie erbt. Die Schrumpfung variiert je nach Harz, sodass kritische Abmessungen möglicherweise ausgeglichen werden müssen. Sehr kleine Löcher, dünne Wände und scharfe Kanten können dazu führen, dass die Form schneller verschleißt. Das Verfahren eignet sich auch weniger für Hochtemperaturanwendungen oder Teile, die eine metallähnliche Festigkeit erfordern. Für das richtige Projekt ist es jedoch eine effiziente Brücke, die eine konsistente Charge ohne Werkzeugstahl produziert.
Hier kann ein Kompletthersteller die Reibung reduzieren. Wenn das Urmuster im eigenen Haus gedruckt wird, die Silikonform im eigenen Haus hergestellt wird und die Endbearbeitung im eigenen Haus erfolgt, sind die Übergaben kürzer und die Verantwortung klarer. Der Kunde muss nicht drei Lieferanten koordinieren oder dieselbe Anforderung dreimal erläutern. Das ist wichtig, wenn der Zeitplan eng ist und der Anspruch an das Erscheinungsbild spezifisch ist.
Oberflächenveredelung: Der Unterschied zwischen einem Prototyp und einem Produktmuster
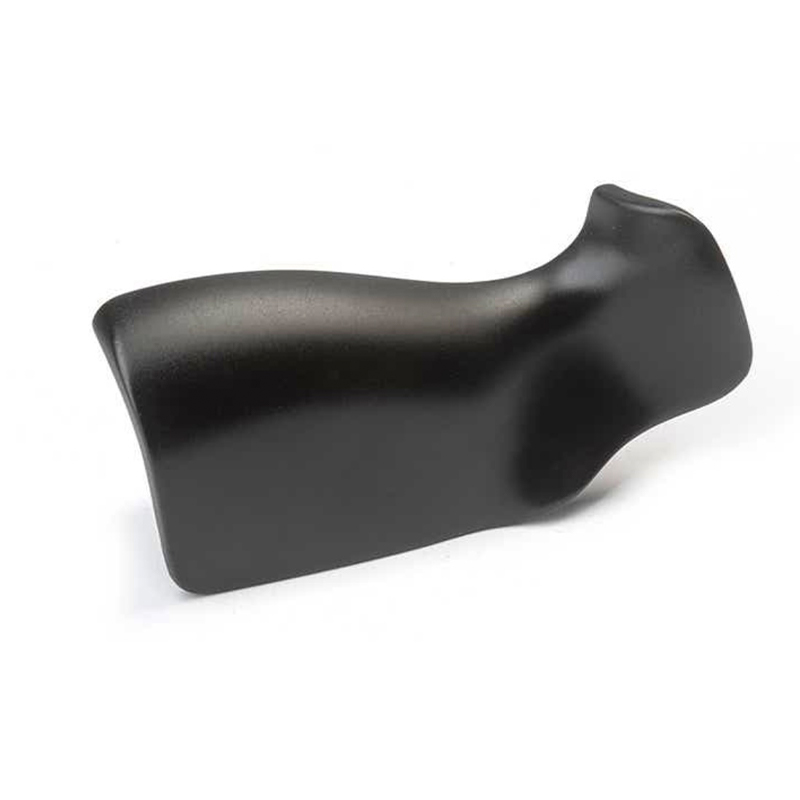
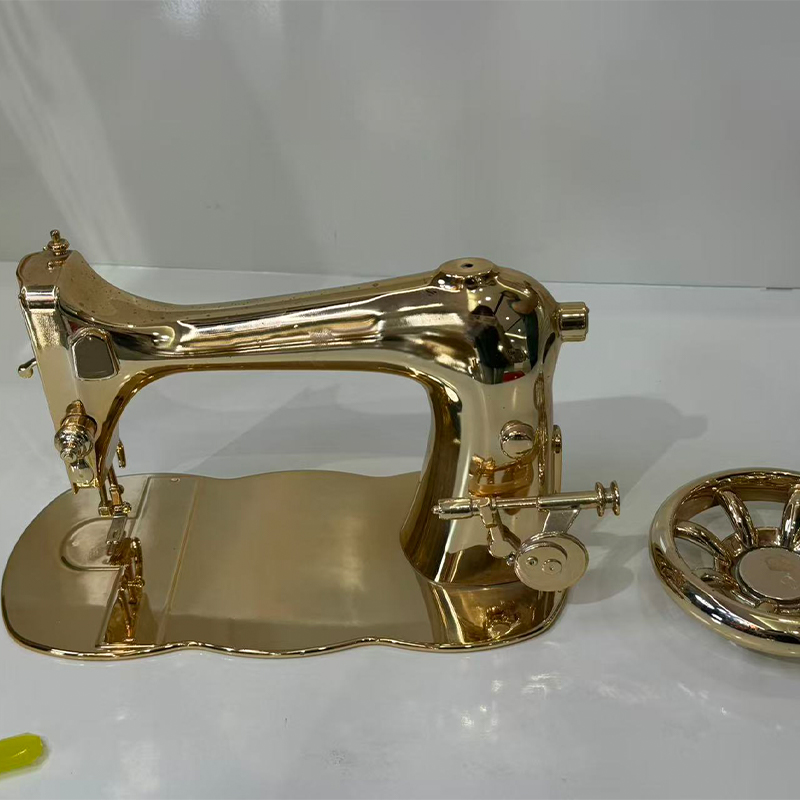
Ein Prototyp kann maßhaltig sein und trotzdem bei einer Kundenbewertung durchfallen, weil die Oberfläche falsch aussieht. Die Oberflächenveredelung schließt diese Lücke. Durch Lackieren und Beschichten kann ein mattes oder glänzendes Erscheinungsbild erreicht werden. Das Eloxieren verleiht Aluminium eine langlebige, produktionsähnliche Oberfläche. Durch Galvanisieren wird eine metallische Optik oder eine leitende Oberfläche hinzugefügt. Durch die Lasergravur werden Brandings, Seriennummern oder Markierungen erstellt. Aufkleber und Siebdruck reproduzieren Etiketten und Grafiken. Weiche und harte Beschichtungen verändern die Haptik und Kratzfestigkeit. Transparente Teile können poliert oder beschichtet werden, um ein halbtransparentes oder vollständig transparentes Aussehen zu erreichen.
Die Endbearbeitung sollte vor dem Angebot festgelegt werden, nicht erst nach Eintreffen der Teile. Eine „passende Farbe“-Anfrage ist keine Spezifikation. Der Lieferant benötigt eine Farbreferenz, einen Glanzgrad, ein Texturmuster und eine Definition, welche Oberflächen sichtbar sind. Wenn das Teil gehandhabt wird, sollte die Oberfläche die Handhabung überstehen. Bei der Reinigung mit Lösungsmitteln muss die Beschichtung diesen standhalten. Handelt es sich um ein Ausstellungsstück, kann der kosmetische Standard strenger sein als bei einer Inneneinrichtung. Diese Details wirken sich auf die Prozessauswahl, die Durchlaufzeit und die Ausschussrate aus.
Die Endbearbeitung interagiert auch mit dem Prototyping-Prozess. Ein Harzteil muss möglicherweise vor dem Lackieren geschliffen werden, da Schichtlinien durch eine dünne Beschichtung hindurchragen können. Ein bearbeitetes Teil muss möglicherweise vor dem Eloxieren per Glasperlen gestrahlt werden, um eine gleichmäßige Textur zu erzeugen. Bei einem vakuumgegossenen Teil muss vor dem Lackieren möglicherweise das Formtrennmittel entfernt werden. Ein Lieferant, der sowohl das Teil als auch die Endbearbeitung kontrolliert, kann den vorgelagerten Prozess anpassen, anstatt zu versuchen, Fehler am Ende zu beheben.
Auswahlkriterien für einen zuverlässigen Rapid-Prototyping-Anbieter
Die meisten Einkäufer nehmen Prototypenlieferanten aufgrund von Preis und Lieferzeit in die engere Wahl und stellen später fest, dass Kommunikation und technische Unterstützung genauso wichtig sind. Bei einer sinnvollen Bewertung sollte darauf geachtet werden, wie der Lieferant mit Fragen umgeht, und nicht nur darauf, wie schnell er ein Angebot abgeben kann. Die folgende Tabelle spiegelt die Kriterien wider, die ein reibungsloses Projekt oft von einer kostspieligen Schleife aus Nachdrucken und Erklärungen trennen.
Bei diesen Prozentsätzen handelt es sich nicht um eine Marktstatistik; Dabei handelt es sich um eine praktische Rangliste, die auf häufigen Bedenken von Käufern bei kundenspezifischen Prototyping-Projekten basiert. Verwenden Sie sie als Diskussionscheckliste und nicht als Scorecard.
Der erste Takt ist wichtig, da frühes Feedback eine späte Nacharbeit verhindert. Wenn ein Lieferant vor der Bearbeitung eine dünne Wand, eine tiefe Tasche oder ein Toleranzstapelproblem feststellt, kann der Kunde das Design ändern, solange die Änderung noch kostengünstig ist. Der zweite Balken ist wichtig, da ein Einzelprozessbetrieb möglicherweise jede Frage in eine Antwort umwandelt. Ein Hersteller mit Harz, Nylon, Metall, CNC, Vakuumguss und Endbearbeitung kann einen anderen Weg empfehlen, wenn der erste nicht geeignet ist.
Toleranzkontrolle und Inspektion verdienen mehr als ein Kontrollkästchen. Fragen Sie, wie kritische Abmessungen gemessen werden, welches Referenzdatum verwendet wird und ob der Prüfbericht die für die Montage wichtigen Merkmale enthält. Die Zuverlässigkeit der Durchlaufzeit ist auch eine technische Frage, nicht nur eine terminliche. Ein realistischer Lieferant weist auf eine Endbearbeitung hin, die zwei Tage länger dauert, oder auf eine Form, die einen zusätzlichen Aushärtezyklus benötigt. Vertraulichkeit ist ebenso praktisch. Der Lieferant sollte wissen, wer die Dateien sehen kann, wie Daten gespeichert werden und was passiert, wenn ein Projekt endet.
Die Qualität der Oberflächenveredelung entscheidet oft über die Annahme eines Musters. Ein Teil, das perfekt passt, aber ungleichmäßige Lackierung oder sichtbare Stützspuren aufweist, wird bei einer Kundenbewertung trotzdem durchfallen. Der beste Lieferant wird die kosmetische Akzeptanz vor der Produktion besprechen und ein Muster oder einen klaren Standard vorlegen, wenn das Finish kritisch ist.
Toleranzen, Materialien und die tatsächlichen Kosten der Nacharbeit
Toleranz ist einer der am meisten missverstandenen Aspekte des Rapid Prototyping. In einer Zeichnung steht möglicherweise für jede Abmessung „±0,1 mm“, aber nicht jeder Prozess kann das überall einhalten. Der Kunstharzdruck kann dazu führen, dass enge Details in der Ebene erhalten bleiben, während er sich über eine große flache Fläche verzieht. SLS-Nylon ist möglicherweise stark und genau genug für eine Halterung, hat jedoch eine rauere Oberfläche, die die Dichtfläche beeinträchtigt. Bei der CNC-Bearbeitung können enge Toleranzen bei zugänglichen Merkmalen eingehalten werden, eine tiefe Tasche oder eine dünne Wand kann sich jedoch während der Bearbeitung bewegen. Beim Vakuumgießen wird das Urmodell übernommen und es kommt zu einer Schrumpfung, sodass kritische Abmessungen ausgeglichen werden müssen.
Der praktische Ansatz besteht darin, funktionskritische Dimensionen zu identifizieren und dem Lieferanten die Möglichkeit zu geben, sich auf diese zu konzentrieren. Ein Montagelochmuster, ein Lagersitz, eine Dichtungsnut oder eine Anschlussöffnung sind in der Regel wichtiger als die Gesamtlänge einer Kosmetikabdeckung. Wenn jede Dimension als kritisch gekennzeichnet ist, muss der Lieferant einen langsameren, teureren Weg wählen oder ein Risiko eingehen. Eine kurze Toleranzüberprüfung kann häufig die Kosten senken, ohne die Qualität zu beeinträchtigen.
Auch das Materialverhalten verändert die Bedeutung eines Prototyps. Ein Harzteil kann bei einem einfachen Biegetest steif und bei einem Falltest spröde sein. Ein Nylonteil kann Stöße überstehen, aber unter konstanter Belastung kriechen. Ein maschinell bearbeitetes Aluminiumteil ist zwar stabil, aber schwerer als das serienmäßige Kunststoffteil. Ein vakuumgegossenes Polyurethanteil sieht möglicherweise wie ABS aus, weist jedoch eine andere Hitzebeständigkeit auf. Diese Unterschiede sind keine Mängel; Sie sind Gründe, die richtige Immobilie zu testen. Der Lieferant sollte sich fragen, was das Teil überstehen muss, und nicht nur, wie es aussehen soll.
Häufige Quellen für Nacharbeiten
- Dünne Wände oder Rippen, die beim Entfernen oder Hantieren der Stütze brechen.
- Fehlender Luftzug an vakuumgegossenen oder geformten Teilen, der zum Kleben oder Reißen führt.
- Scharfe Innenecken in CNC-Teilen, die vom Fräser nicht erreicht werden können.
- Unrealistische Farb- oder Glanzziele ohne physischen Bezug.
- Gewinde oder Einsätze ohne ausreichende Wandstärke angegeben.
- Große ebene Flächen, die sich nach dem Drucken, Aushärten oder Bearbeiten verziehen.
- Baugruppen werden als separate Teile ohne Prüfung der Passtoleranzen angeboten.
Nacharbeiten sind nicht nur wegen des zweiten Teils teuer. Außerdem nimmt es Entwicklungszeit in Anspruch, verzögert eine Überprüfung und kann einen Veröffentlichungstermin verschieben. Ein Prototyp, der etwas mehr kostet, aber mit dem richtigen Material und der richtigen Verarbeitung geliefert wird, kann günstiger sein als drei kostengünstige Versuche, die die Frage nie beantworten. Das ist der kommerzielle Fall einer frühen DFM-Überprüfung und eines Lieferanten, der bereit ist zu sagen: „Diese Funktion wird nicht wie geplant funktionieren.“
Vom Prototyp zur Kleinserienfertigung: Wenn ein Prozess nicht ausreicht
Bei vielen Projekten kommt es nicht von einem einzelnen Prototyp zu einem einzigen Produktionsprozess. Sie bewegen sich durch eine Kette. Ein Entwurf wird gedruckt, um die Form zu überprüfen, dann maschinell bearbeitet, um eine kritische Schnittstelle zu überprüfen, dann im Vakuum gegossen, um eine kleine Charge für Feldtests herzustellen, und dann so fertiggestellt, dass er dem Kundenmuster entspricht. Jeder Schritt beantwortet eine andere Frage. Bei den Übergaben zwischen den Schritten geht Zeit verloren, wenn die Lieferanten getrennt werden.
Eine One-Stop-Fertigungsplattform kann diese Kette vereinfachen. Dasselbe Team kann die CAD-Datei überprüfen, einen Prozess empfehlen, das Urmodell erstellen, die Silikonform herstellen, die Charge gießen und das Finish auftragen. Das ist zwar keine Garantie für ein perfektes Ergebnis, aber es reduziert die Anzahl der Übersetzungsvorgänge einer Anforderung und die Anzahl der Parteien, die eine Toleranz falsch interpretieren können. Es erleichtert auch den Vergleich des Prototyps mit der Produktionsabsicht, da derselbe Lieferant beides sieht.
Bei der Produktion kleinerer Stückzahlen werden Vakuumguss und CNC-Bearbeitung häufig zusammen eingesetzt. CNC kann Einsätze, Stifte und präzise Passelemente herstellen. Durch Vakuumgießen kann das umgebende Gehäuse in einem produktionsähnlichen Harz hergestellt werden. Durch die Oberflächenveredelung kann das Erscheinungsbild vereinheitlicht werden. Wenn das endgültige Teil im Spritzgussverfahren hergestellt wird, kann der Prototyp immer noch Montage, Ergonomie, Verpackung und Kundenreaktion testen. Das Ziel besteht nicht darin, so zu tun, als wäre ein Prototyp ein Produktionsteil; Es geht darum, die Unbekannten zu reduzieren, die zu Beginn der Produktion verbleiben.
Fragen, die Sie stellen sollten, bevor Sie eine CAD-Datei senden
Eine gute Angebotsanfrage ist kein Dateianhang mit dem Wort „Angebot“ in der Betreffzeile. Es gibt dem Lieferanten genügend Kontext, um einen Prozess auszuwählen und Risiken zu kennzeichnen. Die folgende Liste ist eine praktische Checkliste für ein Rapid-Prototyping-Projekt, unabhängig davon, ob das Teil gedruckt, bearbeitet, gegossen oder fertiggestellt wird.
- Wozu dient der Prototyp: Passprüfung, Funktionstest, Anschauungsmuster, Montageversuch oder Kundenvorführung?
- Welche Dimensionen sind funktionskritisch, welche kosmetisch oder unkritisch?
- Welche Materialeigenschaft ist am wichtigsten: Steifigkeit, Schlagfestigkeit, Hitzebeständigkeit, Transparenz, Flexibilität oder Oberflächenbeschaffenheit?
- Wie hoch ist jetzt die erwartete Menge und welche Menge könnte nach der Überprüfung benötigt werden?
- Welche Oberflächenbeschaffenheit ist erforderlich und gibt es eine physische Farb- oder Texturreferenz?
- Wird das Teil mit Schrauben, Einsätzen, Klebstoffen, Schnappverbindungen oder Dichtungen zusammengebaut?
- Was ist der erforderliche Liefertermin und welche Folgen hat eine Verzögerung?
- Welches Dateiformat ist verfügbar: STEP, IGES, STL oder eine native CAD-Datei?
- Gibt es Geheimhaltungspflichten und wer darf die Daten einsehen?
- Was ist die Annahmemethode für den ersten Artikel?
Die Antworten müssen nicht perfekt sein. Sie müssen so klar sein, dass der Lieferant bessere Fragen stellen kann. Ein Rapid-Prototyping-Hersteller, der diesen Kontext erhält, kann oft einen kostengünstigeren Prozess, ein geeigneteres Material oder eine Designänderung vorschlagen, die die Chance auf einen erfolgreichen ersten Artikel erhöht. Dieses Gespräch ist Teil des Dienstes und kein Extra.
Branchenszenarien: Automobil, Unterhaltungselektronik, Drohnen und Robotik
Verschiedene Branchen stellen unterschiedliche Fragen an einen Prototyp. Bei Arbeiten im Automobilbereich kann ein Prototyp zur Prüfung einer Montagehalterung, eines Passsitzes, eines Steckergehäuses oder einer Vorrichtung für die Montagelinie verwendet werden. Das Teil muss möglicherweise Vibrationen, Hitze oder Chemikalien standhalten. Ein visuelles Harzmodell kann die Verpackung bestätigen, für einen realen Lastfall ist jedoch möglicherweise ein maschinell bearbeitetes Teil oder ein Metallteil erforderlich. Der Lieferant sollte wissen, ob sich das Teil unter der Motorhaube, innen oder außen befindet, da sich dadurch die Material- und Oberflächenbesprechung ändert.
Bei Projekten im Bereich Unterhaltungselektronik geht es oft schnell vom Aussehen bis zur Montage. Ein Gehäuse benötigt möglicherweise eine glatte lackierte Oberfläche, eine präzise Knopföffnung und einen Schnappsitz, der wiederholtem Gebrauch standhält. Durch Harzdruck kann ein Modell mit schnellem Aussehen hergestellt werden. Durch die CNC-Bearbeitung kann ein Gehäuse mit echten Gewinden und Einsätzen hergestellt werden. Durch Vakuumgießen können kleine Chargen für Fokusgruppen oder Verkaufsmuster hergestellt werden. Die Oberflächenveredelung kann der gewünschten Farbe und dem gewünschten Glanz entsprechen. Der Schlüssel liegt darin, frühzeitig die Haptik und den Zusammenbau zu testen, nicht nur die Form.
Bei Drohnen- und eVTOL-Projekten stehen häufig Gewicht, Steifigkeit und Integration im Mittelpunkt. Ein Prototyp eines Arms, einer Halterung oder eines Gehäuses muss möglicherweise leicht und stabil sein und gleichzeitig um die Elektronik herum passen. SLS-Nylon, bearbeitetes Aluminium und kohlenstofffaserverstärkte FDM-Materialien können eine Rolle spielen, aber die Wahl hängt von der Belastung und der Umgebung ab. Ein zu schwerer oder zu flexibler Prototyp kann das Team hinsichtlich des endgültigen Designs irreführen.
Für Robotikprojekte sind häufig kundenspezifische Greifer, Abdeckungen, Halterungen und Sensorhalterungen erforderlich. Der Prototyp kann unsanft behandelt, viele Male zusammen- und auseinandergebaut oder in einer Demonstration verwendet werden. Daher sind die Haltbarkeit der Oberfläche und das Design der Befestigungselemente wichtig. Ein bearbeitetes oder vakuumgegossenes Teil mit geeigneten Einsätzen kann nützlicher sein als ein zerbrechliches gedrucktes Modell, auch wenn die Herstellung des gedruckten Modells schneller ist.
Vertraulichkeit und globale Lieferung
Beim Prototyping geht es häufig um unveröffentlichte Designs, Kundenlisten und den Zeitpunkt der Markteinführung. Vertraulichkeit ist daher eine Herstellungsanforderung und kein nachträglicher rechtlicher Aspekt. Ein Lieferant sollte erklären können, wer die Dateien sieht, wie der Zugriff eingeschränkt wird und wie physische Proben aufbewahrt werden. Eine einfache NDA ist sinnvoll, ersetzt jedoch keine internen Umgangsregeln. Der Kunde sollte sich auch fragen, ob der Lieferant Subunternehmer einsetzt und wenn ja, wie diese Parteien abgedeckt sind.
Die globale Lieferung fügt eine weitere Ebene hinzu. Möglicherweise muss ein Prototyp vor einer Rezension, einer Messe oder einem Kundenbesuch eintreffen. Der Lieferant sollte in der Lage sein, Verpackung, Zolldokumentation und Versandart zu besprechen, ohne sie als unabhängig vom Fertigungsplan zu betrachten. Ein Teil, das pünktlich fertiggestellt, aber auf dem Transportweg zurückgehalten wird, hat die Überprüfung verpasst. Zu einer guten Kommunikation gehören Sendungsverfolgung, Fotos vor dem Versand und eine klare Anlaufstelle, wenn sich etwas ändert.
Für ausländische OEM-Kunden können Zeitzonenunterschiede hilfreich oder schädlich sein. Ein Lieferant, der mit klaren schriftlichen Zusammenfassungen und Fotos antwortet, reduziert die Notwendigkeit wiederholter Anrufe. Ein Lieferant, der sich auf kurze Nachrichten ohne Abmessungen oder Endnotizen verlässt, schafft Unklarheiten. Der beste Arbeitsstil ist normalerweise eine kurze schriftliche Zusammenfassung nach jeder Entscheidung: Material, Prozess, Finish, Menge, Inspektion und Versanddatum.
Entdecken Sie verwandte Fertigungsressourcen
Wenn Sie mehr darüber erfahren möchten, wie 3D-Druck, CNC-Bearbeitung und Vakuumguss in einem in China ansässigen Fertigungsprogramm zusammenpassen, sind die folgenden Ressourcen nützliche Ausgangspunkte.
Leitfaden für Hersteller von 3D-Druckdienstleistungen und CNC-Bearbeitung in China Zhejiang Jiaheng Herstellung intelligenter GeräteHäufig gestellte Fragen zu Rapid Prototyping-Diensten
Was sind Rapid-Prototyping-Dienste?
Rapid-Prototyping-Dienste produzieren physische Teile aus CAD-Daten mithilfe von Verfahren wie 3D-Druck, CNC-Bearbeitung, Vakuumguss und Oberflächenveredelung. Sie werden verwendet, um Form, Passform, Funktion, Aussehen und Montage zu testen, bevor ein Entwurf für die Produktion freigegeben wird. Die besten Dienste bieten auch DFM-Feedback und helfen bei der Auswahl des Prozesses, der zum Test passt.
Sollte ich mich für den 3D-Druck oder die CNC-Bearbeitung für meinen Prototyp entscheiden?
Entscheiden Sie sich für den 3D-Druck, wenn Geschwindigkeit, komplexe Geometrie oder niedrige Einrichtungskosten am wichtigsten sind. Entscheiden Sie sich für die CNC-Bearbeitung, wenn Sie enge Toleranzen, echte technische Materialien, Gewinde, Einsätze oder eine produktionsähnliche Oberfläche benötigen. Viele Projekte nutzen beides: ein gedrucktes Modell für frühe Formprüfungen und ein bearbeitetes Teil zur Funktionsvalidierung.
Welche Toleranz kann ein Rapid-Prototyping-Anbieter einhalten?
Dies hängt vom Prozess, dem Material, der Geometrie und dem Merkmal ab. Harzdruck, SLS-Nylon, CNC-Bearbeitung und Vakuumguss haben jeweils unterschiedliche Leistungsfenster. Anstatt nach einer einzelnen Nummer zu fragen, identifizieren Sie die kritischen Abmessungen und fragen Sie den Lieferanten, wie diese kontrolliert und geprüft werden. Eine realistische Toleranzdiskussion ist sinnvoller als eine Pauschalbehauptung.
Kann Vakuumgießen das Spritzgießen für eine kleine Charge ersetzen?
Durch Vakuumgießen kann eine kleine Charge von Teilen hergestellt werden, die in Aussehen und Haptik der geformten Produktion ähneln, insbesondere für Muster vor der Markteinführung, Markttests und Brückenmengen. Es ist kein dauerhafter Ersatz für das Spritzgießen. Die Lebensdauer der Form, die Materialeigenschaften und die Langzeitkonsistenz sind unterschiedlich. Die richtige Wahl hängt von der Menge, dem Material und der Lebensdauer des Programms ab.
Welches Dateiformat sollte ich für ein Angebot senden?
STEP oder IGES werden normalerweise für bearbeitete Teile und Gussteile bevorzugt, da dadurch die Volumengeometrie erhalten bleibt. STL ist beim 3D-Druck üblich, kann jedoch bei grobem Netz feine Merkmale verlieren. Eine native CAD-Datei kann für die DFM-Überprüfung hilfreich sein, wenn die Vertraulichkeit dies zulässt. Geben Sie immer Einheiten, kritische Abmessungen und einen Hinweis zum Zweck des Teils an.
Wie schütze ich mein Design beim Prototyping?
Verwenden Sie eine NDA, geben Sie nur die für das Angebot benötigten Dateien weiter und fragen Sie, wer beim Lieferanten Zugriff hat. Mit einem Hersteller, der eine klare Datenverarbeitung und einen „Need-to-know“-Prozess hat, ist die Zusammenarbeit in der Regel einfacher als mit einem Hersteller, der seine internen Kontrollen nicht erklären kann. Auch physische Proben sollten mit der gleichen Sorgfalt behandelt werden wie digitale Dateien.
Kann ein Prototyping-Lieferant die Kleinserienproduktion nach dem Prototyp bewältigen?
Viele können das, aber der genaue Weg hängt vom Prozess ab. Vakuumguss, CNC-Bearbeitung und Kleinserienbearbeitung können die Brücke vom Prototyp zur Pilotproduktion schlagen. Wenn das endgültige Teil im Spritzgussverfahren hergestellt wird, kann der Prototyp noch während der Planung des Produktionswerkzeugs Montage, Ergonomie und Kundenreaktion validieren.
Was beeinflusst die Vorlaufzeit für Rapid-Prototyping-Dienste?
Die Durchlaufzeit wird durch den Prozess, die Materialverfügbarkeit, die Teilegröße, die Ausführung, die Menge und die Prüfanforderungen beeinflusst. Ein einfacher Harzdruck kann schnell erledigt sein, während ein maschinell bearbeitetes Teil mit Eloxierung oder eine vakuumgegossene Charge mit Farbanpassung mehr Schritte erfordert. Ein Lieferant, der einen realistischen Zeitplan mit Abhängigkeiten vorgibt, ist sinnvoller als einer, der den kürzestmöglichen Termin verspricht.
Rapid-Prototyping-Dienste funktionieren am besten, wenn sie als Abfolge von Lernschritten und nicht als einzelner Kauf betrachtet werden. Der erste Teil sollte eine Frage beantworten, der zweite sollte ein Risiko verringern und der dritte sollte bestätigen, dass der Entwurf für die nächste Stufe bereit ist. Ein Lieferant, der zwischen Harzdruck, Nylon- und Metalldruck, CNC-Bearbeitung, Vakuumguss und Oberflächenveredelung wechseln kann, gibt dem Projekt mehr Möglichkeiten, diese Fragen zu beantworten, ohne das Gespräch neu beginnen zu müssen.
Die praktische Erkenntnis ist einfach: Definieren Sie die Entscheidung, benennen Sie die kritischen Dimensionen, wählen Sie den Prozess aus, mit dem sie getestet werden können, und bitten Sie um DFM-Feedback, bevor die Maschine startet. Dieser Ansatz wird nicht jeden Prototyp perfekt machen, aber er macht das Ergebnis nützlicher, einfacher zu erklären und weniger wahrscheinlich, dass es wiederholt wird. Für ein Team, das unter Termindruck steht, ist das der wahre Wert eines zuverlässigen Rapid-Prototyping-Herstellers.
Kontaktinformationen
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HINZUFÜGEN
-

Gebäude 7, Nr. 188, Abschnitt Hongni der Zha Wang Road, Unterbezirk Danghu, Stadt Pinghu, Stadt Jiaxing, Provinz Zhejiang, China
Urheberrecht© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Hersteller integrierter OEM/ODM-Smart-Manufacturing-Plattformen
