- 3D-Druckdienste

- CNC-Bearbeitungsdienstleistungen

- Vakuumgussdienste

- Oberflächenveredelungsdienste

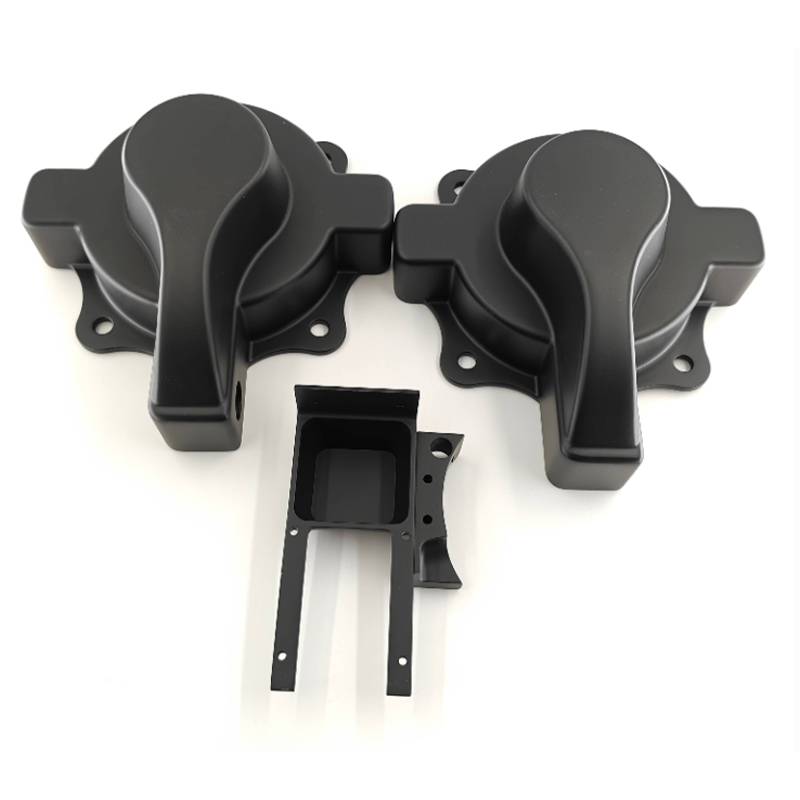
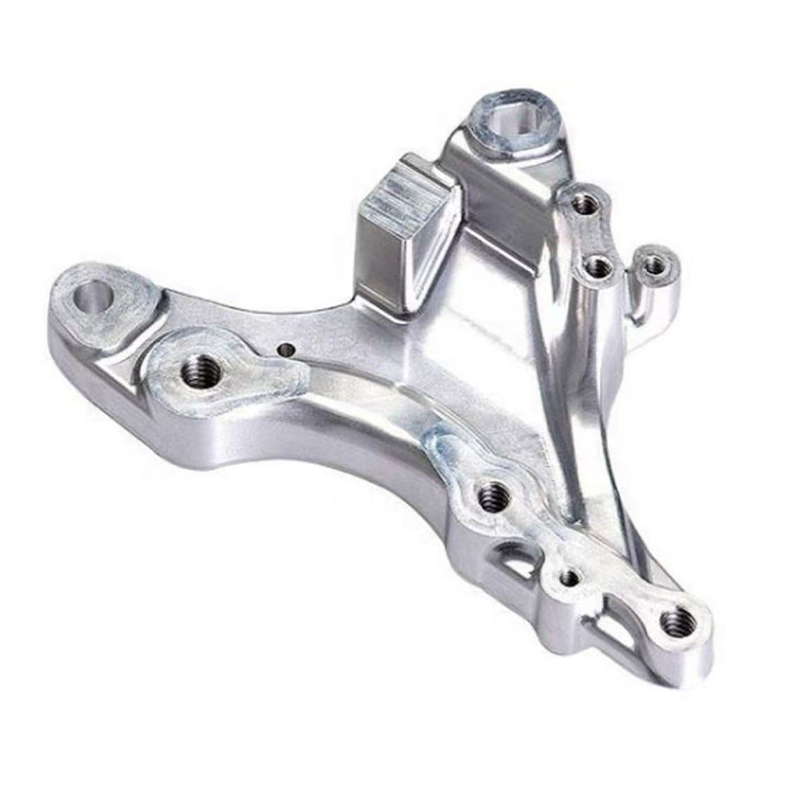
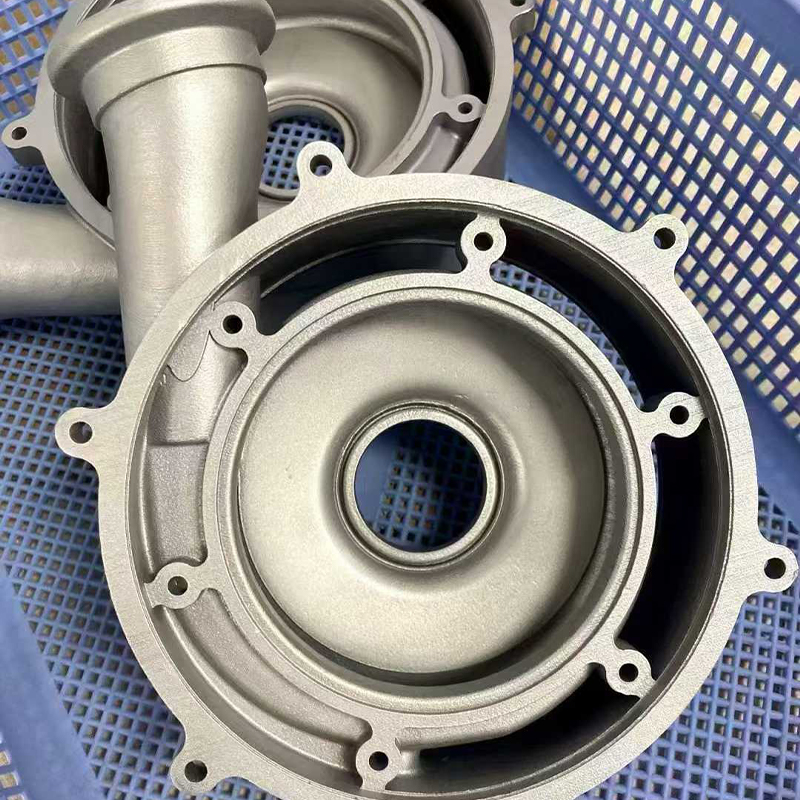
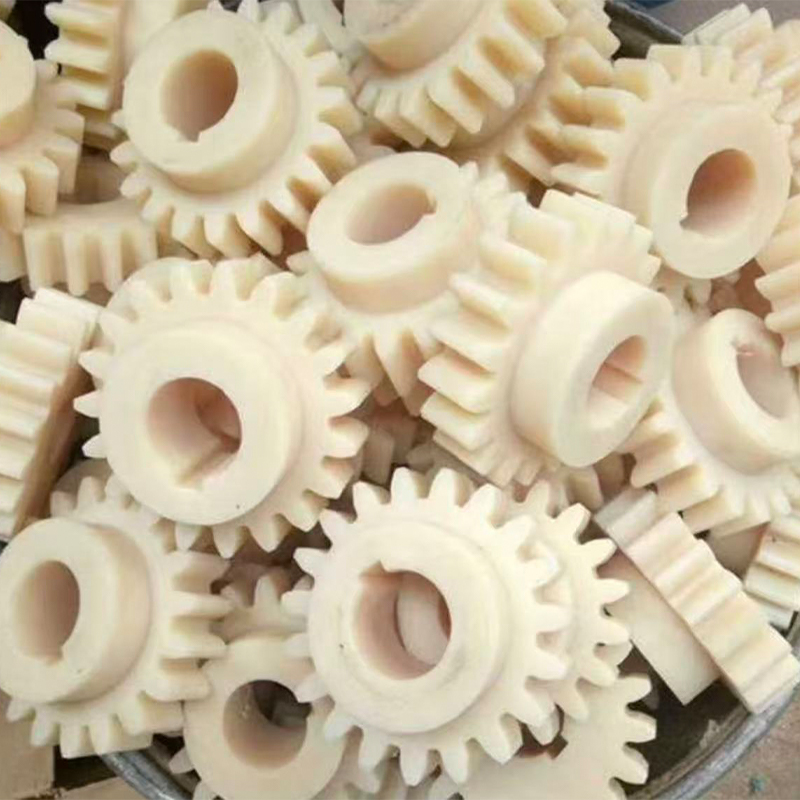
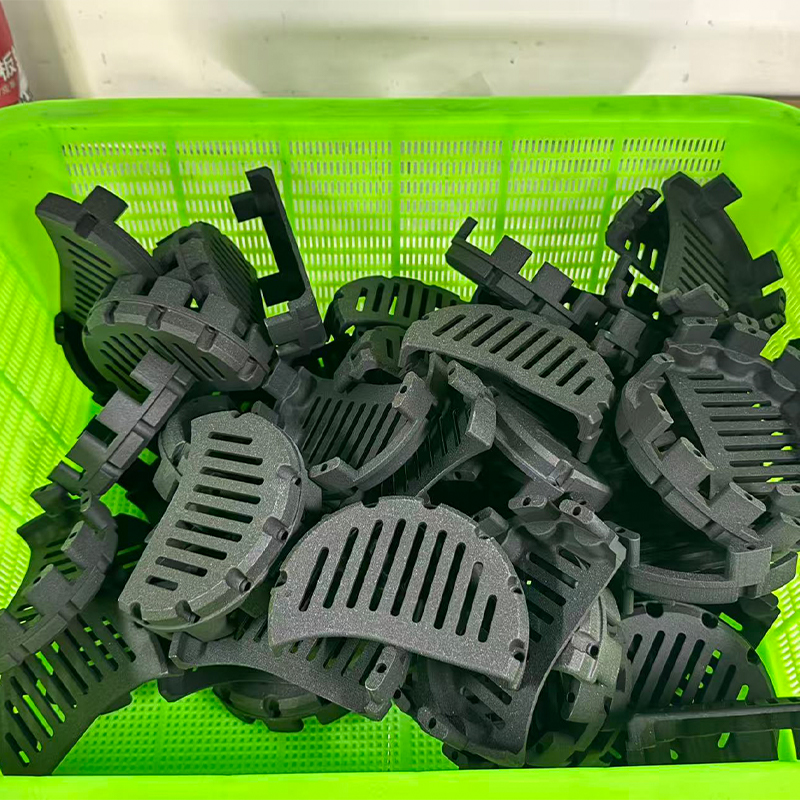
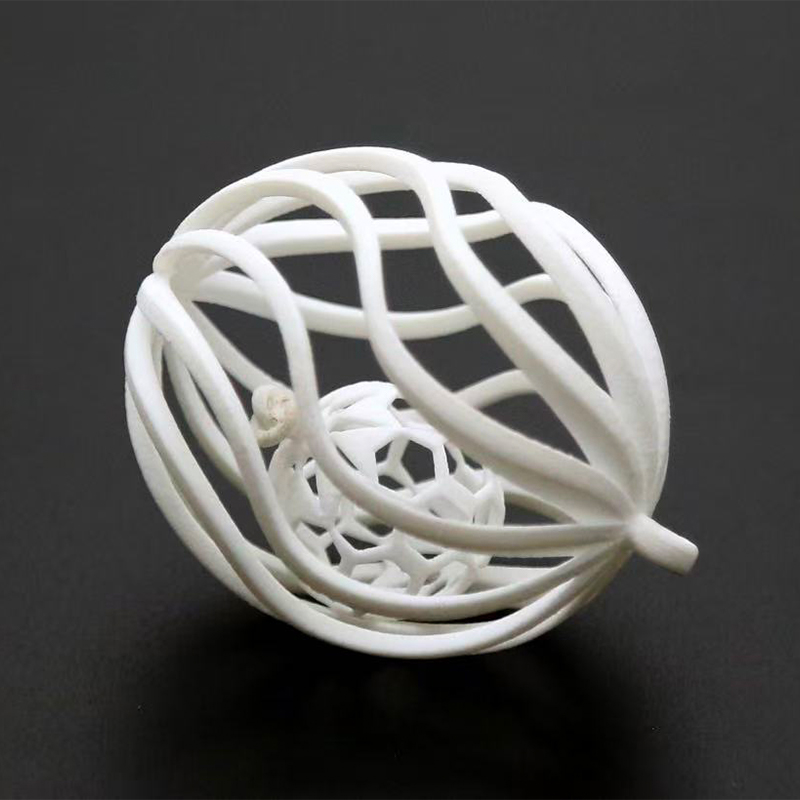
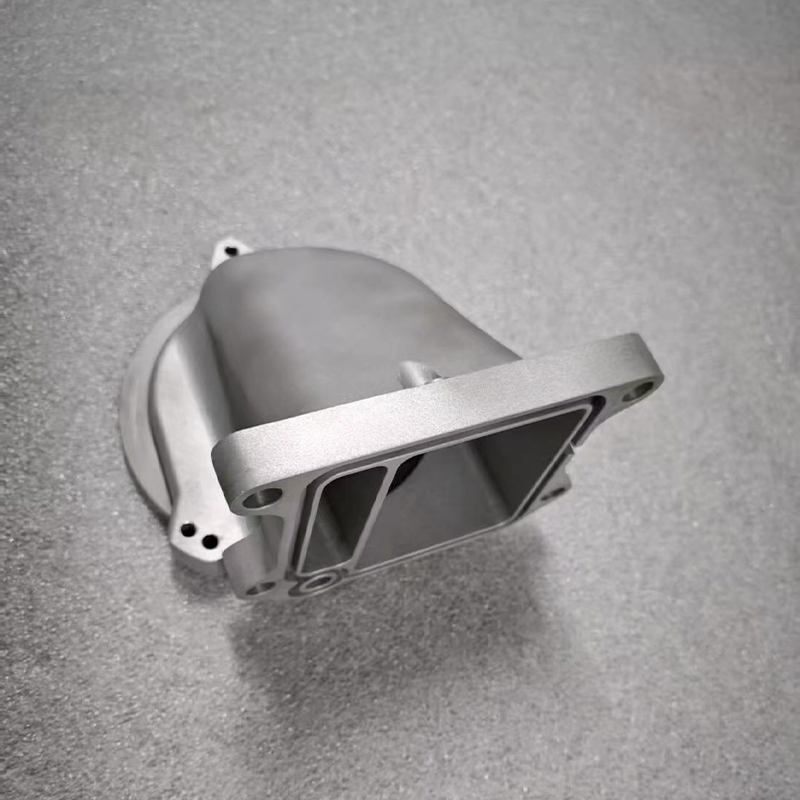
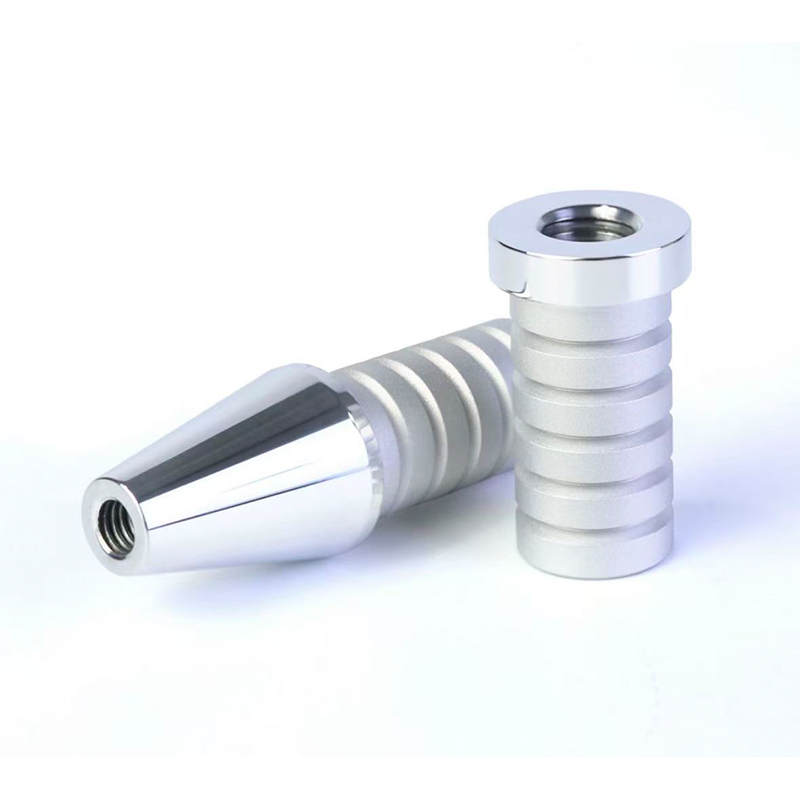
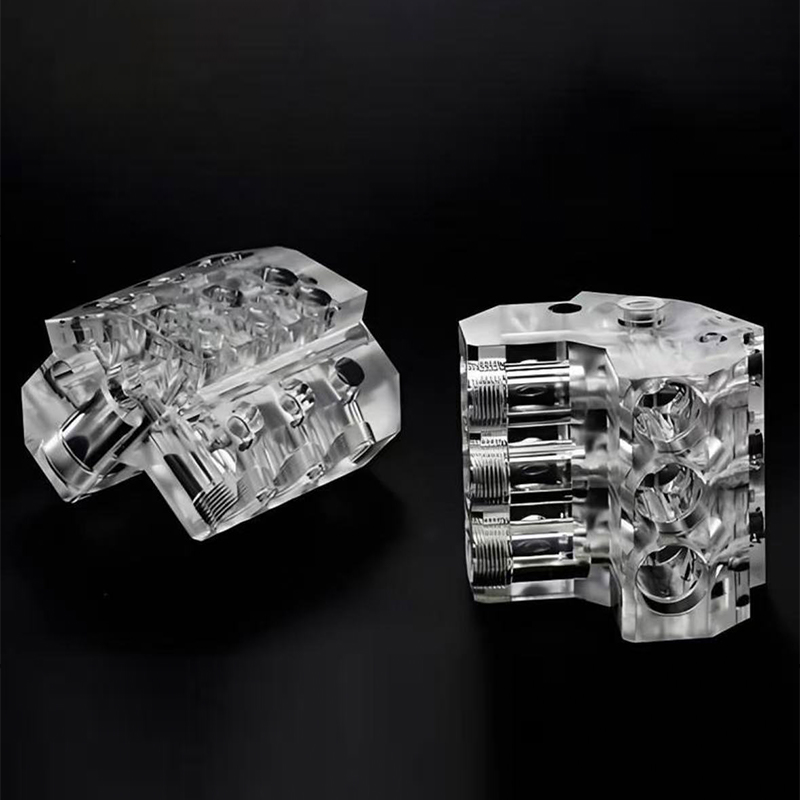
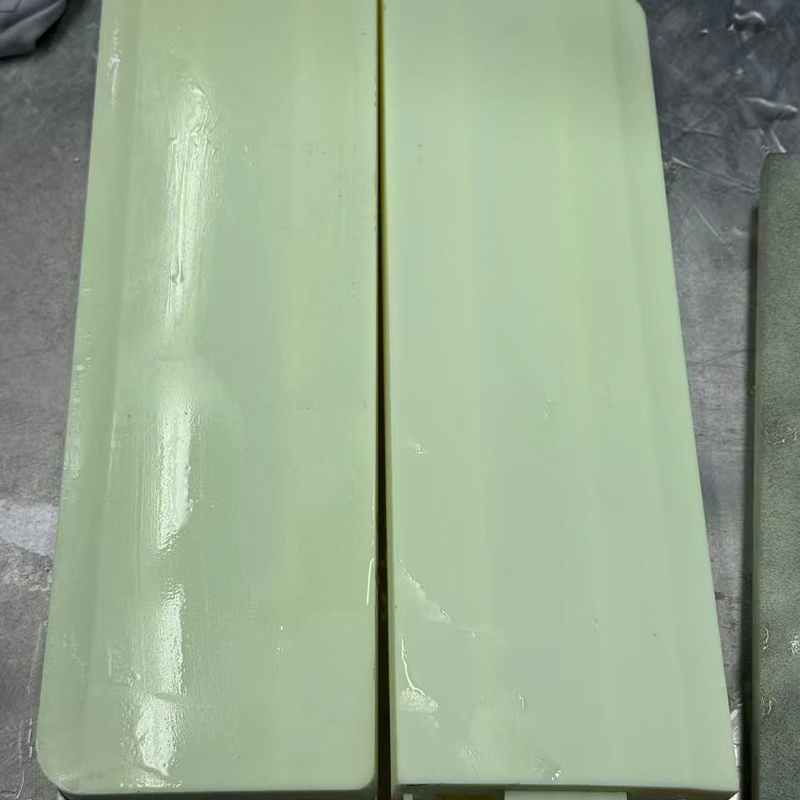
Oberflächenveredelungsdienste: So wählen Sie das richtige Finish
Oberflächenveredelungsdienste : Die kurze Antwort für Käufer von Prototypen und Serien
Sie haben es wahrscheinlich schon erlebt: Ein CNC-gefrästes Aluminiumgehäuse sieht im CAD-Rendering scharf aus, kommt mit sichtbaren Werkzeugspuren und scharfen Kanten an und nimmt Fingerabdrücke auf, sobald jemand es anfasst. An der Bearbeitung ist nichts auszusetzen. Das Teil erhielt einfach nie die erforderliche Endbearbeitung. Oberflächenveredelungsdienste entscheiden darüber, wie ein Teil aussieht, wie es sich in der Hand anfühlt und wie gut es den Gebrauch übersteht. Und die richtige Wahl hängt zuerst von der Funktion und dann vom Aussehen ab.
Bei den meisten Prototypen- und Kleinserienprojekten ist die praktische Antwort eine kurze Sequenz und nicht eine einzelne Behandlung. Entgraten Sie die Kanten, strukturieren oder glätten Sie die Oberfläche auf das für das Design erforderliche Maß und fügen Sie dann eine Beschichtung oder Farbe hinzu, wenn das Teil sichtbar oder freigelegt ist. Perlstrahlen sorgt für einen gleichmäßig matten Look, Lackieren für Farb- und Markenanpassung, Eloxieren für Aluminium, das verschleißfest sein muss, und Polieren für Teile, die eine glänzende oder klare Oberfläche benötigen. Ein Oberflächenveredelungshersteller, der mehrere davon an einem Ort abwickelt, kann die Kombination empfehlen, anstatt Sie mit der Koordinierung der Anbieter zu beauftragen.
Dieser Leitfaden richtet sich an Ingenieure, Produktmanager und Beschaffungsteams, die Teile benötigen, die zum Zusammenbauen, Fotografieren, Testen oder Versenden bereit sind. Es behandelt die wichtigsten Endbearbeitungsarten, wie die einzelnen Prozesse funktionieren, wie man Endbearbeitungen an Materialien anpasst, wie man Optionen vergleicht, was in einer Zeichnung angegeben werden muss und wie man fertige Teile pflegt. Außerdem werden die Fragen aufgeführt, die es wert ist, einem Oberflächenveredelungslieferanten gestellt zu werden, bevor Sie sich verpflichten.
Was eine Endbearbeitungsanfrage normalerweise benötigt
- Material- und Prozesshistorie: Bedrucktes Harz, Nylon, bearbeitetes Metall oder gegossenes Polyurethan reagieren alle unterschiedlich.
- Zweck: Ausstellungsmodell, Funktionstestteil, gehandhabtes Produkt oder freiliegende Außenkomponente.
- Aussehen und Gefühl: Farbreferenz, Glanzgrad, Textur und jedes Logo oder jede Markierung.
- Kritische Dimensionen: Oberflächen, die nach dem Auftragen der Beschichtung innerhalb der Toleranzen bleiben müssen.
Der letzte Punkt wird von Käufern am häufigsten übersehen. Durch Beschichtungen wird die Dicke erhöht, durch Strahlen wird etwas Material entfernt und durch Polieren werden die Kanten verändert, sodass ein Fertig nie maßneutral ist. Eine Einigung darüber, welche Gesichter kosmetisch und welche funktionsfähig sind, bevor mit der Arbeit begonnen wird, vermeidet später die meisten Streitigkeiten.
Wählen Sie die Oberfläche danach aus, was das Teil zuerst leisten muss, dann danach, wie es aussehen soll, und berücksichtigen Sie von Anfang an die Toleranzen.
Gängige Arten der Oberflächenveredelung und ihre Eigenschaften
Das Finishing ist eine Familie von Behandlungen, und jede löst ein anderes Problem. Manche entfernen Markierungen, manche fügen eine Schicht hinzu und manche verändern die Oberflächenchemie. Die folgenden Karten geben eine schnelle Orientierung und werden in der folgenden Tabelle zum Vergleich aufgeführt. Die Verfügbarkeit hängt vom Grundmaterial ab. Lassen Sie sich daher immer die Optionen für Ihr spezifisches Teil vom Lieferanten bestätigen.
Entgraten und Schleifen Entfernt scharfe Kanten, Werkzeugspuren, Stützreste und Trennfugen. Dies ist der Grundschritt für fast jedes andere Finish. Perl- oder Sandstrahlen Feine Medien treffen auf die Oberfläche, um eine gleichmäßige matte Textur zu erzeugen und kleine Flecken zu verbergen. Häufig auf Metall und einigen Kunststoffen. Lackieren und Beschichten Grundierungen, Farb- und Klarlacke sorgen für mehr Optik und etwas Schutz. Matt-, Glanz- und Soft-Touch-Effekte sind möglich. Polieren Zunehmend feinere Schleifmittel erzeugen eine glatte, reflektierende oder klare Oberfläche. Wird häufig für transparente Teile und dekoratives Metall verwendet. Eloxieren Eine elektrochemische Schicht auf Aluminium, die die Oberflächenhärte verbessert und eine gefärbte Farbe ermöglicht. Geeignet für Gehäuse und Verkleidungen. Galvanisieren und Pulverbeschichten Metallisierung oder eingebrannte Pulverschichten für Verschleiß- und Korrosionsverhalten auf geeigneten Grundmaterialien.
| Finish | Was es bewirkt | Typische Grundmaterialien | Schauen und fühlen |
|---|---|---|---|
| Entgraten und Schleifen | Entfernt Kanten und Flecken | Metall, Kunststoff, Harz | Glatt, neutral |
| Perlenstrahlen | Erzeugt eine gleichmäßige matte Textur | Aluminium, Stahl, einige Kunststoffe | Fein matt, verbirgt Flecken |
| Malerei | Fügt Farbe und Schutzschicht hinzu | Kunststoff, Harz, Metall | Matt, seidenmatt, glänzend oder Soft-Touch |
| Polieren | Glättet auf reflektierenden oder klaren Oberflächen | Metall, Acryl, klares Harz | Glänzend, klar |
| Eloxieren | Bildet eine Oxidschicht auf Aluminium | Aluminiumlegierungen | Satinmetallic, gefärbte Farben |
| Beschichtung | Fügt eine Metallschicht hinzu | Leitfähige oder vorbereitete Oberflächen | Helles oder satiniertes Metall |
| Pulverbeschichtung | Backt eine haltbare Farbschicht | Metallteile | Gleichmäßig, leicht strukturiert |
Viele Oberflächen sind geschichtet. Ein lackiertes Kunststoffteil durchläuft häufig Schleifen, Grundieren, einen Farbanstrich und einen Klarlack. Ein eloxiertes Aluminiumteil kann zunächst perlgestrahlt werden, um die Oberfläche zu vereinheitlichen, und dann für Farbe und Härte eloxiert werden. Wenn Sie die Reihenfolge verstehen, können Sie ein Zitat besser lesen und verstehen, warum ein scheinbar einfacher Abschluss mehrere Schritte erfordert.
Bei den meisten Endbearbeitungen handelt es sich um Sequenzen mit Vorbereitungsschritten, die genauso wichtig sind wie die endgültige Beschichtung.
So funktioniert die Oberflächenveredelung: Prozessablauf und Prinzipien
Was auch immer das Ziel sein mag, der Prozess folgt der gleichen Logik. Die Oberfläche wird vorbereitet, behandelt, bei Bedarf geschützt und überprüft. Das Auslassen oder Übereilen der Vorbereitung ist der häufigste Grund dafür, dass sich Beschichtungen ablösen, Flecken zeigen oder uneben aussehen.
- Inspektion und Vorbereitung: Der Lieferant prüft das eingehende Teil auf Mängel, Stützstellen, Trennfugen und Verunreinigungen, entgratet und schleift es anschließend auf das erforderliche Maß.
- Reinigen und Entfetten: Öle, Trennmittel und Staub werden entfernt, denn schon ein leichter Film kann zu Beschichtungsfehlern führen.
- Maskierung: Bereiche, die unbeschichtet bleiben müssen, wie etwa Passflächen, Gewinde oder Kontaktflächen, werden abgedeckt.
- Behandlung oder Beschichtung: Medienstrahlen, Grundieren, Lackieren, Eloxieren oder andere Behandlungen werden unter kontrollierten Bedingungen durchgeführt.
- Aushärten oder Trocknen: Beschichtungen werden bei einer geeigneten Temperatur und Zeit ausgehärtet, damit sie richtig aushärten.
- Endkontrolle und Verpackung: Aussehen, Farbe, Glanz und kritische Abmessungen werden überprüft und die Teile werden verpackt, um die neue Oberfläche zu schützen.
Das Schleifen ist der Arbeitsschritt, der das Endergebnis am sichtbarsten prägt. Jeder Schleifschritt entfernt die Kratzer, die der vorherige hinterlassen hat, und der Lack kann nur Kratzer verbergen, die feiner als die Schichtdicke sind. Deshalb kann ein gut vorbereitetes Teil mit einer dünnen Schicht besser aussehen als ein schlecht vorbereitetes Teil mit mehreren Schichten.
Die folgende Tabelle zeigt eine anschauliche Darstellung, wie die Oberflächenrauheit während einer typischen Lackiersequenz abnimmt. Die Rauheit wird als Index ausgedrückt, sodass der Trend leicht abzulesen ist. Es handelt sich nicht um einen Messwert für ein bestimmtes Teil.
Das Flächendiagramm zeigt, dass der stärkste Rückgang der Rauheit früh auftritt, beim Grob- und Feinschleifen, bei dem Werkzeugspuren, Schichtlinien und Trennlinien entfernt werden. Anschließend wird die Oberfläche durch Grundierung und Spachtelmasse noch weiter abgeschliffen, indem mikroskopisch kleine Kratzer ausgefüllt werden, sodass die Farbschicht auf einem gleichmäßigen Untergrund sitzt. Bei den Farb- und Klarlacken setzt sich der Abwärtstrend fort, aber die Zuwächse sind geringer, was erklärt, warum sich die Aufmerksamkeit auf die frühen Phasen mehr auszahlt als zusätzliche Schichten am Ende. Für Kunden, die die Oberflächenbehandlungs- und Lackierdienste von Jiaheng für gedruckte, bearbeitete oder gegossene Teile in Anspruch nehmen, ist dies auch der Grund, warum in der Endbearbeitungsbeschreibung das gewünschte Aussehen angegeben werden sollte, bevor mit der Vorbereitung begonnen wird. Für ein glänzendes Finish ist eine glattere Basis erforderlich als für ein mattes Finish. Daher wird der Vorbereitungsgrad so gewählt, dass er zum endgültigen Erscheinungsbild passt.
Die Vorbereitung legt den Rahmen für jede Beschichtung fest, daher ist ein glatter, sauberer Untergrund wichtiger als die Anzahl der Schichten.
Passende Oberflächenveredelung für unterschiedliche Materialien
Ein Finish, das bei einem Material gut funktioniert, kann bei einem anderen versagen. Daher ist das Material der erste Filter bei der Auswahl einer Behandlung. Gedruckte Teile, bearbeitete Teile und Gussteile bringen jeweils ihren eigenen Oberflächenzustand und ihre eigenen Risiken mit sich.
3D-gedruckte Harz- und Nylonteile
Auf Kunstharzdrucken sind oft feine Schichtlinien und Stützspuren zu sehen, die vor dem Lackieren sorgfältig abgeschliffen werden müssen. Nylonteile haben von Natur aus eine leicht körnige Oberfläche, die geglättet, gefärbt oder beschichtet werden kann. Da gedruckte Teile auf mikroskopischer Ebene porös sind, ist eine Grundierung vor einer Farbschicht in der Regel wichtig, da sie zur Versiegelung der Oberfläche beiträgt und die Haftung verbessert.
CNC-bearbeitete Metalle und Kunststoffe
Bearbeitetes Aluminium ist ein beliebter Kandidat für das Perlenstrahlen und Eloxieren, was zusammen ein einheitliches Satin-Aussehen und ein besseres Verschleißverhalten ergibt. Stahlteile können je nach Umgebung gestrahlt, beschichtet oder plattiert werden. Bearbeitete Kunststoffe wie Acryl können klar poliert werden, während andere Kunststoffe lackiert oder strukturiert werden.
Vakuumgegossene Polyurethanteile
Gussteile kopieren die Oberfläche des Masters, sodass ihre Endbearbeitung mit der Qualität des Masters beginnt. Sie lassen sich gut schleifen, grundieren und streichen, und in die Form kann eine Textur eingebaut werden. Dem Harz kann vor dem Gießen auch Farbe zugesetzt werden, die mit dem Lackieren bestimmter Bereiche kombiniert werden kann.
| Grundmaterial | Gemeinsame Ausführungen | Punkte, die es zu beachten gilt |
|---|---|---|
| Gedrucktes Harz | Schleifen, Grundieren, Lackieren, Polieren | Schichtlinien, Stützmarkierungen, Grundierungshaftung |
| Bedrucktes Nylon | Strahlen, Färben, Lackieren | Poröse Oberfläche, Farbgleichmäßigkeit |
| Bearbeitetes Aluminium | Perlenstrahlen, anodizing, painting | Abdeckfäden, Schichtdicke |
| Bearbeiteter Stahl | Strahlen, Beschichten, Galvanisieren | Korrosionsschutz, Kantenabdeckung |
| Klares Acryl | Polieren, clear coating | Kratzer, Lösungsmittelempfindlichkeit |
| Gegossenes Polyurethan | Schleifen, Lackieren, Strukturieren | Trennfugen, Formtrennrückstände |
Wenn bei einem Teil Materialien kombiniert werden, beispielsweise ein Metalleinsatz in einem Kunststoffgehäuse, teilen Sie dies dem Finishing-Team im Voraus mit. Unterschiedliche Materialien erfordern möglicherweise eine unterschiedliche Vorbereitung und Beschichtungen, die für das eine geeignet sind, können das andere angreifen. Oft genügt eine kurze Zeichnungsnotiz darüber, welche Oberflächen aus Kunststoff und welche aus Metall sind.
Beginnen Sie mit dem Grundmaterial, denn davon hängen Haftung, Vorbereitung und Veredelungsmöglichkeiten ab.
Anwendungen und Auswahlpunkte für Oberflächenveredelungsdienste
Die Oberflächenveredelung kommt in nahezu jeder Produktkategorie vor, der Grund für die Veredelung ändert sich jedoch je nach Anwendung. Ein Gehäuse eines medizinischen Geräts benötigt reinigbare Oberflächen, eine Roboterhülle benötigt Kratzfestigkeit und ein Musterstück der Unterhaltungselektronik benötigt eine überzeugende Optik und Haptik. In den beiden folgenden Spalten werden gängige Anwendungen den Punkten zugeordnet, die als Leitfaden für die Auswahl dienen.
Typische Anwendungsgebiete
| Zu überprüfende Auswahlpunkte
|
Wo jedes Finish dazu neigt, zu passen
In der Streutabelle unten sind gängige Oberflächenoptionen nach ihrem Aussehen, ihrer Haptik und ihrer Abnutzungsbeständigkeit sortiert. Es handelt sich um eine redaktionelle Illustration, die der Diskussion dienen soll, nicht um ein Testergebnis. Lesen Sie es als eine Karte der Kompromisse und nicht als Rangliste.
Das Streudiagramm zeigt, dass kein Finish in der oberen rechten Ecke für jeden Bedarf zu finden ist, weshalb bei der Auswahl Kompromisse eingegangen werden müssen. Eloxieren, Plattieren und Pulverbeschichten häufen sich in der oberen Hälfte, da sie eine härtere oder haltbarere Oberfläche verleihen, obwohl sie für eine engere Auswahl an Grundmaterialien gelten. Die Lackierung liegt bei der Abnutzung in der Mitte und bei der Optik im rechten Bereich, was ihre Stärke in der Farbflexibilität und ihre Eignung für Kunststoff-, Harz- und Metallteile gleichermaßen widerspiegelt. Polier- und Soft-Touch-Beschichtungen bevorzugen Haptik und Optik gegenüber Abriebfestigkeit und eignen sich daher besser für Display- und Handhabungsteile als stark beanspruchte Teile. Für ein Projekt, das von Jiahengs Maler- und Oberflächenbehandlungsdienst unterstützt wird, ist diese Karte ein nützlicher Ausgangspunkt für die Diskussion darüber, ob das Aussehen, die Haltbarkeit oder ein Gleichgewicht aus beidem im Vordergrund stehen.
Entscheiden Sie, ob das Aussehen oder die Verschleißfestigkeit wichtiger sind, und lassen Sie sich dann vom Lieferanten Oberflächen vorschlagen, die zu Ihrem Material passen.
Detaillierter Vergleich: Lackieren vs. Eloxieren vs. Pulverbeschichten vs. Perlenstrahlen
Wenn Käufer fragen, welches Finish sie verwenden sollen, entscheiden sie sich oft für eine dieser vier. Bei manchen Verwendungszwecken überschneiden sie sich, bei anderen weichen sie stark voneinander ab, daher ist eine Gegenüberstellung hilfreich. Die folgende Tabelle fasst die wichtigsten Unterschiede in einfachen Worten zusammen.
| Faktor | Malerei | Eloxieren | Pulverbeschichtung | Perlenstrahlen |
|---|---|---|---|---|
| Grundmaterials | Kunststoff, Harz, Metall | Aluminiumlegierungen mainly | Metall, hauptsächlich Stahl und Aluminium | Metall und einige Kunststoffe |
| Farboptionen | Sehr breit, Farbanpassung möglich | Begrenztes Farbsortiment | Große Auswahl | Keine, natürlicher Materialton |
| Verschleißfestigkeit | Mäßig, abhängig vom System | Hohe Oberflächenhärte | Gute, haltbare Schicht | Niedrig, nur Textur |
| Dimensionseffekt | Fügt eine dünne Schicht hinzu | Leichtes Wachstum und Oberflächenveränderung | Fügt eine dickere Schicht hinzu | Entfernt kleinste Materialmengen |
| Aussehen | Matt, seidenmatt, glänzend, weich | Satinmetallic | Gleichmäßig, leicht strukturiert | Fein matt |
| Typische Verwendung | Prototypen, Markenprodukte, Gehäuse | Aluminiumgehäuse, Verkleidung | Rahmen, Halterungen, Gehäuse | Einheitliche Oberfläche, Vorbehandlung |
Das Lackieren ist der flexibelste Weg, da es auf Kunststoff, Harz und Metall funktioniert und die Farbe einer Referenz zugeordnet werden kann. Die Einschränkung besteht darin, dass die Verschleißfestigkeit vom Beschichtungssystem und der Verwendung des Teils abhängt. Eloxieren ist eine gute Option für Aluminium, das bearbeitet oder zerkratzt wird, ist jedoch auf geeignete Legierungen beschränkt und bietet eine engere Farbpalette. Durch Pulverbeschichtung entsteht tendenziell eine dickere, haltbarere Schicht auf Metall, die eher zu Rahmen und Gehäusen als zu feinen Details passt. Das Perlenstrahlen ist eher ein Struktur- und Vorbereitungsschritt als eine Beschichtung und wird oft mit einer anderen Endbearbeitung kombiniert.
Wie viel Aufwand jeder Schritt mit sich bringt
Eine andere Möglichkeit, Oberflächen zu vergleichen, ist der damit verbundene Aufwand. Mehr Schritte bedeuten in der Regel mehr Zeit und mehr Handhabung. Das folgende Säulendiagramm zeigt einen relativen Aufwandsindex für häufige Schritte. Es dient der Veranschaulichung und soll eher Planungsmuster erläutern als ein Projekt zitieren.
Das Säulendiagramm zeigt, dass Entgraten und Perlenstrahlen am unteren Ende der Aufwandsskala liegen und daher häufige Standardschritte für bearbeitete Teile sind. Das Schleifen und Grundieren nimmt merklich zu, da sie sorgfältige Handarbeit und Trocknungszeit erfordern, und sie bereiten alles vor, was folgt. Bei der einfarbigen Lackierung wird dieser Vorbereitung zusätzlich eine Beschichtung und Aushärtung hinzugefügt. Die mehrfarbige Maskierungslackierung stellt den höchsten Aufwand dar, da jede Farbe einen eigenen Maskierungs-, Auftrags- und Aushärtungszyklus benötigt. Auch das Polieren auf Hochglanz hat einen hohen Stellenwert, da es geduldiges Voranschreiten durch feinere Schleifmittel erfordert. Kunden, die einen vorhersehbaren Zeitplan wünschen, können dieses Muster verwenden, um zu entscheiden, welche Teile eines Designs wirklich eine erstklassige Endbearbeitung benötigen und welche eine einfachere Behandlung benötigen.
Lackieren ist die flexibelste Oberfläche, Eloxieren und Pulverbeschichten erhöhen die Haltbarkeit von Metall und Strahlen dient der Texturierung oder Vorbereitung.
Design für die Endbearbeitung: Toleranzen, Kanten und Maskierung
Gute Ausführungen beginnen bereits in der Zeichnungsphase. Ein paar kleine Entscheidungen über Toleranzen, Kanten und Maskierung können Überarbeitungen ersparen und das fertige Teil innerhalb der Spezifikation halten. Die folgenden Punkte werden von einem Oberflächenveredelungshersteller am häufigsten angesprochen.
Schichtdicke berücksichtigen
Beschichtungen erhöhen die Dicke und die Menge variiert je nach Verfahren. Als allgemeiner Richtwert gilt: Bei Lacksystemen werden der Grundierung, der Farbe und der Klarsichtschicht oft einige Dutzend Mikrometer hinzugefügt, während sich beim Eloxieren die Oberfläche und die Abmessungen leicht verändern, wenn sich die Oxidschicht bildet. An Presssitzen, Gewinden, Gleitflächen und Lagersitzen können bereits kleine Ablagerungen auftreten. Markieren Sie diese Gesichter als maskiert oder weisen Sie den Lieferanten an, sie unbeschichtet zu lassen.
Behandeln Sie Kanten und Ecken bewusst
Scharfe Kanten sind Schwachstellen für Beschichtungen, da die Farbe dazu neigt, an den Ecken dünn zu werden und zuerst abzuplatzen. Ein kleiner Radius oder Kantenbruch verbessert die Abdeckung und macht die Handhabung der Teile sicherer. Wenn Sie scharfe Kanten für das Erscheinungsbild benötigen, besprechen Sie, wie Sie diese erhalten und gleichzeitig die Oberfläche schützen können.
Planen Sie Maskierungs- und Mehrfarbenbereiche
Durch das Maskieren werden fertige Bereiche von unberührten Bereichen getrennt, es funktioniert jedoch gut, wenn die Grenzen natürlichen Stufen oder Rillen im Design folgen. Ein Farbbruch auf einer ebenen, nicht markierten Oberfläche ist schwieriger zu reinigen. Wenn das Design zwei Farben erfordert, gibt das Hinzufügen einer kleinen Rille oder Stufe an der Grenze dem Abschlussteam eine klare Linie, der es folgen muss.
Geben Sie in der Zeichnung an, worauf es ankommt
- Farbreferenz, z. B. ein Standardfarbcode oder ein physisches Muster.
- Glanzgrad: matt, satiniert oder glänzend.
- Oberflächen, die unbeschichtet oder abgedeckt bleiben müssen.
- Texturrichtung oder Muster, sofern relevant.
- Logos, Marken oder Etiketten und deren Platzierung.
- Kritische Maße, die nach der Fertigstellung gemessen werden müssen.
Die Farbe ist der Gegenstand, der am wahrscheinlichsten zu Meinungsverschiedenheiten führt, da er bei unterschiedlichem Licht anders aussieht. Eine physische Probe übertrifft eine digitale Beschreibung, und die Betrachtung beider unter derselben Lichtquelle vermeidet Überraschungen. Wenn eine Farbe bei Teilen, die mit unterschiedlichen Verfahren hergestellt wurden, übereinstimmen muss, z. B. bei einer bedruckten Abdeckung und einer maschinell bearbeiteten Basis, besprechen Sie dies frühzeitig, damit der Endbearbeitungsplan angepasst werden kann.
Planen Sie die Schichtdicke, machen Sie Kanten weicher und definieren Sie maskierte Bereiche in der Zeichnung, um Passungs- und Erscheinungsbildprobleme zu vermeiden.
Qualitätskontrolle und häufige Endbearbeitungsfehler
Die Qualität der Endbearbeitung wird sowohl mit dem Auge und der Hand als auch mit Instrumenten beurteilt. Ein zuverlässiger Lieferant prüft jede Phase, nicht nur die letzte, und hält ein Referenzmuster zum Vergleich bereit. In der folgenden Tabelle sind die am häufigsten auftretenden Mängel aufgeführt und wie sie typischerweise verhindert werden.
| Defekt | Typische Ursache | Prävention |
|---|---|---|
| Orangenschalentextur | Sprühbedingungen oder Schichtdicke nicht ausgeglichen | Kontrollieren Sie die Anwendung und sorgen Sie für einen ordnungsgemäßen Fluss |
| Fischaugen oder Krater | Öl-, Silikon- oder Staubverschmutzung | Gründliche Reinigung und Entfettung |
| Läuft und sackt ab | Zu viel Beschichtung in einem Durchgang aufgetragen | Dünnere Schichten mit kontrollierter Ablüftzeit |
| Abblättern oder schlechte Haftung | Schlechte Vorbereitung oder inkompatible Grundierung | Richtiges Schleifen, Reinigen und Grundierungsauswahl |
| Farbkonflikt | Unterschiedliche Licht-, Chargen- oder Substratfarbe | Nutzen Sie Referenzmuster und gemeinsame Beleuchtung |
| Sichtbare Schichtlinien oder Werkzeugmarkierungen | Unzureichendes Schleifen vor dem Beschichten | Vor der Grundierung die Vorbereitung verlängern |
| Ungleichmäßige gestrahlte Textur | Inkonsistente Medien, Druck oder Winkel | Standardisieren Sie die Einstellungen und decken Sie die gesamte Oberfläche ab |
Die Prüfung umfasst in der Regel das Aussehen unter Standardbeleuchtung, den Glanzgrad, die Farbkonsistenz, die Beschichtungsabdeckung und kritische Abmessungen. Bei Chargen wird oft ein erstes Muster genehmigt, bevor der Rest fertig ist, wodurch vermieden wird, dass sich ein Problem bei jedem Teil wiederholt. Wenn Ihr Projekt strenge Erscheinungsbildstandards hat, bitten Sie den Lieferanten, zu beschreiben, wie er akzeptable Abweichungen beurteilt, und vereinbaren Sie eine schriftliche Referenz.
Zur Qualität gehört auch die Verpackung. Frisch bearbeitete Oberflächen können durch Kontakt markiert werden, daher werden die Teile normalerweise getrennt, verpackt und gestützt, um sie beim Transport zu schützen. Einige Beschichtungen härten auch nach dem Verlassen des Ofens noch eine Zeit lang aus, sodass eine schonende Handhabung in den ersten Tagen hilfreich ist.
Genehmigen Sie ein erstes Muster anhand einer schriftlichen Referenz, da die meisten Streitigkeiten über das Aussehen auf unklaren Erwartungen beruhen.
Wartung und Pflege fertiger Teile
Ein Finish hält länger, wenn es gereinigt und sinnvoll gelagert wird. Die Pflegehinweise unterscheiden sich je nach Oberflächenart, aber die Grundgewohnheiten sind gleich: Verwenden Sie milde Reinigungsmittel, vermeiden Sie Scheuerschwämme und halten Sie Teile von Hitze und starken Lösungsmitteln fern, es sei denn, sie wurden für diese Bedingungen entwickelt.
| Finish-Typ | Reinigung | Vermeiden | Notizen |
|---|---|---|---|
| Lackierte Oberfläche | Weiches Tuch mit milder Seife und Wasser | Schleifpads und starke Lösungsmittel | Bei kleinen Chips ist eine Ausbesserung möglich |
| Soft-Touch coating | Feuchtes Tuch, sanft abwischen | Öle, Handcremes und alkoholhaltige Tücher | Bei häufiger Handhabung kann es zu schnellerem Verschleiß kommen |
| Eloxiertes Aluminium | Mildes Reinigungsmittel und Wasser | Stark alkalische Reiniger | Eingefärbte Farben können bei starker Sonneneinstrahlung ausbleichen |
| Polierte oder klare Oberfläche | Fusselfreies Mikrofasertuch | Mit einem rauen Tuch trocken abwischen | Separat einwickeln, um Kratzer zu vermeiden |
| Gestrahltes Metall | Milder Reiniger und weiche Bürste | Mit der Zeit ölige Handhabung | Auf blanken Oberflächen können Fingerabdrücke sichtbar sein |
| Vergoldet oder pulverbeschichtet | Feuchtes Tuch | Kratzwerkzeuge, die die Schicht aufbrechen | Offene Kanten schützen |
Lagerungs- und Handhabungsgewohnheiten
- Lagern Sie Teile in einer trockenen, gemäßigten Umgebung, fern von direkter Sonneneinstrahlung und Wärmequellen.
- Trennen Sie fertige Teile mit einer weichen Verpackung und stapeln Sie sie niemals direkt auf kosmetischen Oberflächen.
- Tragen Sie beim Zusammenbau polierter, klarer oder dunkel glänzender Teile saubere Handschuhe, um Fingerabdrücke zu vermeiden.
- Halten Sie ein Ersatzmuster oder eine Farbreferenz bereit, damit zukünftige Chargen zuverlässig zugeordnet werden können.
- Erfassen Sie den Farbcode, den Prozessweg und Lieferantenhinweise für Nachbestellungen.
Bei Prototypen, die häufig bearbeitet werden, ist das Ausbessern eine praktische Realität. Kleinere Absplitterungen an lackierten Teilen können in der Regel mit passendem Lack repariert werden, während Kratzer an eloxierten oder plattierten Teilen schwerer zu verbergen sind. Wenn ein Teil in einer anspruchsvollen Umgebung verwendet wird, besprechen Sie den beabsichtigten Verschleiß bereits in der Angebotsphase, damit der Lieferant ein dafür geeignetes Beschichtungssystem empfehlen kann.
Schonende Reinigung, sorgfältige Lagerung und eine gespeicherte Farbreferenz sorgen dafür, dass die fertigen Teile über einen längeren Zeitraum hinweg gleichbleibend aussehen.
Zusammenarbeit mit einem Hersteller und Lieferanten für Oberflächenveredelung
Die Endbearbeitung ist oft der letzte Schritt, bevor ein Teil fotografiert, getestet oder versendet wird, was zu einem stressigen Ort für Überraschungen führt. Ein kompetenter Lieferant für Oberflächenveredelung macht den Prozess vorhersehbar, indem er frühzeitig Fragen stellt und die Antworten dokumentiert. Das sind nützliche Fragen, die man jedem Kandidaten stellen kann.
- Welche Grundmaterialien und Teilegrößen bearbeiten Sie routinemäßig und welche Endbearbeitungen werden im eigenen Haus durchgeführt?
- Wie bereiten Sie die Oberfläche vor dem Streichen oder Beschichten vor?
- Können Sie eine Farbe aus einem physischen Muster abgleichen und wie bestätigen Sie die Übereinstimmung?
- Wie gehen Sie mit Maskierungen, mehrfarbigen Teilen und Logos um?
- Was prüfen Sie und wie erfolgt die Erstmusterfreigabe einer Charge?
- Kann die Endbearbeitung mit dem Druck, der Bearbeitung oder dem Guss koordiniert werden, bei dem das Teil hergestellt wird?
Die letzte Frage ist, wo sich ein integrierter Ansatz lohnt. Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. arbeitet als OEM- und ODM-Hersteller mit einem hauseigenen Designteam und einem Workflow aus einer Hand. Die Dienstleistungen umfassen 3D-Druck in Harz, Nylon und Metall, fortschrittliche Bearbeitung, Silikonformreplikation für eine effiziente Kleinserienproduktion und Oberflächenbehandlungen wie Lackieren, die das Erscheinungsbild des Produkts verbessern. Da das Teil und seine Endbearbeitung auf einer Plattform gehandhabt werden, weiß der Lieferant, wie das Teil hergestellt wurde, und kann die Oberfläche entsprechend vorbereiten, wodurch die Nacharbeit zwischen den Schritten tendenziell reduziert wird.
So bereiten Sie eine sinnvolle Anfrage vor
- Ein 3D-Modell und eine Zeichnung, die kosmetische Gesichter, maskierte Bereiche und kritische Abmessungen markieren.
- Das Grundmaterial und die Art und Weise, wie das Teil hergestellt wurde, z. B. gedruckt, bearbeitet oder gegossen.
- Ein Farbcode oder ein physisches Muster sowie der gewünschte Glanzgrad und die gewünschte Textur.
- Die Menge, das Lieferfenster und etwaige Verpackungsanforderungen.
- Eine kurze Anmerkung dazu, wie das Teil verwendet, gehandhabt oder angezeigt wird.
Mit diesen Informationen kann ein Lieferant in der ersten Antwort eine Endbearbeitungsroute vorschlagen und etwaige Risiken kennzeichnen, z. B. eine Bohrung mit engen Toleranzen, die maskiert werden muss. Es gibt beiden Seiten auch eine gemeinsame Referenz, falls später einmal etwas angepasst werden muss. Bei Nachbestellungen ist die Beibehaltung desselben Lieferanten und derselben schriftlichen Spezifikation die einfachste Möglichkeit, ein einheitliches Erscheinungsbild über alle Chargen hinweg aufrechtzuerhalten.
Wählen Sie einen Lieferanten, der die Endbearbeitung mit der Herstellung des Teils koordiniert, und geben Sie ihm klare Ziele für Farbe, Glanz und maskierte Bereiche.
Entdecken Sie die Oberflächenveredelungsdienste von Jiaheng
Wenn Ihre Teile zum Lackieren, Färben oder für andere Oberflächenarbeiten bereit sind, können Sie die verfügbaren Optionen und den Projektablauf auf der entsprechenden Seite überprüfen Oberflächenveredelungsdienste aus Jiaheng. Das Team unterstützt OEM- und ODM-Projekte und kann die Endbearbeitung mit Druck, Bearbeitung und Silikonformreplikation auf einer Plattform koordinieren.
Senden Sie Ihre Teiledateien, Farbreferenzen und Oberflächenanforderungen, um ein Gespräch mit dem Jiaheng-Team zu beginnen.
Häufig gestellte Fragen zu Oberflächenveredelungsdiensten
Was sind Oberflächenveredelungsleistungen?Bei der Oberflächenveredelung handelt es sich um Behandlungen, die nach der Herstellung eines Teils durchgeführt werden, um dessen Aussehen, Haptik oder Haltbarkeit zu verbessern. Dazu gehören Entgraten, Schleifen, Strahlen, Polieren, Lackieren, Eloxieren und Beschichten. Ein Oberflächenveredelungshersteller fasst in der Regel mehrere Schritte zusammen und passt diese an das Grundmaterial und den Verwendungszweck des Teils an. |
Welche Oberflächenbeschaffenheit passt zu einem Prototyp, der fotografiert oder dem Kunden gezeigt wird?Malerei is a common choice because it allows color matching and gloss control on plastic, resin and metal parts. Good preparation, including sanding and primer, matters as much as the color coat. For clear parts, polishing is often used. The right answer depends on the material and the look you want to present. |
Können 3D-gedruckte Teile lackiert und bearbeitet werden?Ja. Bedruckte Harz- und Nylonteile werden üblicherweise geschliffen, grundiert und lackiert, Nylon kann auch gestrahlt oder gefärbt werden. Da auf bedruckten Oberflächen Schichtlinien sichtbar sein können, ist die Vorbereitungsphase wichtig. Ein Lieferant, der auch den Druck übernimmt, kann die Oberfläche entsprechend diesem Prozess vorbereiten. |
Verändert die Oberflächenveredelung die Teileabmessungen?Es kann. Durch Beschichtungen wird eine dünne Schicht aufgetragen, durch Eloxieren wird die Oberfläche leicht verändert und durch Strahlen oder Polieren wird eine kleine Menge Material entfernt. Teilen Sie dem Lieferanten bei Passungen, Gewinden oder Gleitflächen mit, welche Flächen innerhalb der Toleranzen bleiben müssen, damit sie abgedeckt oder angepasst werden können. Als allgemeine Empfehlung gilt, die kritischen Abmessungen nach der Fertigstellung zu bestätigen. |
Was ist der Unterschied zwischen Eloxieren und Lackieren?Eloxieren builds a hard oxide layer on aluminum and offers a limited range of dyed colors. Painting applies a coating that can be used on plastic, resin and metal and supports a wide color range. Anodizing tends to suit aluminum housings with handling wear, while painting suits flexible color and branding needs. |
Wie stelle ich sicher, dass die Farbe mit meiner Referenz übereinstimmt?Geben Sie einen Standard-Farbcode oder ein physisches Muster an und bitten Sie den Lieferanten, unter derselben Beleuchtung einen Vergleich durchzuführen. Eine erste Musterfreigabe vor Fertigstellung der gesamten Charge hilft, Unterschiede frühzeitig zu erkennen. Die Farbe kann auf verschiedenen Grundmaterialien unterschiedlich aussehen. Geben Sie daher an, ob Teile aus mehr als einem Material bestehen. |
Kann die Veredelung mit Bearbeitung, Druck oder Vakuumguss kombiniert werden?Ja, und die Kombination ist oft praktisch. Ein Zulieferer, der die Herstellung und Endbearbeitung übernimmt, kann Oberflächen vorbereiten und die Maskierung mit voller Kenntnis des Teils planen. Jiaheng bietet Druck, Bearbeitung, Silikonformreplikation und Oberflächenbehandlungen auf einer Plattform, wodurch das Projekt in einem Arbeitsablauf bleibt. |
Was muss ich angeben, wenn ich ein Angebot für die Oberflächenveredelung anfordere?Geben Sie das 3D-Modell oder die Zeichnung, das Grundmaterial, die Menge, die Farbreferenz, den Glanzgrad, die Textur, die maskierten Bereiche und die kritischen Abmessungen an. Fügen Sie eine kurze Notiz hinzu, wie das Teil verwendet wird und wann Sie es benötigen. Vollständige Informationen verkürzen die erste Antwort und reduzieren spätere Änderungen. |
Klare Farbvorgaben, definierte maskierte Bereiche und eine glatt vorbereitete Oberfläche sind der Schlüssel zu einem Finish, das den Erwartungen entspricht.
Kontaktinformationen
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HINZUFÜGEN
-

Gebäude 7, Nr. 188, Abschnitt Hongni der Zha Wang Road, Unterbezirk Danghu, Stadt Pinghu, Stadt Jiaxing, Provinz Zhejiang, China
Urheberrecht© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Hersteller integrierter OEM/ODM-Smart-Manufacturing-Plattformen
