- 3D-Druckdienste

- CNC-Bearbeitungsdienstleistungen

- Vakuumgussdienste

- Oberflächenveredelungsdienste

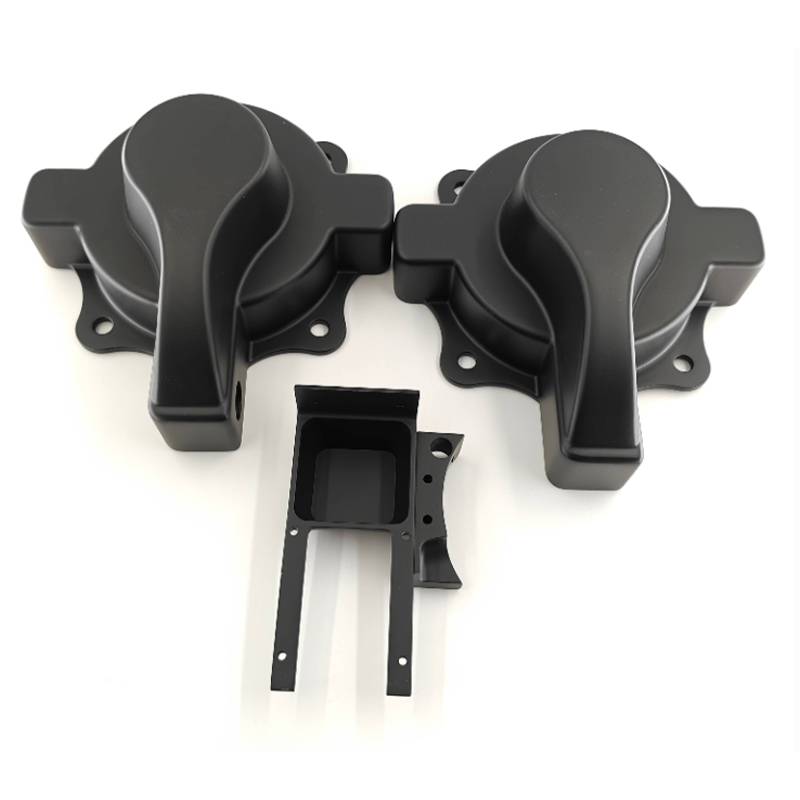
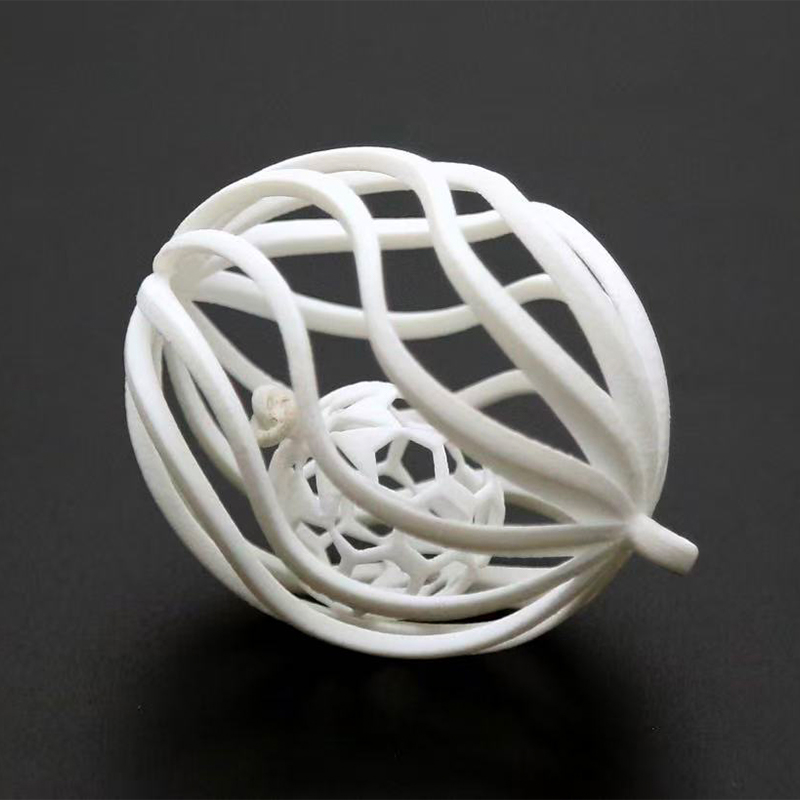
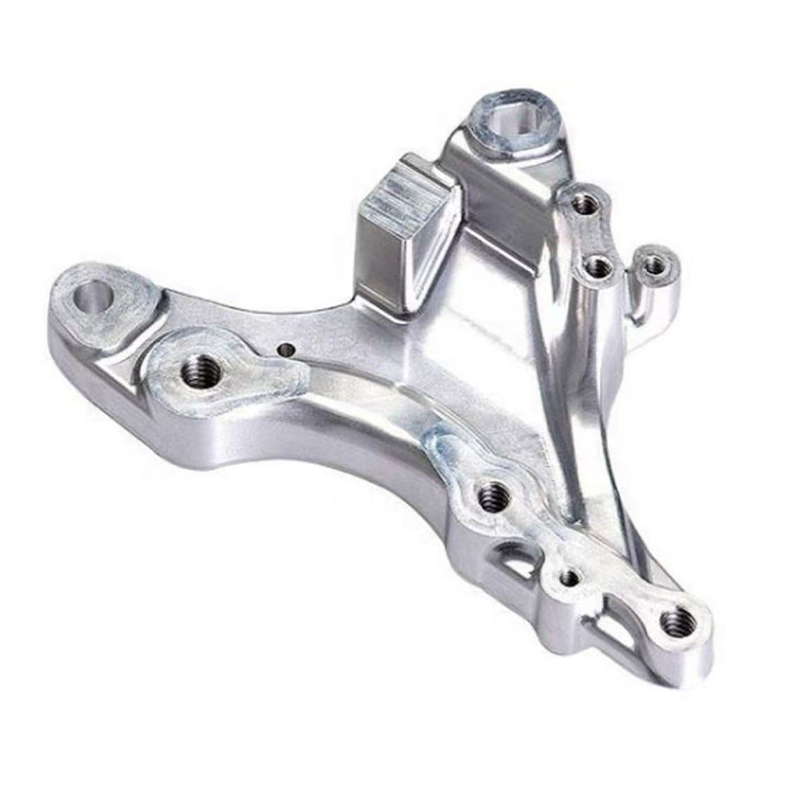
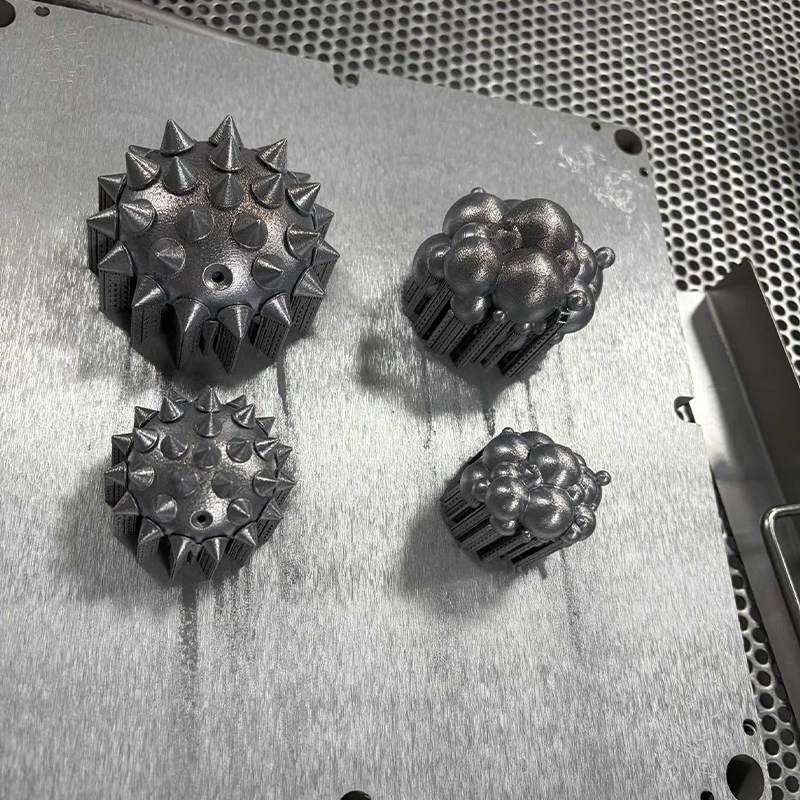
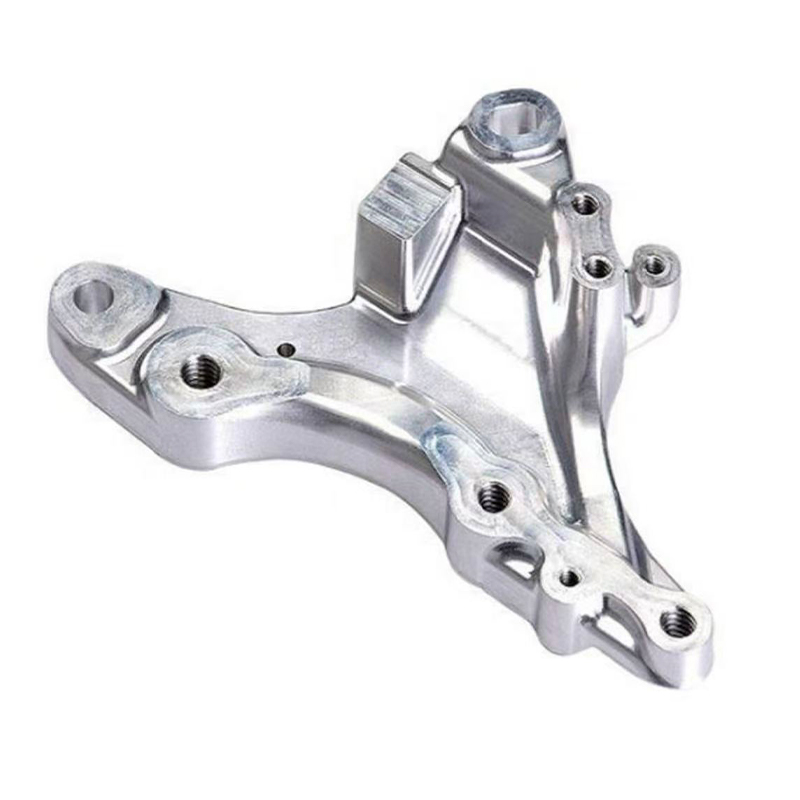
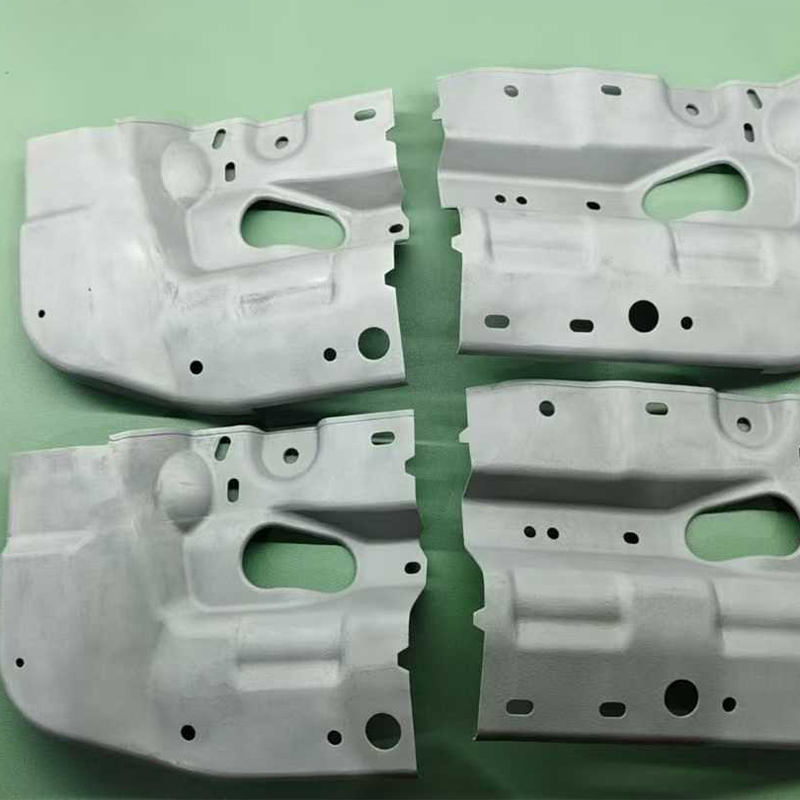
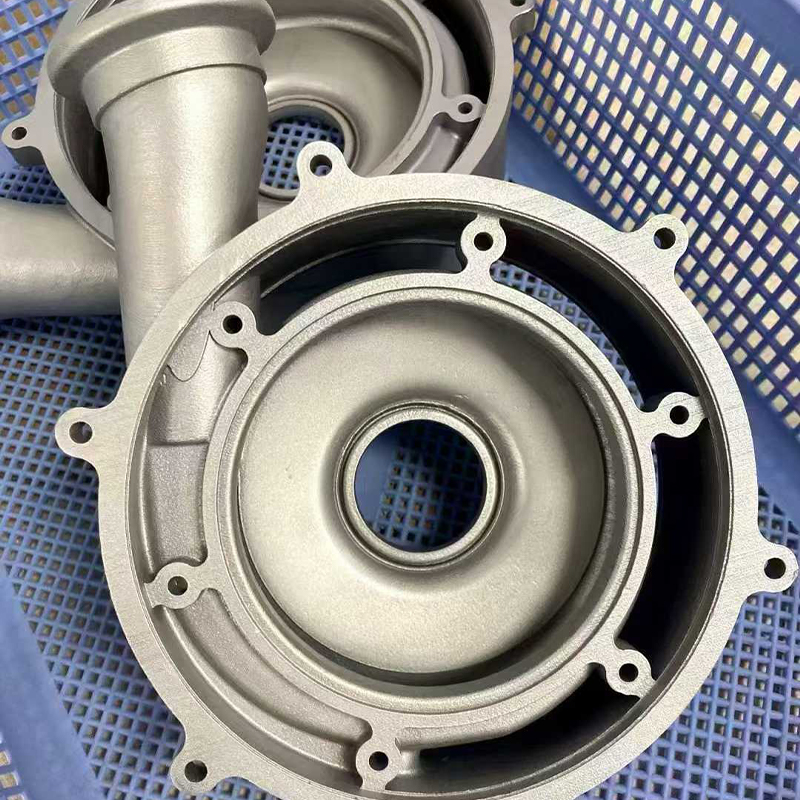
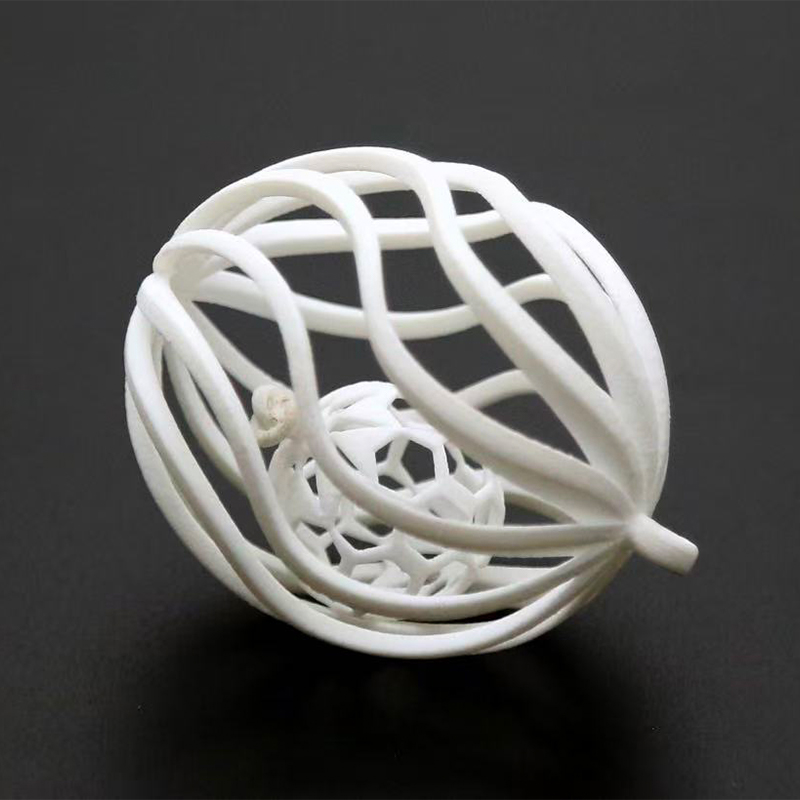
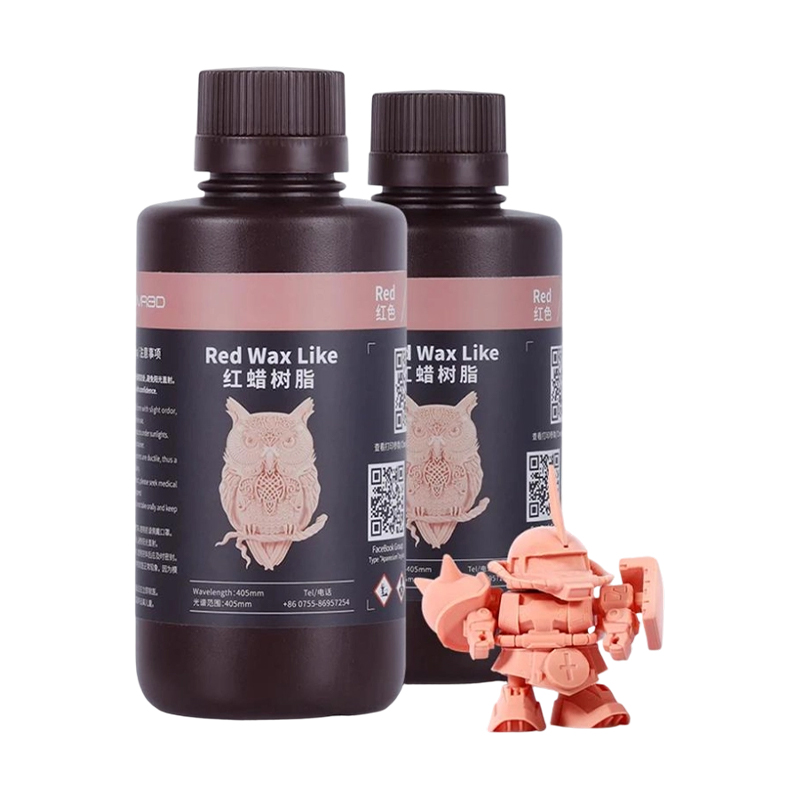
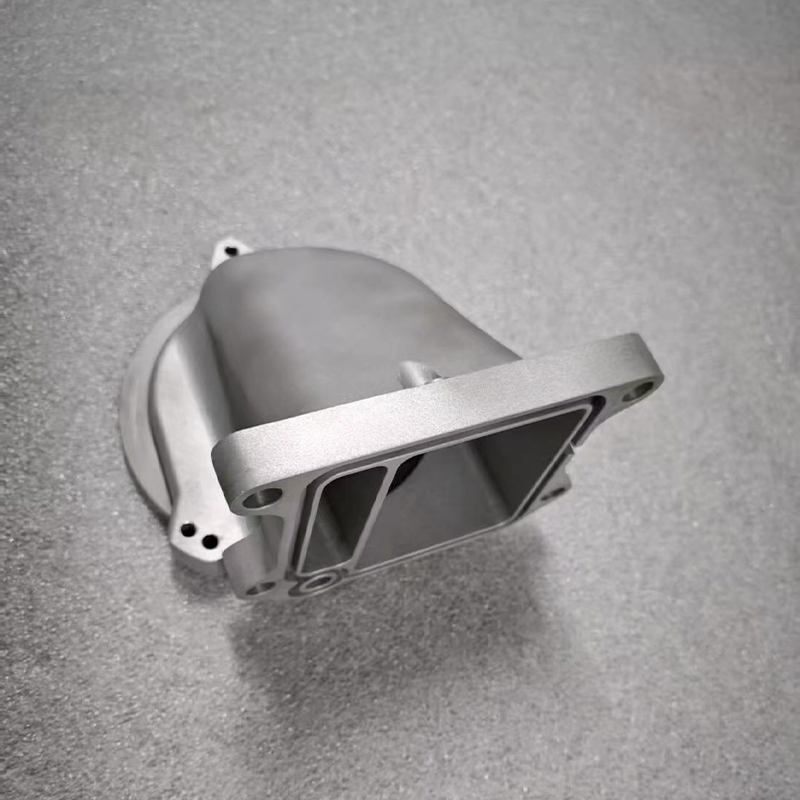
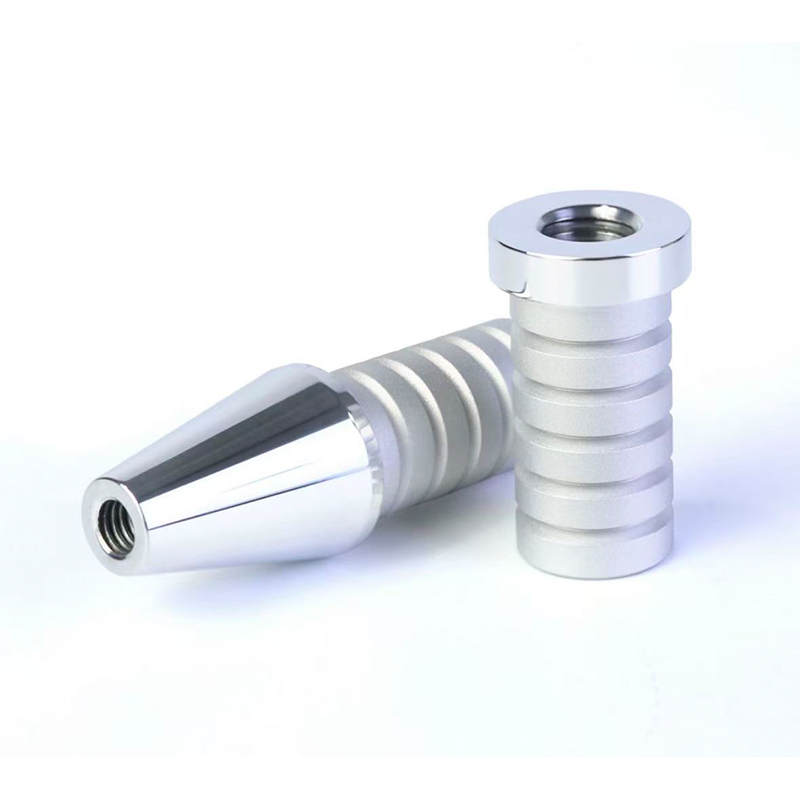
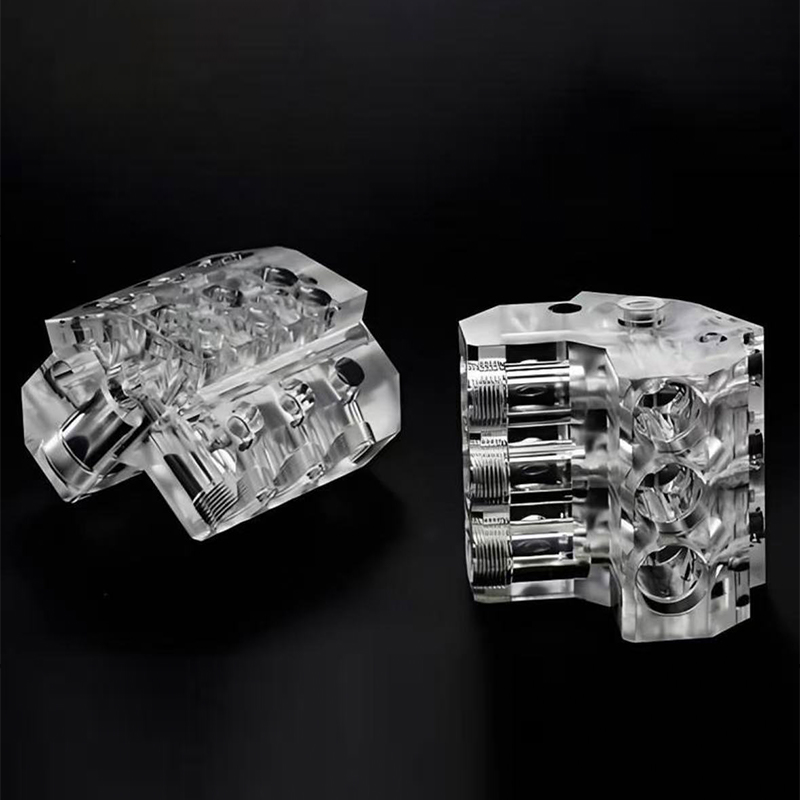
Herstellerhandbuch für 3D-Druckdienste und CNC-Bearbeitung in China
Die direkte Antwort: Was eine integrierte Smart-Manufacturing-Plattform tatsächlich leistet
Wenn Sie Teile aus China beziehen 3D-Druckdienste Hersteller, das Nützlichste, was Sie wissen sollten, ist Folgendes: Der Prozessweg ist weniger wichtig als die Frage, ob ein Lieferant die gesamte Kette von der digitalen Datei bis zum fertigen, geprüften Teil kontrolliert . Ein Käufer, der ein Modell zum Drucken an einen Lieferanten sendet, die Ausgabe zur Bearbeitung an einen zweiten Lieferanten sendet und die Teile dann zum Lackieren an einen dritten Lieferanten transportiert, verliert in der Regel sieben bis zwölf Arbeitstage allein durch Übergaben, und bei jeder Übergabe wird die Toleranzverantwortung unklar. Eine integrierte intelligente Fertigungsplattform schließt diese Lücken, indem sie Designprüfung, additive Fertigung, subtraktive Bearbeitung, Silikonformreplikation, Oberflächenbehandlung und Maßprüfung in einem Produktionssystem mit einem Qualitätsprotokoll abhält.
In der Praxis bedeutet das ein einziges technisches Gespräch anstelle von drei, einen Satz Zeichnungen, die in eine Richtung interpretiert werden, und eine Partei, die verantwortlich ist, wenn eine Bohrung ein Übermaß von 0,05 mm aufweist. Für Ingenieure, die 3D-Druckdienstleister bewerten, ist die Checkliste kurz und konkret: Können sie in Harz, Nylon und Metalll drucken? Können sie dem gedruckten Teil bei der CNC-Bearbeitung kritischer Merkmale folgen? Können sie Kleinserien ohne harte Werkzeuge überbrücken? und können sie alles dokumentieren? Ein Anbieter, der alle vier Fragen mit „Ja“ beantwortet, bietet an Präzisionsfertigungslösungen aus einer Hand statt einer Einzelprozessfertigung.
Der Rest dieses Artikels erklärt, wie die einzelnen Funktionen funktionieren, wo sie die richtige Wahl sind, welche Genauigkeit und Vorlaufzeit Sie realistischerweise erwarten können und wie Sie einen chinesischen CNC-Bearbeitungsdienstleister oder einen chinesischen industriellen 3D-Druckdienstleister bewerten, bevor Sie ihnen ein Programm übertragen. Jede der folgenden Empfehlungen richtet sich an einen technischen Einkäufer, der die Beschaffungsentscheidung intern verteidigen muss.
Warum fragmentierte Beschaffung mehr kostet, als es scheint
Die meisten Beschaffungsteams vergleichen Lieferanten anhand der Angebotsposition für einen einzelnen Vorgang. Dieser Vergleich ist unvollständig, da die eigentliche Belastung einer fragmentierten Lieferkette in den Zwischenräumen zwischen den Vorgängen liegt: erneute Angebotserstellung, Neumontage, erneute Inspektion, Fracht zwischen Werken und die Ingenieurstunden, die für die Übersetzung der Annahmen eines Anbieters in die Sprache eines anderen Anbieters aufgewendet werden. Ein Teil, das gedruckt, bearbeitet, perlgestrahlt und lackiert werden muss, durchläuft bei der Aufteilung auf vier Lieferanten vier Planungswarteschlangen, und die Wartezeit ist fast immer länger als die Prozesszeit.
Die Konsolidierung mit einem industriellen 3D-Druckdienstleister, der auch Bearbeitungs- und Endbearbeitungslinien betreibt, verändert die Rechnung. Für den gedruckten Rohling erstellte Spanndaten werden für den Bearbeitungsschritt wiederverwendet. Materialzertifikate folgen dem Teil, anstatt separat per E-Mail einzutreffen. Nichtkonformitäten werden an der Station erkannt, an der sie entstanden sind, und nicht drei Wochen später bei einem nachgelagerten Lieferanten. Bei typischen Programmen mit geringem Volumen reduziert die Konsolidierung die Gesamtzeit von der freigegebenen Datei bis zum geprüften Teil um 35 bis 50 Prozent , auch wenn die einzelnen Prozesszeiten unverändert bleiben.
Wohin die Tage eigentlich gehen
Das folgende Diagramm vergleicht typische Durchlaufzeiten für gängige Prozessabläufe, gemessen vom Moment der Freigabe einer herstellbaren Datei bis zum Moment, in dem Teile für den Versand verpackt werden. Hierbei handelt es sich um Arbeitstage für einen einzelnen Auftrag in einer normal ausgelasteten Werkstatt, nicht um theoretische Mindestbeträge.
Es lohnt sich, einige Dinge aus dieser Tabelle herauszulesen, anstatt sie zu überfliegen. Erstens ist der Harzdruck der schnellste Weg zu einem physischen Objekt, weshalb ein 3D-Modelldruckservice nach wie vor der Standard für frühe Form- und Passprüfungen ist, bei denen die mechanische Belastung noch kein Problem darstellt. Zweitens konvergieren Additivteile aus Metall und bearbeitete Teile aus rostfreiem Stahl mit ungefähr der gleichen Vorlaufzeit, da bei beiden die Nachbearbeitung und nicht der primäre Formschritt vorherrscht: Metallabdrücke müssen spannungsfrei gemacht, Stützen entfernt und oft auch fertig bearbeitet werden, während die Bearbeitung von rostfreiem Stahl langsamere Vorschübe, mehr Werkzeugwechsel und Entgraten erfordert. Drittens ist die Silikonformroute der längste Einzelweg in der Tabelle, aber diese Zahl umfasst fünfzig fertige Exemplare und nicht nur eins, sodass die Zeit pro Stück bei weitem die niedrigste der sechs ist. Viertens ist die Lücke zwischen der Aluminium- und der Edelstahlbearbeitung kein Planungsartefakt, sondern ein physikalischer, und jeder Lieferant, der sie als identisch angibt, hat nicht über die Aufgabe nachgedacht. Schließlich verbessert sich keine dieser Zahlen wesentlich, wenn man sich für eine schnellere Maschine entscheidet; Sie verbessern sich, indem sie das Warten zwischen den Schritten beseitigen, und genau dafür ist eine integrierte Plattform konzipiert.
Das Leistungsspektrum hinter professionellen 3D-Druckdiensten
Der Begriff „3D-Druckdienste“ umfasst eine Familie von Prozessen, denen lediglich die Idee gemeinsam ist, Material Schicht für Schicht aufzubauen. Ihre Toleranzen, Oberflächeneigenschaften, Materialeigenschaften und wirtschaftlichen Vorteile sind enorm unterschiedlich, und die Wahl des falschen Produkts ist der häufigste Grund für Enttäuschungen bei Erstkäufern. Ein kompetenter Hersteller von kundenspezifischen 3D-Druckdiensten in China akzeptiert nicht einfach eine Datei und druckt sie auf dem Computer aus, der inaktiv ist; Es wird gefragt, was das Teil überleben muss, wie viele benötigt werden und was mit dem Teil passiert, nachdem es die Baukammer verlässt.
Harzprozesse für visuelle und dimensionale Treue
Stereolithographie und verwandte Harztechnologien erzeugen die glattesten Bestandsoberflächen, die in der additiven Fertigung verfügbar sind, mit Schichthöhen, die üblicherweise zwischen 0,025 mm und 0,1 mm liegen. Damit sind sie das richtige Werkzeug für Optikmodelle, transparente Lichtleiter, feine Gitterstrukturen und Urmodelle für Silikonformen. Der Kompromiss ist mechanischer Natur: Standardharze sind vergleichsweise spröde und verlieren an Steifigkeit, wenn sie bei erhöhter Temperatur gehalten werden, sodass ein Harzteil im Allgemeinen eher ein Kommunikationsgerät oder ein Muster als eine tragende Komponente ist. Technische Harze mit höherer Wärmeformbeständigkeit und verbesserter Zähigkeit schließen diese Lücke und sind die richtige Spezifikation, wenn ein gedrucktes Teil wiederholt in einem Prüfstand gehandhabt werden muss.
Nylonpulververfahren für Funktionsteile
Pulverbett-Nylonverfahren werden ohne Stützstrukturen hergestellt, was dem Designer die Möglichkeit gibt, komplexe Geometrien, interne Kanäle und bewegliche Scharniere zu verschachteln, die auf keinem anderen Weg wirtschaftlich hergestellt werden können. Die Teile weisen eine gleichmäßig matte Oberfläche und ausreichend isotrope Eigenschaften auf, um als echte Funktionskomponenten zu dienen: Halterungen, Kanäle, Gehäuse, Vorrichtungen und Endabdeckungen. Glas- und kohlenstoffgefüllte Nylontypen erhöhen die Steifigkeit und Dimensionsstabilität von Vorrichtungen, die unter Klemmlast einen Bezugspunkt halten müssen. Für Ingenieure ist die Haupteigenschaft nicht die Hauptzugfestigkeit, sondern die wichtige Eigenschaft die Möglichkeit, Dutzende unterschiedlicher Teile in einem einzigen Build zu verschachteln und sie alle im selben Vier-Tage-Fenster zu erhalten .
Metalladditive Fertigung für Geometrien, die nicht bearbeitet werden können
Der Metalldruck verdient seinen Platz, wenn ein Teil konforme Kühlkanäle, interne Verteiler, topologieoptimierte Lastpfade oder dünnwandige Gitter enthält, die ein Fräser einfach nicht erreichen kann. Aluminiumlegierungen, rostfreie Sorten, Werkzeugstähle und Titan werden routinemäßig verarbeitet. Die Disziplin, die einen seriösen Lieferanten von einem Gelegenheitslieferanten unterscheidet, ist die Nachbearbeitung: korrekte Spannungsentlastung, bevor das Teil die Bauplatte verlässt, kontrollierte Entfernung des Stützmaterials, heißisostatisches Pressen dort, wo es auf die Porosität ankommt, und Endbearbeitung jeder Dichtfläche, jedes Lagersitzes und jedes Gewindelochs. Ein Metalldruck, der nicht fertig bearbeitet wurde, sollte niemals als Präzisionskomponente behandelt werden.
Anpassungsprozess an Anforderung: Eine Vergleichstabelle
Die folgende Tabelle fasst den praktischen Rahmen jeder Route zusammen, wie er normalerweise von einem industriellen 3D-Druckdienstleister bereitgestellt wird, der auch Bearbeitungs- und Formlinien betreibt. Toleranzen werden als typischerweise bei gut gestalteter Geometrie erreichbare Toleranzen und nicht als absolute Grenzwerte angegeben und es wird davon ausgegangen, dass das Teil vor der Auftragsfreigabe auf Herstellbarkeit geprüft wurde.
| Prozessroute | Typische Toleranz | Bebaute Oberfläche | Materialfamilie | Wirtschaftliche Charge |
|---|---|---|---|---|
| Harz-SLA | ±0,1 mm | Ra 3–6 µm | Standard- und technisches Harz | 1–20 |
| Nylon-Pulverbett | ±0,2 mm | Ra 10–15 µm | PA12, PA11, gefülltes Nylon | 1–500 |
| Laserpulverbett aus Metall | ±0,2 mm | Ra 8–20 µm | Aluminium, Edelstahl, Werkzeugstahl, Titan | 1–100 |
| 3-Achsen-CNC-Bearbeitung | ±0,02 mm | Ra 1,6–3,2 µm | Aluminium, Stahl, Messing, technischer Kunststoff | 1–2000 |
| 5-Achsen-CNC-Bearbeitung | ±0,01 mm | Ra 0,8–1,6 µm | Aluminium, Edelstahl, Titan, Superlegierung | 1–2000 |
| Nachbildung einer Silikonform | ±0,15 mm | Spiegelt den Meister | PU-Harze, die ABS, PP, Gummi simulieren | 20–200 |
Lesen Sie die Tabelle spaltenweise und nicht zeilenweise. Die Toleranzspalte zeigt, warum die Endbearbeitung nach dem Drucken für Präzisionsmerkmale nicht optional ist: Die beste additive Toleranz auf der Liste ist immer noch um eine Größenordnung geringer als bei der routinemäßigen 5-Achsen-Bearbeitung . Die Spalte „Oberfläche“ erklärt, warum lackierte Kosmetikteile fast immer als Harzvorlagen oder bearbeitete Rohlinge und nicht als Nylondrucke beginnen. Die Batch-Spalte wird von Käufern am häufigsten ignoriert und bestimmt, ob ein Programm bei steigenden Volumina profitabel bleibt.
Groß angelegter 3D-Druckservice: Über den Standardrahmen hinausgehend
Die Nachfrage nach einem großen 3D-Druckdienst ist schneller gewachsen als das Maschinenbauvolumen, und die praktische Antwort auf übergroße Geometrie ist selten eine einzige riesige Maschine. Dabei handelt es sich um intelligentes Aufteilen: Aufteilen des Modells entlang von Ebenen, die aus strukturellen und kosmetischen Gründen ausgewählt wurden, Drucken der Segmente parallel und Verbinden oder mechanisches Verbinden mit lokalisierten Merkmalen, die in die Aufteilung eingearbeitet wurden. Bei guter Ausführung ist ein geteilter Teil stabiler und gerader als ein einteiliger Druck derselben Größe, da jedes Segment während des Aufbaus einem geringeren Wärmegradienten ausgesetzt ist.
Die folgende Tabelle vergleicht die längste Einzeldimension, die routinemäßig auf jeder Route erreichbar ist, bevor Abschnitte erforderlich werden. Es handelt sich um eine Fähigkeitskarte, nicht um eine Rangliste, und es zeigt, warum ein großer 3D-Druckdienstleister und eine Bearbeitungsabteilung eher natürliche Partner als Konkurrenten sind.
Für alle, die übergroße Teile spezifizieren, lohnt sich die sorgfältige Lektüre dieser Tabelle. Die großformatige Extrusion erreicht die größte Einzelstückdimension aller gezeigten Additivverfahren und dominiert daher Anwendungen wie Prüfvorrichtungen, Formwerkzeuge, Mustergehäuse und Gießereimodelle, bei denen Maßtoleranzen im Zehntelmillimeterbereich akzeptabel sind. Das Portalfräsen reicht fast genauso weit und hält dabei die Toleranzen etwa zwanzigmal enger. Daher werden die beiden Prozesse häufig gepaart: Drucken der Massenform und anschließendes Bearbeiten der Bezugspunkte und Passflächen auf derselben Plattform. Metallpulverbettsysteme befinden sich am unteren Ende der Größenachse, was die größte Einschränkung bei der Verwendung von Metalladditiven darstellt und der Grund dafür ist, dass große Metallbaugruppen normalerweise als Segmente gedruckt und zusammengefügt werden. Nylon und Industrieharz nehmen den mittleren Bereich ein und decken die meisten Gehäuse von Konsumgütern und Automobil-Innenraumkomponenten bequem in einem Stück ab. Die praktische Schlussfolgerung lautet: Der Baurahmen sollte als Entwurfseingabe aus der ersten CAD-Sitzung behandelt werden und nicht als Einschränkung, die bei der Angebotserstellung entdeckt wurde .
Kundenspezifische CNC-Bearbeitungsdienste: Wo Präzision entsteht
Additive Fertigung erzeugt Geometrie; Bearbeitung schafft Präzision. Jeder OEM-Lieferant für CNC-Bearbeitung in China, der es wert ist, engagiert zu werden, sollte in der Lage sein, ohne Aufforderung zu erklären, wie er die Position zwischen den Arbeitsgängen hält, wie er den Werkzeugverschleiß über eine Charge hinweg ausgleicht und wie er den ersten Artikel überprüft, bevor er den Rest freigibt. Diese drei Antworten verraten mehr über die tatsächliche Leistungsfähigkeit als eine Liste von Maschinenmarken jemals.
Überlegungen zum Aluminiumbearbeitungsservice
Aluminium bleibt das Arbeitspferd für die Prototypen- und Kleinserienproduktion, da es sich schnell schneiden lässt, gute Toleranzen einhält und eine breite Palette von Oberflächenbearbeitungen zulässt. Ein effektiver Aluminium-CNC-Service achtet auf drei Details, die akzeptable Teile von hervorragenden Teilen unterscheiden: Spanabfuhr in tiefe Taschen, wo das Nachschneiden von Spänen Spuren hinterlässt; Wandstärke im Verhältnis zur Klemmkraft, da sich dünne Wände verformen und dann außerhalb der Toleranz zurückfedern; und die richtige Wahl zwischen 6061, 7075 und 5052, je nachdem, ob Bearbeitbarkeit, Festigkeit oder Formbarkeit im Vordergrund stehen. Ein gut geplantes Aluminiumteil kann in einer einzigen Aufspannung auf einer 5-Achsen-Maschine vom Rohmaterial zur fertigen Komponente bewegt werden, wodurch der Stapelungsfehler vermieden wird, der durch drei separate Aufspannungen entstehen würde.
CNC-Dienstleistungen für Edelstahl und härtere Metalle
Die CNC-Bearbeitung von Edelstahl erfordert eine andere Denkweise. Kaltverfestigung bedeutet, dass ein Werkzeug, das verweilt oder reibt statt zu schneiden, eine gehärtete Schicht erzeugt, die den nächsten Durchgang zerstört. Wärmemanagement, starre Spannvorrichtungen, schärfere Werkzeuggeometrie und gezielte Vorschubstrategien sind allesamt wichtiger als die reine Spindeldrehzahl. Bei 316- und Duplex-Qualitäten kann die Zykluszeit zwei- bis dreimal so hoch sein wie bei einem gleichwertigen Aluminiumteil, weshalb ehrliche Lieferzeiten von einem Edelstahllieferanten länger sind und ein Angebot, das den Unterschied ignoriert, in Frage gestellt werden sollte.
Warum 5-Achsen-CNC-Bearbeitungsdienste die Designdiskussion verändern
Durch die gleichzeitige Fünf-Achsen-Arbeit kann der Fräser aus stufenlos variierenden Winkeln an das Werkstück heranfahren. Die technischen Vorteile liegen auf der Hand: Kürzere, steifere Werkzeuge erreichen tiefe Merkmale ohne Rattern; Hinterschnitte und zusammengesetzte Winkel werden ohne kundenspezifische Vorrichtungen bearbeitet; Und was am wichtigsten ist: Merkmale, die konzentrisch zueinander sein müssen, werden in einer Aufspannung geschnitten, sodass ihre Beziehung durch die Maschine und nicht durch die Umspannung durch den Bediener definiert wird. Bei komplexen Gehäusen, Laufrädern, Verteilern und medizinischen Instrumenten ist dies der Unterschied zwischen einem Teil, das zusammengebaut wird, und einem Teil, das fast zusammengebaut wird.
Vergleich der drei Kernrouten anhand der wichtigen Kriterien
Ingenieure wählen selten einen Prozess auf einer einzigen Achse. Das folgende Radardiagramm bewertet die drei Kernrouten einer Full-Service-Plattform anhand von sechs Kriterien, die bei Beschaffungsentscheidungen regelmäßig eine Rolle spielen, auf einer Skala von eins bis fünf. Es ist als Entscheidungshilfe für das erste Gespräch eines Projekts gedacht, wenn der Prozess noch nicht feststeht.
Die Formen erzählen eine klarere Geschichte als die einzelnen Partituren. Durch den 3D-Druck entsteht ein hohes, schmales Profil, das höchste geometrische Freiheit und Einzelstückgeschwindigkeit bietet, bei gleichzeitiger Einbuße bei Toleranz und Finish, was genau das Markenzeichen eines Prozesses ist, der für frühe Iterationen und für Formen verwendet wird, die nicht geschnitten werden können. Die CNC-Bearbeitung bildet ein breites, ausgewogenes Profil mit ihren Stärken in Bezug auf Toleranz, Materialauswahl und Verarbeitung und bestätigt ihre Rolle als Weg, der aus einem Konzept ein qualifiziertes Bauteil macht. Die Replikation von Silikonformen liegt zwischen den beiden, wobei ein wenig Genauigkeit gegen die Fähigkeit eingetauscht wird, Dutzende identischer kosmetischer Teile aus einem Original herzustellen. Entscheidend ist, dass sich die drei Polygone überlappen und nicht verschachteln, was bedeutet, dass kein einzelner Prozess dominiert und die richtige Antwort für die meisten realen Programme eher eine Sequenz als eine Auswahl ist. Die praktische Konsequenz besteht darin, dass ein Lieferant, der nur eine dieser drei Formen anbietet, nur eine Phase des Produktlebenszyklus bedienen kann , während eine integrierte Plattform das gleiche Teil vom Konzeptmodell bis zur Pilotcharge transportieren kann, ohne den Anbieter zu wechseln.
Replikation von Silikonformen: Die Brücke zwischen Prototyp und Produktion
Zwischen einmaligem Druck und Hartstahlwerkzeugen klafft eine Lücke, die viele Programme überrascht. Ein Team benötigt fünfzig oder hundert Teile für einen Feldversuch, eine Zertifizierungseinreichung oder eine Markteinführung, aber die Menge rechtfertigt keine Produktionsform und der Zeitplan kann die Vorlaufzeit für die Werkzeugherstellung nicht decken. Die Replikation von Silikonformen, auch Vakuumguss oder Urethanguss genannt, füllt genau diese Lücke.
Der Arbeitsablauf ist unkompliziert. Ein Urmuster wird typischerweise durch hochauflösenden Harzdruck oder durch maschinelle Bearbeitung erstellt und genau auf die Oberfläche gebracht, die das endgültige Teil benötigt, da das Silikon jedes Detail, einschließlich Fehler, originalgetreu nachbildet. Der Master wird in einen Rahmen eingehängt und mit flüssigem Silikon umhüllt, das ausgehärtet und dann entlang einer sorgfältig geplanten Trennlinie aufgeschnitten wird. Anschließend werden Polyurethanharze, die ausgewählt wurden, um ABS, Polypropylen, Gummi, glasfaserverstärktes Nylon oder transparentes Acryl zu simulieren, unter Vakuum in den Hohlraum gegossen. In der Regel reicht eine einzige Form aus Zwischen 20 und 25 Qualitätskopien, bevor die Maßabweichung ein neues Werkzeug erfordert Daher ist bei einem Hundert-Stück-Auftrag mit vier oder fünf parallel laufenden Formen zu rechnen.
In der folgenden Tabelle sind die durchschnittlichen Produktionsstunden pro fertigem Teil bei zunehmender Losgröße dargestellt. Dies ist der klarste Weg, um zu sehen, wo jede Route ihren Platz verdient.
Aus diesen Kurven ergeben sich fünf Beobachtungen. Bei einer Losgröße von 1 ist das Formen mit Silikon bei weitem die ineffizienteste Methode, da der gesamte Aufwand für die Herstellung der Form auf ein einziges Stück verteilt wird, weshalb niemand ein Einzelstück gießt. Um zehn Stück ist die Silikonkurve dramatisch zusammengebrochen und liegt bereits nahe an den anderen beiden, was zeigt, wie schnell sich die Schimmelamortisation zu Gunsten des Käufers auswirkt. Bei mehr als fünfzig Stücken werden alle drei Kurven flacher, was bedeutet, dass das inkrementelle Volumen den Aufwand pro Teil nicht mehr wesentlich verändert und die Entscheidung stattdessen auf Materialeigenschaften und Toleranz verlagert wird. Die 3D-Druckkurve ist die flachste im gesamten Sortiment, was ihr kleiner Vorteil ist: Sie ist bei jeder Menge vorhersehbar, ohne dass ein Werkzeugschritt eingeplant werden muss. Die CNC-Kurve nimmt über zweihundert Teile hinaus weiterhin leicht ab, da Programmierung und Spannen einmalige Anstrengungen sind, die über eine wachsende Auflage verteilt sind. Aus diesem Grund ist dies der Grund Kundenspezifische CNC-Bearbeitungsdienste erweisen sich häufig genau bei den Volumina als effizienteste Lösung, bei denen Prototyping-Methoden nicht mehr skalierbar sind .
Oberflächenbehandlung: Der Schritt, der die wahrgenommene Qualität bestimmt
Ein maßlich perfektes Teil mit einer inkonsistenten Oberfläche wird von jedem, der keinen Messschieber in der Hand hat, als Fehlschlag gewertet. Oberflächenbehandlung ist daher keine kosmetische Dekoration; Es ist die Phase, in der die technische Arbeit sichtbar wird, und sie sollte mit der gleichen Genauigkeit spezifiziert werden wie eine Toleranzangabe.
Im Folgenden werden die wichtigsten Behandlungen aufgeführt, die innerhalb einer One-Stop-Plattform verfügbar sind, und deren eigentlicher Zweck.
- Schleifen und Polieren, das Schichtlinien von gedruckten Teilen entfernt und jede Oberfläche für die Lackierung oder Beschichtung vorbereitet.
- Perl- und Sandstrahlen erzeugt eine gleichmäßige matte Textur, die kleinere Werkzeugspuren verbirgt und den Beschichtungen einen mechanischen Halt verleiht.
- Sprühlackierung in Glanz-, Satin-, Matt-, Soft-Touch- und Struktursystemen, abgestimmt auf eine bereitgestellte Farbreferenz und nicht auf eine verbale Beschreibung.
- Eloxieren für Aluminium, das eine kontrollierte Oxidschicht für Korrosionsbeständigkeit und Farbe ohne nennenswerte Dimensionsänderung hinzufügt.
- Pulverbeschichtung für Stahl- und Aluminiumteile, die einen dicken, schlagfesten Film benötigen.
- Galvanisieren und Vakuummetallisieren für reflektierende und dekorative Oberflächen auf Metall- und Kunststoffsubstraten.
- Siebdruck, Tampondruck und Lasermarkierung für Logos, Legenden und Rückverfolgbarkeitscodes.
Zwei Disziplinen unterscheiden ein gutes und ein mittelmäßiges Ergebnis. Das erste ist das Maskieren: Gewinde, Lagerbohrungen, Dichtflächen und elektrische Kontaktflächen müssen geschützt werden, damit der Filmaufbau nicht die Toleranz aufzehrt, die der Maschinist erreicht hat. Ein typisches Lacksystem fügt 30 bis 60 Mikrometer pro Oberfläche hinzu, was ausreicht, um eine bequeme Gleitpassung in eine Presspassung umzuwandeln wenn es auf eine nicht maskierte Bohrung angewendet wird. Die zweite Möglichkeit besteht in der Farbkontrolle bei standardisierter Beleuchtung, da eine für Werkstatt-Leuchtstofflampen zugelassene Farbe nicht mit der Ausstellungsraumbeleuchtung übereinstimmt und Nacharbeiten in dieser Phase für alle schmerzhaft sind.
Welche Arbeit tatsächlich auf einer One-Stop-Plattform ankommt
Das Verständnis der typischen Mischung von Projekten, die von einem etablierten Lieferanten abgewickelt werden, hilft einem Käufer zu beurteilen, ob seine eigenen Anforderungen für diesen Shop routinemäßig oder außergewöhnlich sind. Die folgende Verteilung spiegelt ein repräsentatives Muster eingehender Aufträge bei Industriekunden wider.
Diese Verteilung bringt für Käufer mehrere Lektionen mit sich. Funktionales Prototyping stellt nach wie vor die größte Einzelkategorie dar, was bestätigt, dass die meisten Teile, die eine moderne Plattform verlassen, zum Testen und nicht nur zum Betrachten gedacht sind und daher aus Materialien mit aussagekräftigen mechanischen Daten hergestellt werden müssen. Kleinserien-Endverbrauchsteile bilden den zweitgrößten Block, und ihr Wachstum ist der deutlichste Beweis dafür, dass additive und Brückenprozesse aus der Modellbauwerkstatt in die reale Produktion übergegangen sind. Designvalidierungsmodelle machen immer noch etwa ein Fünftel der Aufnahme aus, was widerspiegelt, wie viel Wert Teams weiterhin darauf legen, ein physisches Objekt während einer Überprüfung zu halten. Werkzeug- und Formmaster machen einen kleineren, aber technisch anspruchsvollen Anteil aus, da Urmodelle entsprechend dem Standard des endgültigen Teils fertiggestellt werden müssen, bevor mit der Replikation begonnen wird. Aftermarket und Ersatzteile stellen in vielen Branchen das am schnellsten wachsende Segment dar, da die digitale Bestandsaufnahme die Lagerung langsamer Komponenten überflüssig macht Ein Lieferant, der validierte Prozessdateien aufbewahrt, kann ein abgekündigtes Teil Jahre nach dem ursprünglichen Lauf reproduzieren .
So bewerten Sie eine Fabrik für 3D-Druckdienstleistungen in China, bevor Sie sich verpflichten
Die Wahl zwischen 3D-Druckdienstleistern und Bearbeitungslieferanten ist eine strukturierte und keine instinktive Angelegenheit. Die folgende Reihenfolge spiegelt die Reihenfolge wider, in der die Fragen tatsächlich wichtig sind, und es lohnt sich, sie vor der ersten Reihenfolge und nicht nach dem ersten Problem durchzuarbeiten.
- Bestätigen Sie die Prozessbreite. Fragen Sie, ob Harz, Nylon, Metall, Bearbeitung, Guss und Endbearbeitung im eigenen Haus oder an Subunternehmer durchgeführt werden, und fordern Sie die Antwort Prozess für Prozess an.
- Fordern Sie eine Design-for-Manufacturing-Bewertung Ihrer tatsächlichen Datei an. Die Qualität des Feedbacks, nicht seine Geschwindigkeit, verrät die technische Tiefe.
- Prüfpraxis etablieren. Fragen Sie, was gemessen wird, mit welcher Ausrüstung, in welcher Häufigkeit und welcher Bericht der Sendung beiliegt.
- Materialrückverfolgbarkeit klären. In den Zertifikaten sollte die spezifische Charge aufgeführt sein, die für Ihre Teile verwendet wurde, und nicht die Güteklasse im Allgemeinen.
- Testen Sie die Kommunikation mit einer technischen Frage, auf die es keine einfache Antwort gibt, und beobachten Sie, ob Sie die Antwort eines Technikers oder eine Verkaufsantwort erhalten.
- Überprüfen Sie den Umgang mit geistigem Eigentum, einschließlich Vertraulichkeitsbedingungen, Dateispeicherungsverfahren und ob Ihre Geometrie jemals als Demonstrationsbeispiel verwendet wird.
- Führen Sie einen kostenpflichtigen Pilotversuch mit einem Originalteil durch, bevor Sie ein Programm übertragen, und bewerten Sie den Pilotversuch anhand der Dokumentation sowie der Teile selbst.
Zwei Warnzeichen verdienen besondere Aufmerksamkeit. Ein Lieferant, der jede Anforderung akzeptiert, ohne eine einzige Frage zu Toleranzabsicht, Bezugspunktauswahl oder Funktionsflächen, hat die Datei wahrscheinlich nicht geöffnet. Und ein Lieferant, der eine identische Vorlaufzeit für Harz-, Nylon-, Metall- und bearbeitete Edelstahlteile angibt, orientiert sich eher an einer Vorlage als an der Kapazität. Der zuverlässigste Indikator für eine erfolgreiche langfristige Beziehung ist die Qualität der Fragen, die vor dem ersten Teil gestellt werden.
Der Design-to-Product-Workflow auf einer einzigen Plattform
Der Wert einer integrierten intelligenten Fertigungsplattform lässt sich am einfachsten erkennen, wenn die gesamte Route als eine kontinuierliche Kette und nicht als eine Reihe von Bestellungen dargestellt wird. Das folgende Diagramm zeigt die sieben Phasen, die ein typisches Teil vom ersten Gespräch bis zum verpackten Versand durchläuft.
Jede Stufe in dieser Kette dient dazu, die nachfolgende zu schützen. Bei der Entwurfsaufnahme und der Herstellbarkeitsprüfung werden Geometrieprobleme aufgedeckt, während ihre Behebung im CAD noch kostengünstig ist. Dadurch werden die meisten vermeidbaren Verzögerungen verhindert. Die digitale Prozessplanung legt die Einstellungen, Vorrichtungen und Werkzeugwege fest, bevor Material verbraucht wird, sodass die Werkstatt einen Plan ausführt und nicht improvisieren muss. Die Material- und Routenauswahl ist der Entscheidungspunkt, an dem die früheren Vergleichstabellen tatsächlich auf ein bestimmtes Teil angewendet werden. Der Fertigungsblock wird bewusst als eine Einheit gezeichnet, da Druck und Bearbeitung häufig auf das gleiche Bauteil angewendet werden und keine Alternativen darstellen. Die untere Reihe zeigt die Endbearbeitungskette, in der die Silikonreplikation ein validiertes Teil zu einer Charge vervielfacht, die Oberflächenbehandlung ihm seine endgültige Identität verleiht und die Inspektion den Kreis schließt, indem das physikalische Ergebnis mit der ursprünglichen Absicht verglichen wird Nichts wird versendet, ohne dass nachgewiesen werden kann, dass es mit dem Modell übereinstimmt, von dem es stammt .
Über Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. ist ein Pionier in der industriellen Innovation und Fertigung. Unser erfahrenes Designteam setzt Kundenideen in praktische, ästhetische Produktdesigns um. Wir bieten 3D-Druck in Harz, Nylon, Metall und anderen Materialien an und verfügen über eine fortschrittliche Bearbeitung. Die Replikation von Silikonformen ermöglicht eine kostengünstige, hochpräzise Kleinserienproduktion. Oberflächenbehandlungen wie Lackieren verbessern das Erscheinungsbild des Produkts. Mit unserem One-Stop-Service können Kunden den Prozess vom Design bis zum Produkt auf einer Plattform abschließen und so Zeit und Kosten sparen. Unser Ziel ist es, ein verlässlicher und langfristiger Partner für die industrielle Entwicklung zu sein.
In der Praxis bedeutet diese Struktur, dass ein Kunde mit einer Skizze, einer Funktionsanforderung oder einer älteren Komponente, für die es keine Zeichnungen mehr gibt, ankommen und mit geprüften, fertigen Teilen wieder gehen kann, ohne jemals einen zweiten Lieferanten betreuen zu müssen. Das Designteam übersetzt die Absicht in herstellbare Geometrie, die Additiv- und Bearbeitungsabteilungen produzieren sie, die Replikationslinie vervielfacht sie, wenn eine Charge erforderlich ist, und die Endbearbeitungsabteilung liefert sie in dem Zustand, den der Endmarkt erwartet. Jede Stufe hat dieselbe Teilenummer, denselben Toleranzdatensatz und denselben Kontaktpunkt.
Branchenanwendungen und wo jede Route passt
Automobil und Mobilität
Entwicklungsprogramme basieren auf gedruckten Innenverkleidungen für Passformstudien, Nylonkanälen und -halterungen für Verpackungsversuche unter der Motorhaube sowie bearbeiteten Aluminiumgehäusen für Antriebsstrang- und Batterieprüfstände. Motorsport- und Spezialfahrzeugbauer verwenden dieselbe Kombination für Endverbrauchsteile in wirklich geringer Stückzahl, bei denen harte Werkzeuge niemals gerechtfertigt wären.
Medizinische Geräte und Laborgeräte
Instrumentengehäuse, Bohrschablonen, Handstückkörper und Flüssigkeitsverteiler profitieren von der Kombination aus komplexer gedruckter Geometrie und bearbeiteten Dichtflächen. Hier werden häufig CNC-Bearbeitungsdienstleistungen für Edelstahl für Komponenten spezifiziert, die wiederholt sterilisiert werden müssen, und eine rückverfolgbare Materialdokumentation ist nicht verhandelbar.
Unterhaltungselektronik und Geräte
Aussehensmodelle, die aus Kunstharz-Mastern gebaut und nach einem Farbstandard lackiert wurden, dienen als Grundlage für Designüberprüfungen, während gegossene Urethan-Chargen Pilotbauten und Zertifizierungsmuster liefern. Bearbeitete Aluminium-Mittelrahmen und Wärmeverteiler kommen in den gleichen Programmen vor, weshalb ein kommerzieller 3D-Druckdienst, der auch maschinell bearbeitet, so viel nützlicher ist als einer, der dies nicht tut.
Industrielle Automatisierung und Robotik
End-of-Arm-Werkzeuge, kundenspezifische Greifer, Sensorhalterungen und Schutzvorrichtungen sind klassische Kandidaten für einen CNC-Bearbeitungs-Prototyp-Service mit Unterstützung durch additive Fähigkeiten. Mit der Inbetriebnahme einer Produktionslinie ändern sich die Anforderungen. Daher ist die Möglichkeit, eine Vorrichtung zu überarbeiten und die neue Version innerhalb weniger Tage zu erhalten, mehr wert als eine geringfügige Verbesserung in einem einzelnen Prozess.
Vorbereiten von Dateien und Spezifikationen, um einwandfreie Teile zurückzugewinnen
Lieferanten können nur mit dem arbeiten, was sie erhalten, und überraschend viele Qualitätsstreitigkeiten sind auf unvollständige Informationen und nicht auf Herstellungsfehler zurückzuführen. Durch das Senden einer parametrischen Datei wie STEP zusammen mit jedem Netzexport kann der Lieferant Werkzeugwege präzise neu erstellen, da ein Netz die mathematische Definition einer gekrümmten Oberfläche verwirft und den Maschinisten dazu zwingt, diese anzunähern.
Toleranzen sollten gezielt angewendet werden. Die Markierung aller Abmessungen als kritisch sagt dem Lieferanten nichts und zwingt ihn, das lockerste Merkmal mit der gleichen Sorgfalt zu behandeln wie das engste. Durch die Identifizierung der drei bis fünf Funktionen, die die Funktion wirklich steuern, kann der gesamte Prozessplan auf deren Schutz ausgerichtet werden. Die Auswahl des Bezugspunkts verdient den gleichen Gedanken: Das Bezugsschema sollte die Position des Teils in seiner Baugruppe widerspiegeln, damit der Inspektionsbericht die Frage beantwortet, die für die Konstruktion tatsächlich von Bedeutung ist.
Geben Sie abschließend den Verwendungszweck an. Ein Lieferant, der weiß, dass eine Halterung bei erhöhter Temperatur Vibrationen wahrnimmt, wird die Materialauswahl anders steuern als jemand, der davon ausgeht, dass es sich um ein Ausstellungsmodell handelt. Dieser einzelne Kontextsatz verhindert häufig eine ganze Iterationsschleife, und es kostet nichts, ihn in die erste Nachricht aufzunehmen.
Häufig gestellte Fragen
F1: Wie entscheide ich mich zwischen 3D-Druckdiensten und CNC-Bearbeitung für ein neues Teil?
Beginnen Sie mit Toleranz und Geometrie. Wenn das Teil interne Kanäle, Gitter oder organische Formen enthält, die ein Schneidwerkzeug nicht erreichen kann, ist die additive Fertigung der natürliche Weg. Wenn für das Teil Merkmale erforderlich sind, die auf ±0,05 mm oder kleiner gehalten werden, eine bestimmte zertifizierte Legierung erforderlich ist oder eine fein bearbeitete Oberflächengüte erforderlich ist, ist die maschinelle Bearbeitung die Lösung. Viele reale Komponenten benötigen beides, wobei die Massenform gedruckt und die kritischen Flächen anschließend bearbeitet werden. Ein Lieferant, der beide Funktionen nutzt, kann diese Reihenfolge in einem Prozessdokument statt über zwei Bestellungen hinweg planen.
F2: Welche Dateiformate und Informationen sollte ich mit einer Anfrage senden?
Senden Sie eine STEP- oder IGES-Datei als geometrischen Master sowie eine 2D-Zeichnung mit wichtigen Abmessungen, Bezügen, Anforderungen an die Oberflächenbeschaffenheit und Materialspezifikation. Geben Sie die Menge, die beabsichtigte Anwendung und etwaige regulatorische Kontexte an. Wenn Farbe oder Textur wichtig sind, geben Sie statt einer Beschreibung in Worten eine physische Referenz oder einen anerkannten Farbcode an. Wenn ein Netzformat wie STL für einen rein additiven Auftrag verwendet wird, überprüfen Sie die Exportauflösung, da ein grobes Netz sichtbare Facetten auf gekrümmten Oberflächen zeigt.
F3: Können gedruckte Teile als echte Produktionskomponenten oder nur als Prototypen verwendet werden?
Bei bewusster Wahl von Material und Verfahren können sie echte Produktionskomponenten sein. Nylon-Pulverbettteile, insbesondere gefüllte Qualitäten, dienen in vielen Branchen als Endverbraucherhalterungen, Gehäuse, Kanäle und Vorrichtungen. Metallisch gedruckte Teile werden in der Produktion dort eingesetzt, wo die Geometrie nicht anders hergestellt werden kann, sofern sie ordnungsgemäß spannungsarm geglüht und an Funktionsflächen fertig bearbeitet sind. Die praktischen Grenzen sind die Oberflächengüte, die erreichbare Toleranz ohne Nachbearbeitung und das Langzeitverhalten unter UV-Einstrahlung oder anhaltender Hitze, die alle anhand des spezifischen Materialdatenblatts bestätigt werden sollten.
F4: Wie viele Teile kann eine Silikonform produzieren, bevor die Qualität nachlässt?
Eine typische Form ergibt etwa 20 bis 25 akzeptable Kopien, wobei die genaue Zahl von der Teilegeometrie, den Hinterschneidungen und dem verwendeten Gießharz abhängt. Aggressive Hinterschneidungen und scharfe Innenecken verschleißen das Silikon schneller. Bei größeren Anforderungen werden mehrere identische Formen aus demselben Master hergestellt und parallel ausgeführt, wodurch die Konsistenz über die gesamte Charge hinweg gewahrt bleibt und der Gesamtzeitplan verkürzt wird. Da jede Form von einem Original stammt, ist die Maßübereinstimmung zwischen den Formen im Allgemeinen sehr genau.
F5: Welche Toleranzen sind bei bearbeiteten Aluminium- und Edelstahlteilen realistisch erreichbar?
Routinemäßige 3-Achsen-Arbeiten halten ±0,02 mm bei gut unterstützten Merkmalen und simultane 5-Achsen-Arbeiten halten ±0,01 mm bei Teilen, die für die Bearbeitung in einer Aufspannung ausgelegt sind. Das Erreichen dieser Werte hängt von der Wandstärke, der Teilelänge, der Spannstrategie und der thermischen Stabilität während des Schnitts ab. Lange, dünne Züge und tiefe Taschen werden immer lockerer sein als kompakte, feste. Der produktivste Ansatz besteht darin, enge Toleranzen nur dann festzulegen, wenn die Funktion dies erfordert, und diese spezifischen Merkmale mit dem Lieferanten zu besprechen, bevor der Prozessplan festgelegt wird.
F6: Wie wird die Vertraulichkeit bei proprietären Designs gehandhabt?
Vor der Dateiübertragung sollte eine Vertraulichkeitsvereinbarung abgeschlossen werden, die die Dateispeicherung, den internen Zugriff, die Offenlegung durch Subunternehmer und die Entsorgung von Vorlagen, Vorrichtungen und Restmaterial nach Abschluss eines Projekts abdeckt. Fragen Sie gezielt, ob Ihre Geometrie jemals in Marketingmustern oder Fähigkeitsanzeigen erscheinen könnte, und halten Sie die Antwort schriftlich fest. Ein Lieferant, der es gewohnt ist, mit Entwicklungsprogrammen zu arbeiten, wird hierfür bereits einen definierten Prozess haben und diesen bedenkenlos beschreiben können.
verwandte Produkte
Kontaktinformationen
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HINZUFÜGEN
-

Gebäude 7, Nr. 188, Abschnitt Hongni der Zha Wang Road, Unterbezirk Danghu, Stadt Pinghu, Stadt Jiaxing, Provinz Zhejiang, China
Urheberrecht© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Hersteller integrierter OEM/ODM-Smart-Manufacturing-Plattformen
