- 3D-Druckdienste

- CNC-Bearbeitungsdienstleistungen

- Vakuumgussdienste

- Oberflächenveredelungsdienste

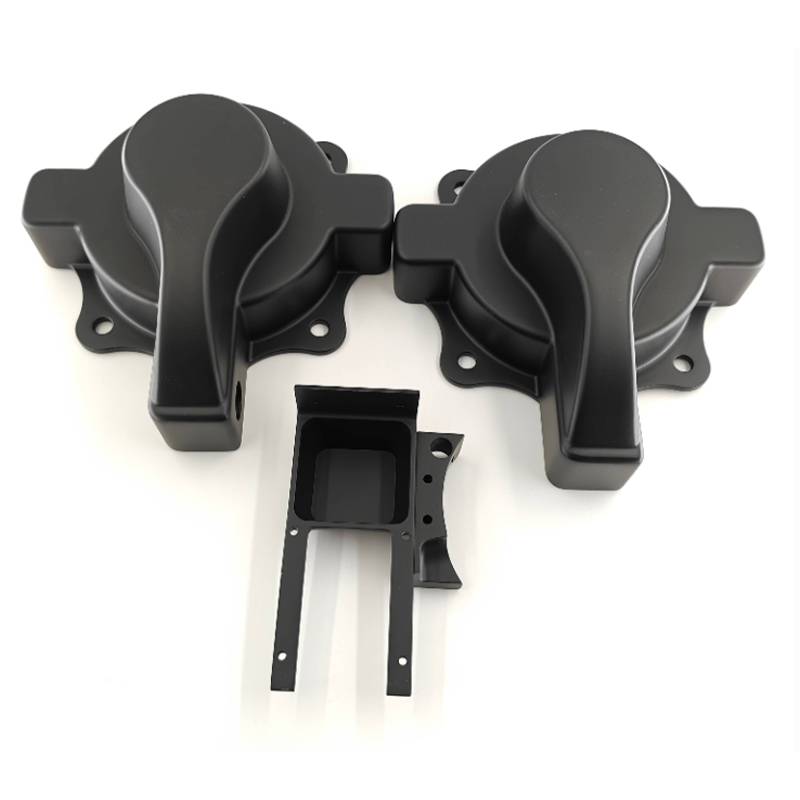
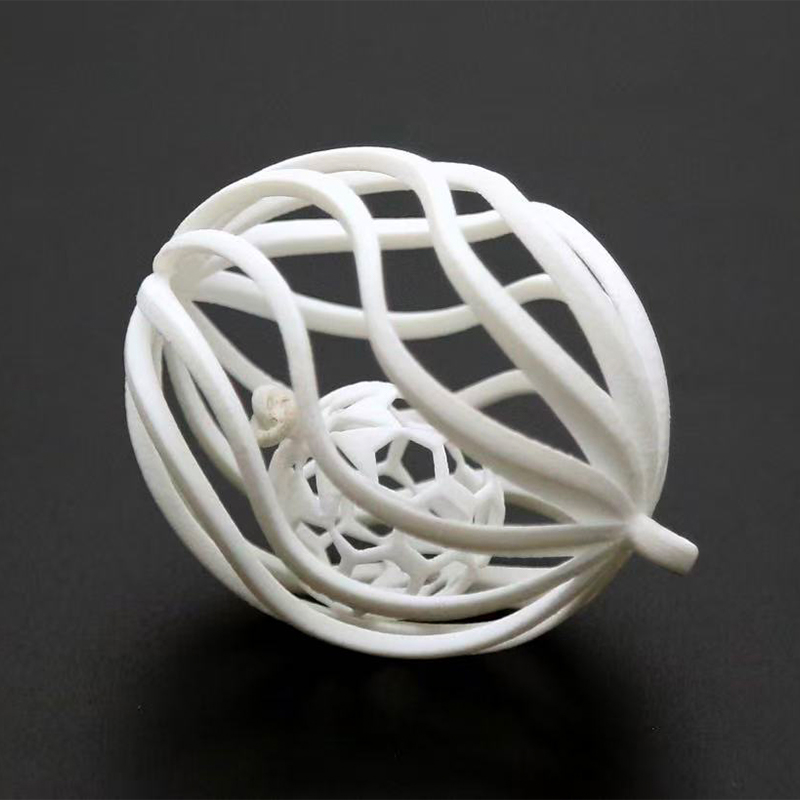
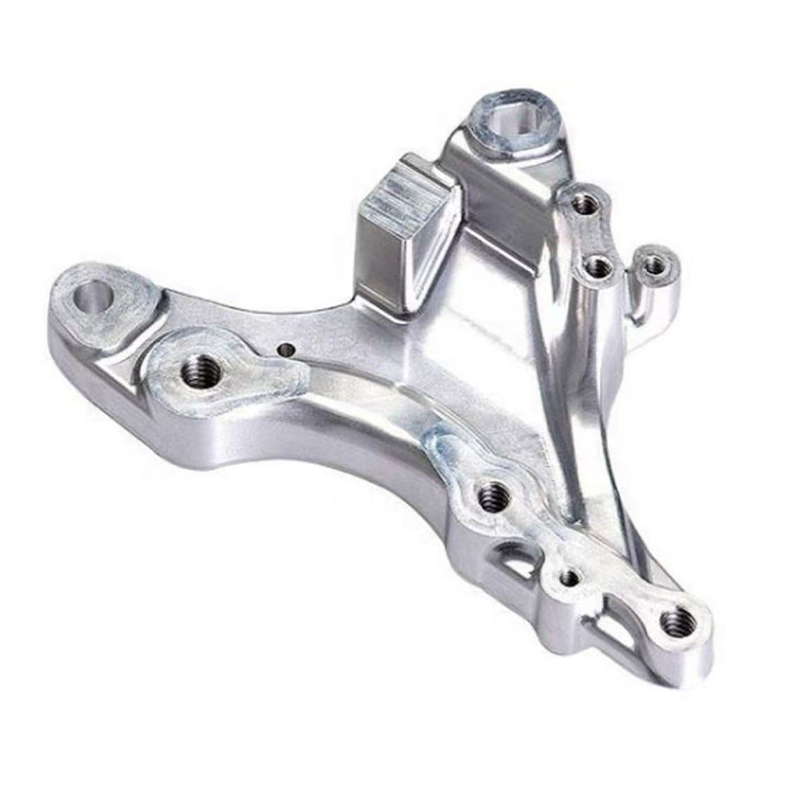
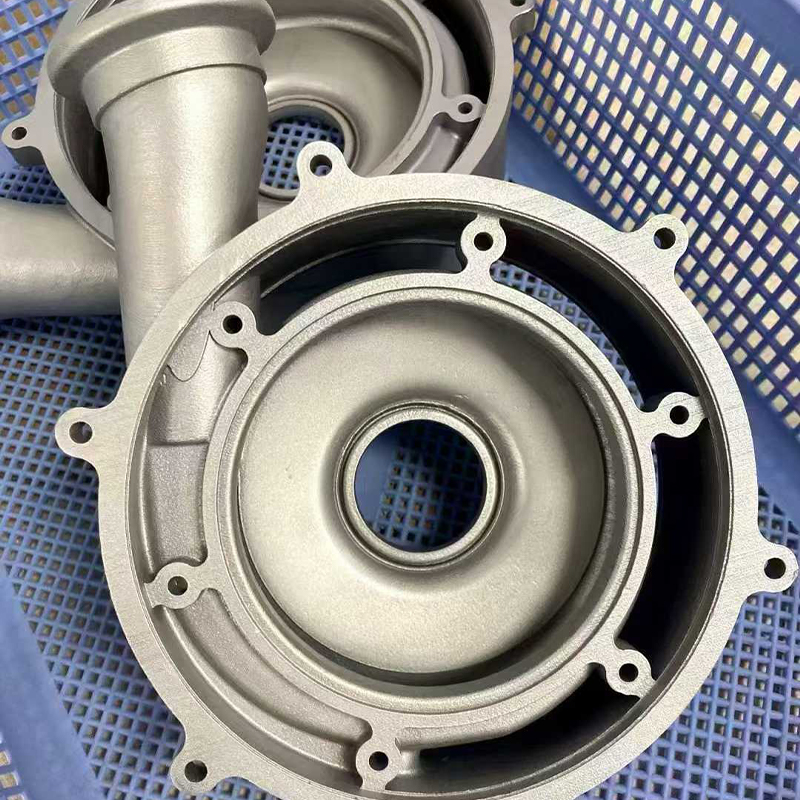
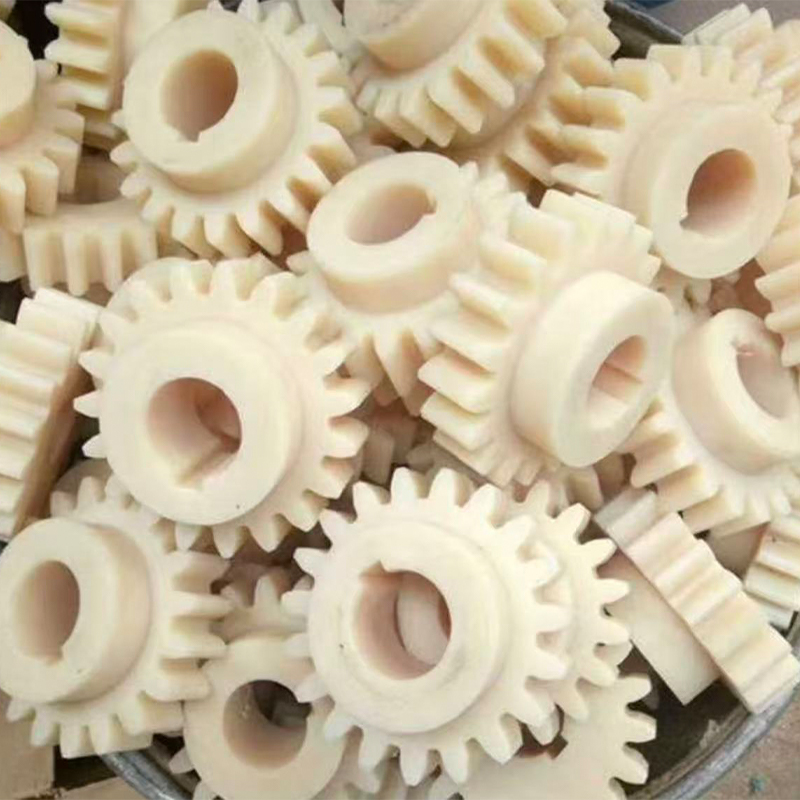
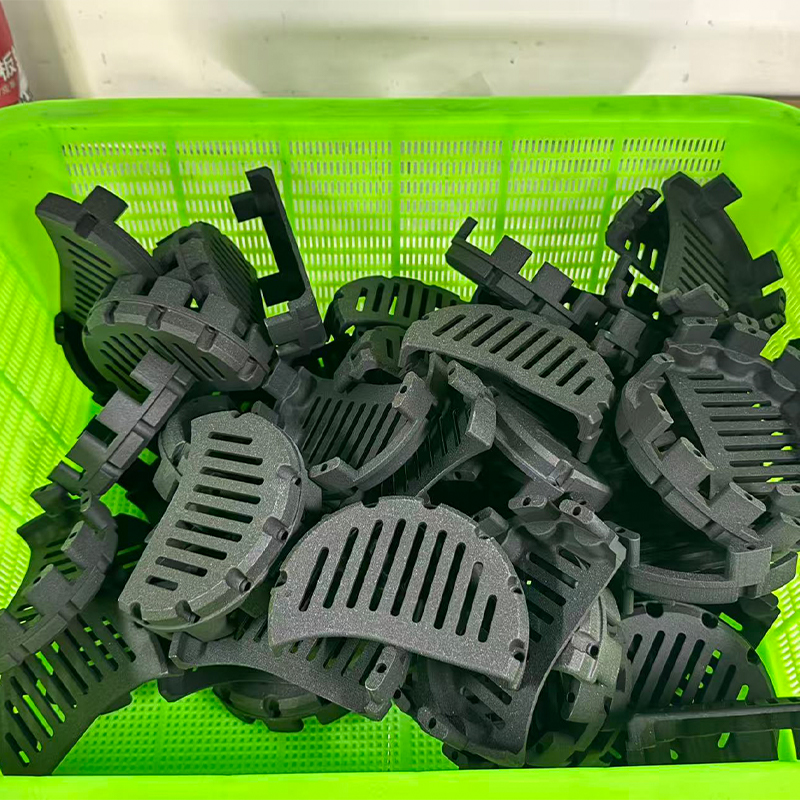
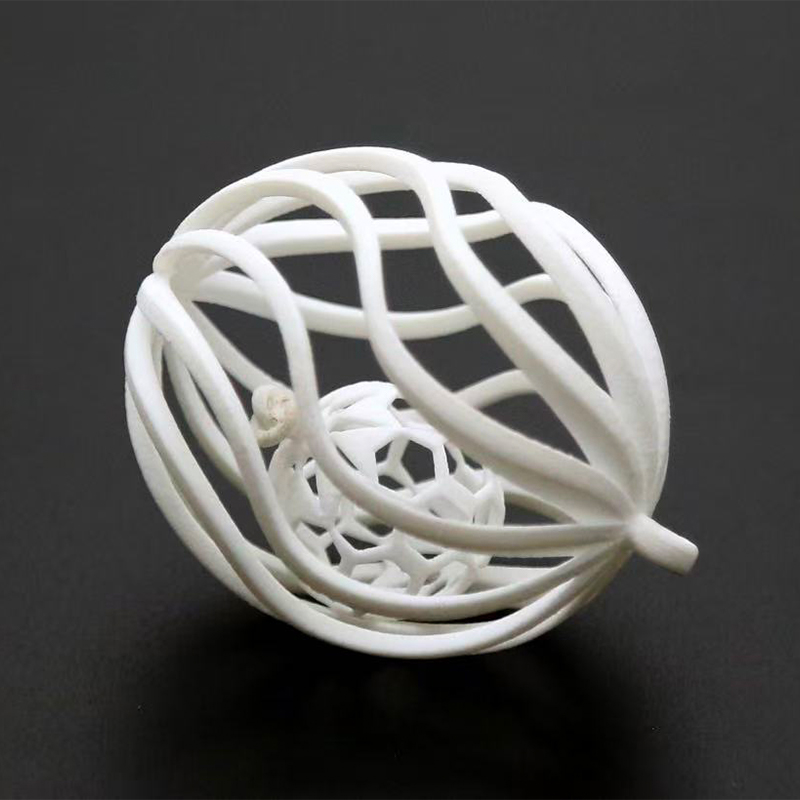
So wählen Sie 3D-Druckdienste für Prototypen und Produktion aus
3D-Druckdienste : Die kurze Antwort zur Auswahl des richtigen Anbieters
Der richtige Anbieter von 3D-Druckdienstleistungen ist derjenige, dessen Prozess, Materialien und Verarbeitung zu den Anforderungen Ihres Teils passen, und nicht derjenige mit der längsten Maschinenliste. In der Praxis wählen die meisten Käufer zwischen vier bewährten Wegen: SLA- oder DLP-Harz für feine Details und glatte Oberflächen, SLS-Nylon für Funktionsteile, SLM-Metalll für starke oder hitzeexponierte Teile und FDM-Kunststoff für große Modelle im Frühstadium. Die richtige Übereinstimmung gleich zu Beginn spart mehr Zeit als spätere Verhandlungen.
Hier ist eine Situation, die wir oft sehen. Ein Ingenieurteam hat einen Gehäuseentwurf entworfen, der in drei Monaten in den Spritzguss übergehen soll. Sie benötigen zehn Teile, die wie das Endprodukt für eine Messe aussehen, und zwanzig weitere, die einen Falltest und ein paar Wochen Feldeinsatz überstehen. Das sind zwei verschiedene Jobs. Wenn man beides auf die gleiche Maschine schickt, geht das in der Regel entweder auf das Aussehen oder die Festigkeit ein, während gute 3D-Druckdienste die Arbeit aufteilen: Harz und Farbe für die Ausstellungsmuster, Nylon für den Falltest.
Die gleiche Logik gilt, wenn Sie nach einem Hersteller oder Lieferanten von 3D-Druckdienstleistungen in China suchen. Ein kompetenter Teilner nimmt Ihre Datei nicht einfach entgegen und drückt auf „Drucken“. Sie prüfen die Wandstärke, fragen nach, wo das Teil eingesetzt werden soll, schlagen ein passenderes Material vor und teilen Ihnen vorab mit, welche Oberflächen bearbeitet oder lackiert werden müssen. Dieses Gespräch ist ein stärkeres Qualitätssignal als jede Ausrüstungsliste.
Dieser Leitfaden richtet sich an Produktdesigner, Ingenieure und Beschaffungsteams, die Prototypen, Vorrichtungen, Kleinserien und Endverbrauchsteile bestellen. Es behandelt die folgenden Themen:
- Die wichtigsten Arten von kundenspezifischen 3D-Druckdiensten und was sie jeweils gut können
- Wie ein Auftrag von einer digitalen Datei zu einem fertigen Teil übergeht
- So wählen Sie zwischen Harz-, Nylon- und Metallmaterialien
- Wenn CNC-Bearbeitung oder Silikonformreplikation besser geeignet ist
- So vergleichen Sie einen Anbieter kommerzieller 3D-Druckdienstleistungen in den entscheidenden Punkten
- So pflegen Sie gedruckte Teile nach der Lieferung
Beginnen Sie mit dem, was das Teil leisten soll, und wählen Sie dann den Prozess aus. Die Umkehrung dieser Reihenfolge ist der häufigste Grund für Nacharbeiten.
Gängige Arten von 3D-Druckdiensten und ihre Eigenschaften
ISO/ASTM 52900, der Standard, der die Begriffe der additiven Fertigung definiert, gruppiert die Technologie in sieben Prozessfamilien. Kommerzielle 3D-Druckdienste bauen ihr Angebot meist auf drei davon auf: Küpenphotopolymerisation (SLA und DLP), Pulverbettfusion (SLS und SLM) und Materialextrusion (FDM). Scrollen Sie durch die Karten unten, um zu sehen, wie sich jede einzelne in realen Projekten verhält.
-
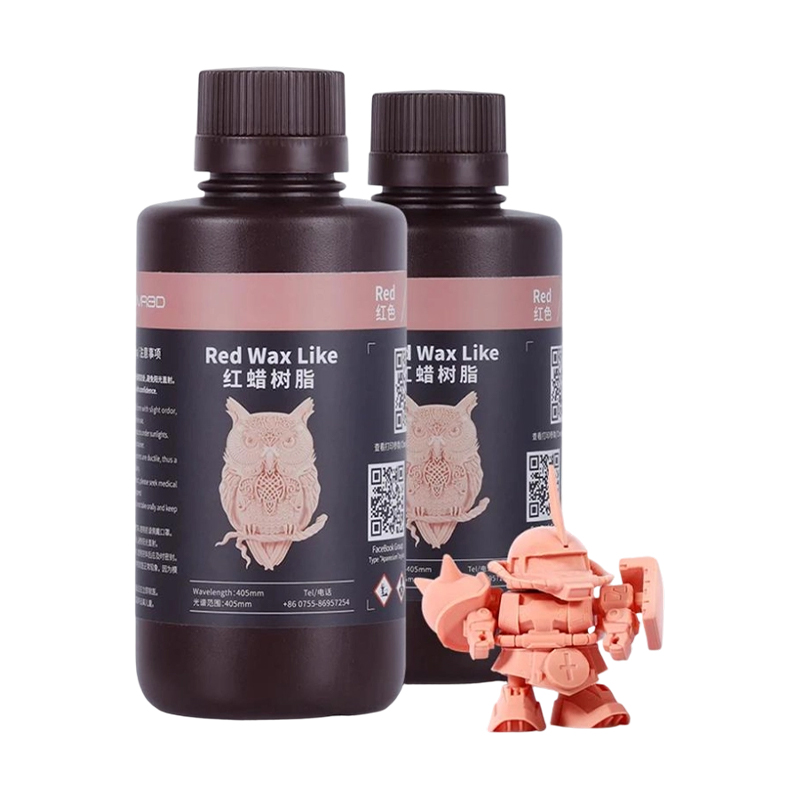
SLA-Harz
Ein UV-Laser härtet flüssiges Harz Schicht für Schicht aus. Es ist stark bei feinen Details, scharfen Kanten und glatten Oberflächen.
Typische Anwendungen: Erscheinungsmodelle, Urmuster, Klarsichtteile und kleine Gehäuse.
Achten Sie auf: Sprödigkeit einiger Harze und langsames Vergilben bei längerer UV-Einwirkung.
-
DLP-Harz
Ein Projektor härtet eine ganze Schicht auf einmal aus, sodass die Bauzeit auch bei vielen kleinen Teilen auf einer Platte konstant bleibt.
Typische Anwendungen: kleine Detailteile, Steckverbinder, Miniaturkomponenten und Musterchargen.
Achten Sie auf: eine kleinere Baufläche als viele laserbasierte Maschinen.
-
SLS-Nylon
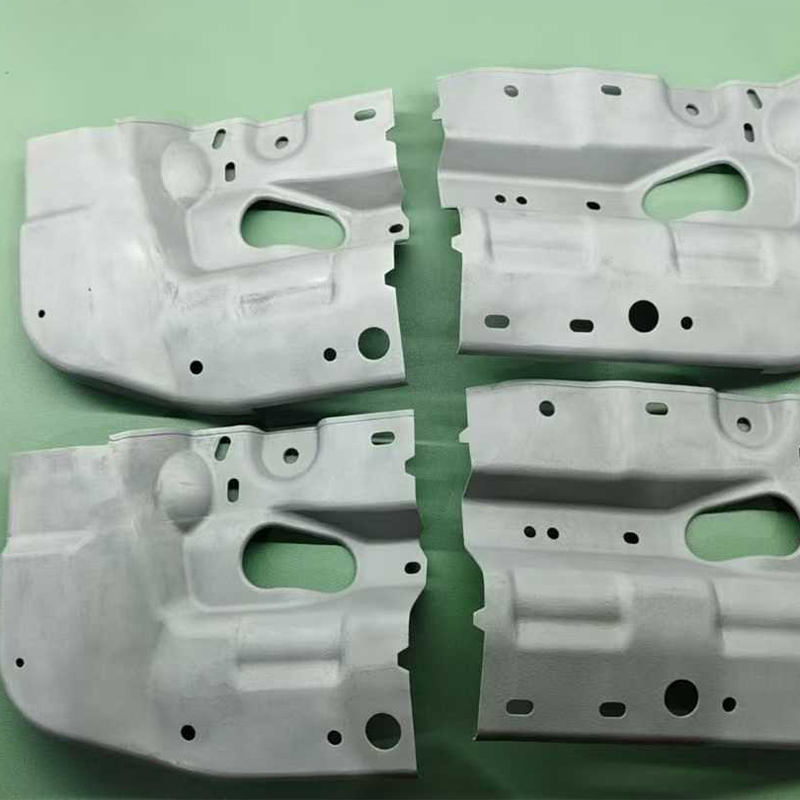
Ein Laser sintert Nylonpulver. Das umgebende Pulver stützt das Teil, sodass komplexe Formen und bewegliche Baugruppen praktisch sind.
Typische Anwendungen: Schnappverbindungen, Gehäuse, Kanäle, FunktionsPrototypn und Kleinserien-Endverbrauchsteile.
Achten Sie auf: eine körnige Oberfläche, es sei denn, das Teil ist gefärbt, gestrahlt oder geglättet.
-
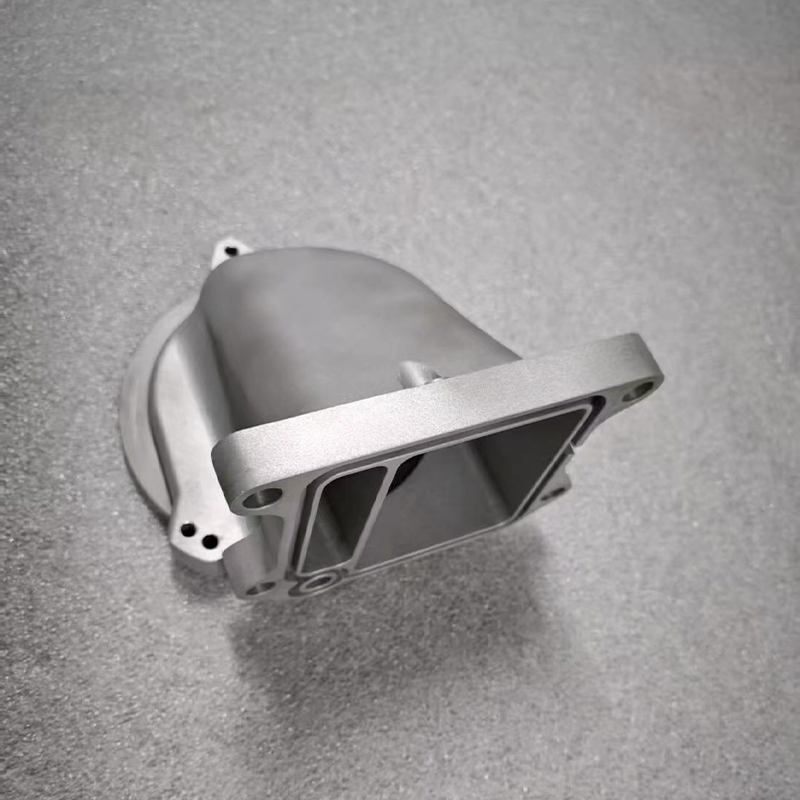
SLM-Metall
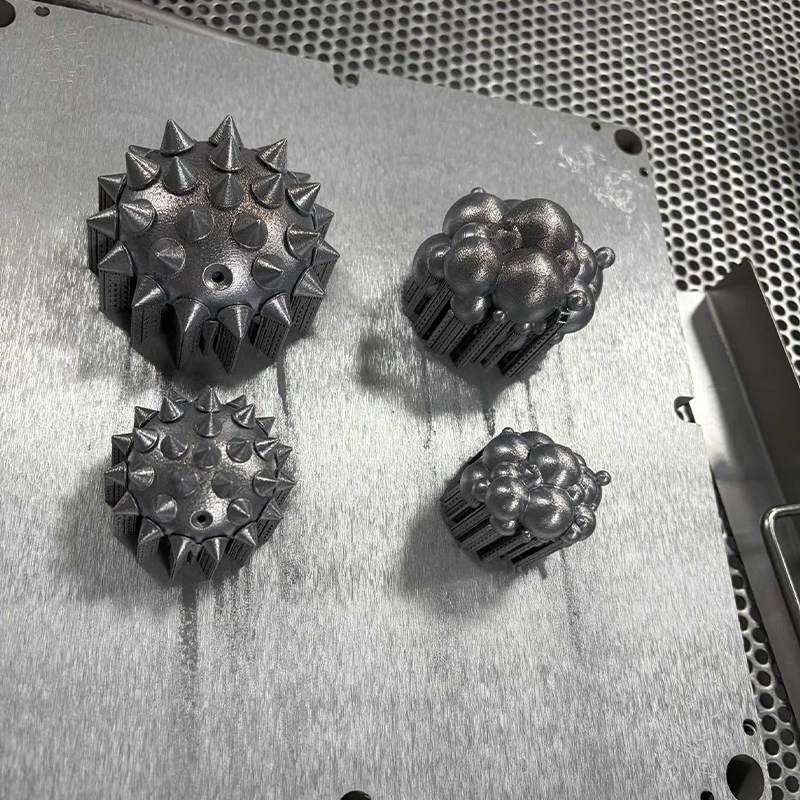
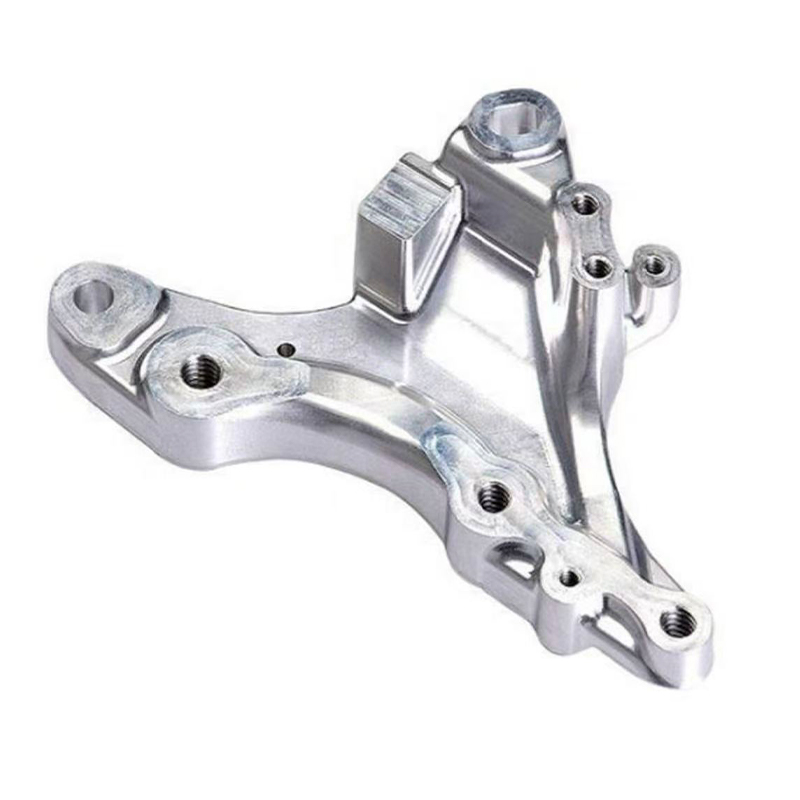
Ein Laser schmilzt Metallpulver in einer Schutzatmosphäre vollständig auf und erzeugt dichte Teile aus Aluminium, Edelstahl und Titanlegierungen.
Typische Anwendungen: Halterungen, Verteiler, Leichtbaukonstruktionen und hitzeexponierte Bauteile.
Achten Sie auf: Stützen, Eigenspannung und die Notwendigkeit, kritische Flächen zu bearbeiten.
-
FDM-Kunststoff
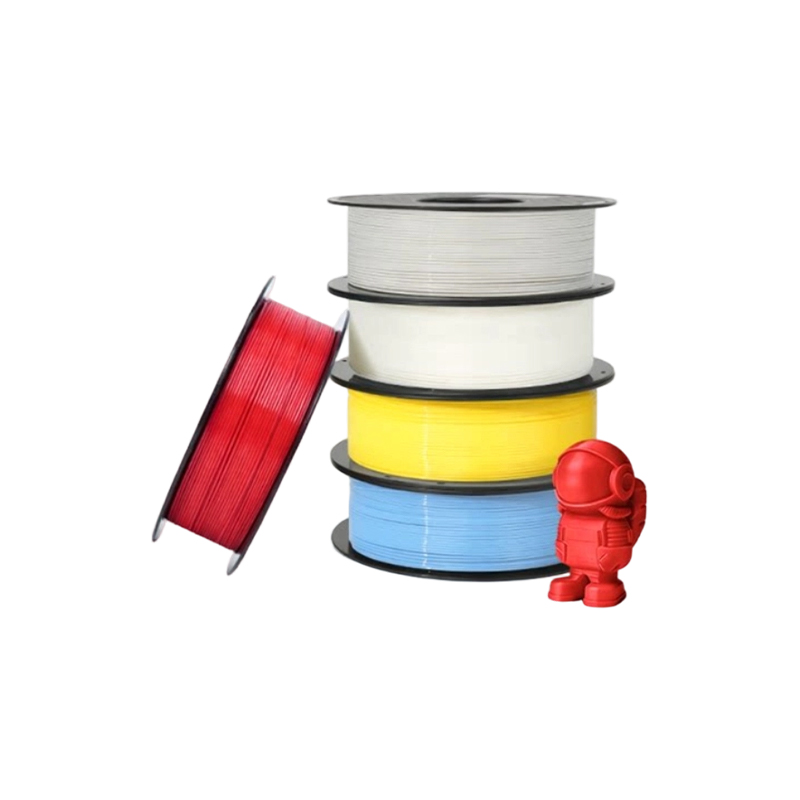
Eine beheizte Düse legt thermoplastisches Filament auf. Es eignet sich für große Teile und Modelle im Frühstadium.
Typische Anwendungen: Vorrichtungen, große Modelle und einfache Gehäuse.
Achten Sie auf: sichtbare Schichtlinien und geringere Festigkeit zwischen den Schichten.
Kurzreferenztabelle
| Prozess | Typische Materialien | Beste Passform | Haupteinschränkung |
|---|---|---|---|
| SLA | Standard-, zähe, klare und Hochtemperaturharze | Aussehen der Modelle und feine Details | Einige Harze sind spröde; UV-Alterung im Laufe der Zeit |
| DLP | Photopolymerharze | Kleine, Detaillierte Teile in Chargen | Kleinere Baufläche |
| SLS | PA12-Nylon und gefüllte Nylons | Funktionsteile, komplexe Geometrie | Körnige Bestandsoberfläche |
| SLM | AlSi10Mg Aluminium, Edelstahl 316L, Titanlegierung | Starke, leichte, hitzebeständige Teile | Unterstützt, Stressabbau, Abschlussarbeiten |
| FDM | ABS, PETG, PC und ähnliche Thermoplaste | Große Modelle und Vorrichtungen | Schichtlinien, Richtungsstärke |
Viele Käufer fragen nach einem einzigen individuellen 3D-Druckservice und erwarten eine Antwort. In der Realität kombiniert ein erfahrener 3D-Druckdienstleister häufig Routen innerhalb eines Projekts. Ein Beleuchtungsgehäuse könnte für die sichtbare Hülle aus SLA-Harz und für die Innenhalterung aus SLS-Nylon gedruckt und später in kleinen Mengen durch Silikonformen reproduziert werden, sobald das Design eingefroren ist. Das Denken in Routen statt in einer einzelnen Maschine bietet Ihnen mehr Optionen und weniger Überraschungen.
Die folgende Tabelle vergleicht die fünf Routen hinsichtlich der fünf Qualitäten, die Käufer am häufigsten ansprechen. Dunklere Zellen bedeuten ein besseres Ergebnis im Vergleich zu den anderen vier Routen. Lesen Sie es also als Rangfolge und nicht als Messung.
Die Heatmap zeigt, warum kein einzelner Prozess jede Kategorie gewinnt. SLA und DLP führen zu Details und Oberflächenbeschaffenheit, weshalb sie üblicherweise der Ausgangspunkt für Erscheinungsmodelle und Urmuster sind, die später in Silikon bemalt oder kopiert werden. SLS-Nylon und SLM-Metall erhöhen die Festigkeit, und SLM sorgt für höchste Hitzebeständigkeit, was für Halterungen und Komponenten in der Nähe von Motoren oder Abgaswegen wichtig ist.
FDM rangiert bei der Baugröße am höchsten und eignet sich daher weiterhin für große Vorrichtungen und frühe Modelle, bei denen die Oberflächenqualität zweitrangig ist. Für einen Hersteller, der Harz-, Nylon- und Metalldruck sowie Bearbeitung und Lackierung anbietet, wird diese Art von Tabelle zu einem praktischen Routing-Leitfaden: Jedes Teil wird dem Prozess zugeführt, der seinen Hauptanforderungen entspricht, und die verbleibenden Lücken werden durch die Endbearbeitung geschlossen. Wenn Ihr Teil zwei oder drei dieser Qualitäten gleichzeitig benötigt, können Sie mit einer kombinierten Route und nicht mit einem einzelnen Drucker rechnen.
Jeder Prozess ist in einem anderen Bereich am stärksten. Wählen Sie also den Prozess aus, der Ihre primären Anforderungen abdeckt, und schließen Sie den Rest mit der Endbearbeitung ab.
Wie industrielle 3D-Druckdienste von der Datei bis zum fertigen Teil funktionieren
Wenn Sie den Arbeitsablauf verstehen, können Sie vorhersagen, woher Verzögerungen und Qualitätsprobleme kommen. Die meisten industriellen 3D-Druckdienste folgen denselben sechs Schritten, auch wenn die Maschinen unterschiedlich sind.
- Dateiüberprüfung. Der Ingenieur überprüft Ihr STEP-, STL- oder ähnliches 3D-Modell auf dünne Wände, geschlossene Hohlräume, fehlende Flächen und Einheiten. Eine gute Rezension weist auf Probleme vor dem Drucken hin, nicht danach.
- Prozess- und Orientierungswahl. Dem Teil wird ein Prozess und eine Build-Ausrichtung zugewiesen. Die Ausrichtung beeinflusst die Oberflächenqualität, die Festigkeitsrichtung, die Anzahl der Träger und die Druckzeit.
- Drucken. Die Maschine baut das Teil Schicht für Schicht auf. Die Schichtdicke reicht üblicherweise von etwa 0,025 mm bei Feinharzmaschinen bis zu 0,2 mm oder mehr bei FDM-Geräten.
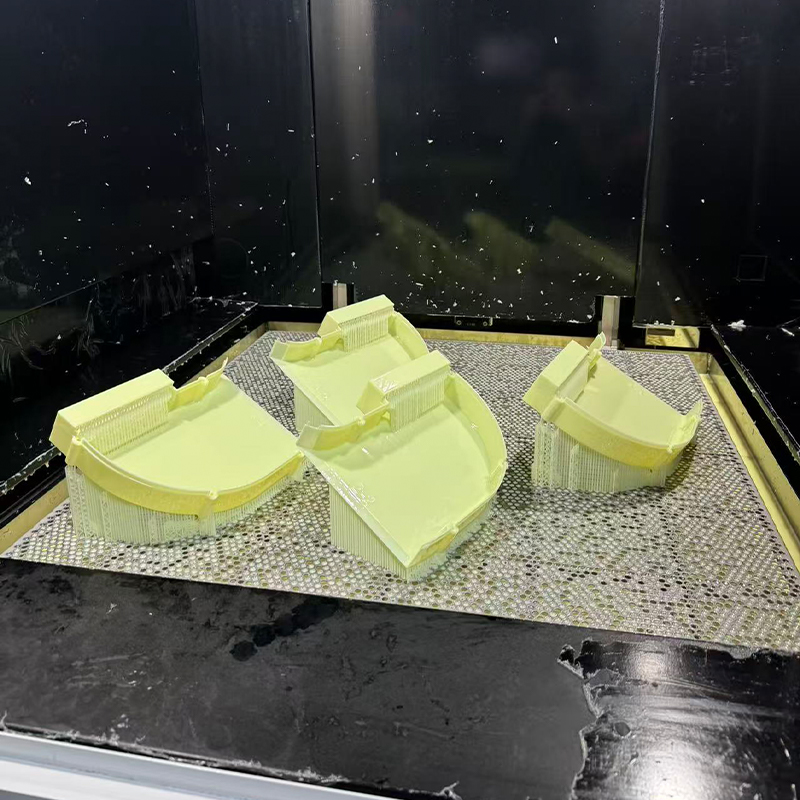
- Reinigung und Stützentfernung. Harzteile werden gewaschen und UV-nachgehärtet. Nylonteile werden entpudert. Metallteile werden bei Bedarf wärmebehandelt und aus der Bauplatte geschnitten, und Stützen werden entfernt.
- Nachbearbeitung und Endbearbeitung. Nach Zeichnung kommen noch Schleifen, Strahlen, Färben, Grundieren, Lackieren, Gewindeschneiden oder Bearbeiten kritischer Flächen hinzu.
- Inspektion und Verpackung. Wichtige Abmessungen werden überprüft, Oberflächen geprüft und Teile so verpackt, dass feine Merkmale beim Transport nicht beschädigt werden.
Beachten Sie, dass das Drucken selbst nur ein Schritt ist. Käufer, die einen Lieferanten nur nach der Anzahl der Drucker beurteilen, übersehen oft, wie viel von der Endqualität aus den Schritten vier und fünf stammt. Darauf kommen wir im Abschnitt „Nachbearbeitung“ zurück.
Designdetails, die das Ergebnis verändern
Kleine Designentscheidungen entscheiden oft darüber, ob ein gedrucktes Teil funktioniert. In der folgenden Tabelle sind die ersten Leitlinien aufgeführt, die viele Dienstanbieter bei der Überprüfung von Dateien verwenden. Genaue Grenzwerte hängen von der Maschine, dem Material und der Teilegröße ab. Behandeln Sie diese daher eher als Gesprächseinstieg denn als feste Regeln.
| Designmerkmal | Harz (SLA, DLP) | Nylon (SLS) | Metall (SLM) | Kunststoff (FDM) |
|---|---|---|---|---|
| Mindestwandstärke | Etwa 0,6 bis 1,0 mm | Etwa 0,8 bis 1,0 mm | Etwa 0,5 bis 1,0 mm | Etwa 1,0 bis 1,5 mm |
| Unterstützt | Wird bei Überhängen benötigt, kann Kontaktspuren hinterlassen | Nicht erforderlich, Pulver stützt das Teil | Wird für Überhänge und Hitzekontrolle benötigt | Wird für steile Überhänge benötigt |
| Eingeschlossenes Material | Fügen Sie Abflusslöcher für flüssiges Harz hinzu | Fügen Sie Austrittslöcher für loses Pulver hinzu | Fügen Sie Austrittslöcher für loses Pulver hinzu | Selten ein Problem |
| Gewinde und enge Bohrungen | Tippen Sie nach dem Drucken auf oder fügen Sie Einfügungen hinzu | Tippen Sie nach dem Drucken auf oder fügen Sie Einfügungen hinzu | Maschine nach dem Drucken | Bei wiederholter Montage Einsätze verwenden |
Zwei Gewohnheiten ersparen den meisten Ärger. Markieren Sie zunächst, welche Flächen funktionsfähig sind, z. B. Lagersitze, Dichtflächen und Passflächen, damit der Anbieter die Bearbeitung oder das Reiben nur auf diesen Flächen planen kann. Zweitens: Vermeiden Sie die Konstruktion vollständig geschlossener Hohlräume, es sei denn, Sie fügen Löcher zum Entfernen von Pulver oder Harz hinzu. Ein Hohlteil, das nicht entleert werden kann, wird entweder aussortiert oder kommt schwerer und schwächer als vorgesehen an.
Das Drucken ist ein Schritt in einer sechsstufigen Kette, und Designentscheidungen, die vor der ersten Schicht getroffen werden, entscheiden über den größten Teil dessen, was danach passiert.
Materialien für kundenspezifische 3D-Druckdienste: Harz, Nylon und Metall
Die Materialwahl bestimmt die Festigkeit, das Aussehen, die Hitzetoleranz und die Alterung des Teils. Ein benutzerdefinierter 3D-Druckdienst sollte in der Lage sein, in einfachen Worten zu erklären, warum er ein Material gegenüber einem anderen empfiehlt, und zwar in Verbindung mit Ihrem Anwendungsfall. Die beiden Spalten unten unterteilen die Optionen in Polymere und Metalle.
Polymere: Harz, Nylon und Kunststoff
| Metalle für den SLM-Druck
|
Materialauswahl auf einen Blick
| Material | Typische Verwendung | Stärke | Einschränkung |
|---|---|---|---|
| Robustes Harz | Ausstellungsmodelle, Form- und Passformprüfungen | Gut detail, smooth surface | Kann mit zunehmendem Alter oder UV-Strahlung spröde werden |
| PA12-Nylon | Schnappverbindungen, Gehäuse, Kanäle | Langlebig, gutes Ermüdungsverhalten | Nimmt Feuchtigkeit langsam auf |
| AlSi10Mg Aluminium | Lichthalterungen, Kühlkörper | Geringes Gewicht, Wärmeleitfähigkeit | Benötigt Stressabbau, Abschluss |
| Edelstahl 316L | Flüssigkeitsteile, korrosionsgefährdete Teile | Korrosionsbeständigkeit, Zähigkeit | Schwerer, langsamer fertig |
| Titanlegierung | Leichte Strukturteile | Stärke-to-weight ratio | Anspruchsvoller Prozess, längere Vorlaufzeit |
Fragen, die Sie klären müssen, bevor Sie ein Material auswählen
- Was ist die höchste Temperatur, der das Teil ausgesetzt sein wird, und wie lange?
- Wird es die Last einmal oder wiederholt tragen oder nur seine Form behalten?
- Wird es Ölen, Reinigungsmitteln, Wasser oder Außenlicht ausgesetzt?
- Muss es wie ein fertiges Produkt aussehen oder einfach nur passen und funktionieren?
- Wie viele Stücke benötigen Sie jetzt und wie viele später?
Die Beantwortung dieser fünf Fragen in Ihrer Anfrage verkürzt die Angebotsschleife in der Regel um eine ganze E-Mail-Runde, da der Ingenieur ein Material empfehlen kann, ohne zu raten.
Temperatur, Belastung, Umgebung und Aussehen sind die vier Faktoren, die über das Material entscheiden; Teilen Sie sie in Ihrer ersten Nachricht.
Anwendungen und Auswahlpunkte für industrielle und kommerzielle 3D-Druckdienste
Industrielle 3D-Druckdienste gibt es in fast jedem Fertigungssektor, aber die Gründe, warum Menschen sie nutzen, sind überraschend konsistent: Sie benötigen schneller ein physisches Teil, als es die Werkzeuge erlauben, oder sie benötigen eine Form, die mit anderen Methoden nur schwer herzustellen ist. Die beiden folgenden Spalten verbinden typische Szenarien mit den Punkten, die bei der jeweiligen Lieferantenauswahl wichtig sind.
Gängige Anwendungsszenarien
| Zu überprüfende Auswahlpunkte
|
Groß angelegte 3D-Druckdienstleistungen
Wenn Käufer nach groß angelegten 3D-Druckdiensten suchen, meinen sie normalerweise eines von zwei Dingen: ein einzelnes Teil, das das Bauvolumen von Standardmaschinen übersteigt, oder viele mittelgroße Teile, die in einer Charge benötigt werden. Der erste Fall wird typischerweise gelöst, indem das Modell mit Ausrichtungsmerkmalen wie Keilen oder Stiften in Abschnitte aufgeteilt wird, die Abschnitte gedruckt werden und anschließend die Nähte verklebt und fertiggestellt werden, sodass die Verbindung unter der Farbe verschwindet. Der zweite Fall wird gelöst, indem Teile effizient verschachtelt werden und ein Verfahren wie SLS-Nylon gewählt wird, bei dem viele Teile einen gemeinsamen Aufbau haben.
Fragen Sie einen potenziellen Lieferanten, wie er mit Nähten und Ebenheit an geteilten Teilen umgeht. Eine eindeutige Antwort, idealerweise mit Beispielfoto, sagt Ihnen weit mehr als ein angegebenes Maximalmaß.
Kleinserien und Brückenfertigung
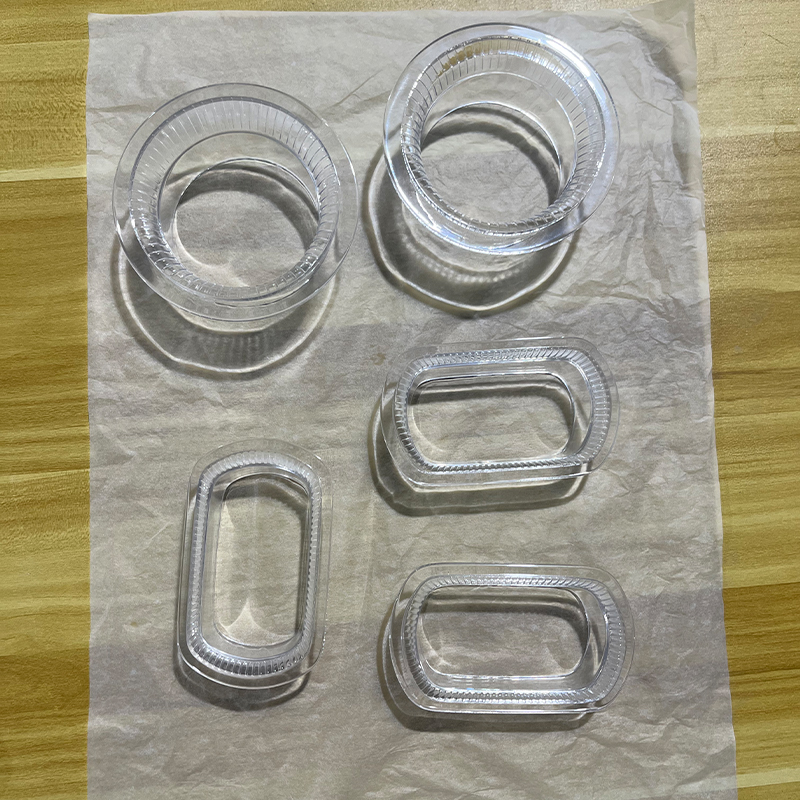
Eine weitere wachsende Anwendung ist die Brückenproduktion, bei der gedruckte oder gegossene Teile die Lücke zwischen Prototyp und Massenproduktion schließen. Wenn der Bau Ihrer Spritzgussform acht bis zwölf Wochen dauert, kann ein kommerzieller 3D-Druckdienstleister Ihre Pilotlinie, Feldversuche oder frühen Kundenaufträge am Laufen halten. Bei optischen Teilen übernimmt die Replikation von Silikonformen häufig die Aufgabe, sobald ein Urmuster genehmigt wurde, da mit einer einzigen Form eine kleine Menge konsistenter Kopien hergestellt werden kann. Durch die Wahl eines Anbieters, der sowohl Druck als auch Replikation anbietet, wird die Übertragung von Dateien und Zeichnungen zwischen Unternehmen vermieden.
Wählen Sie einen Lieferanten danach aus, wie gut er Ihren nächsten Schritt unterstützt, nicht nur den aktuellen Prototyp.
Detaillierter Vergleich von 3D-Druckdiensten, CNC-Bearbeitung und Silikonformreplikation
Viele Projekte benötigen überhaupt keinen 3D-Druck, und ein ehrlicher Lieferant wird Ihnen das sagen. Die Tabelle vergleicht die drei gängigsten Routen für Prototypen und Kleinserien, sodass Sie sehen können, wo die einzelnen Routen passen.
| Faktor | 3D-Druck | CNC-Bearbeitung | Nachbildung einer Silikonform |
|---|---|---|---|
| Typische Menge | Ein bis ein paar Dutzend | Ein bis mehrere Hundert | Ungefähr 10 bis 50 Kopien, abhängig von der Lebensdauer der Form |
| Geometriefreiheit | Sehr hohe, innenliegende Kanäle und Gitter möglich | Begrenzt durch Werkzeugzugriff | Folgt dem Mastermuster |
| Materialwahl | Harze, Nylon, Metallpulver, Thermoplaste | Große Auswahl an Vollmetallen und Kunststoffen | Polyurethanharze, die gängige Kunststoffe und Kautschuke imitieren |
| Oberfläche as produced | Überlagern Sie Linien oder Maserungen, bis Sie fertig sind | Werkzeugspuren, leicht zu verfeinern | Glatt, kopiert die Masteroberfläche |
| Toleranz | Mäßig, prozessabhängig | Eng an bearbeiteten Merkmalen | Mäßige Schrumpfung muss berücksichtigt werden |
| Startzeit | Schnell, ohne Werkzeug | Schnell, Montage erforderlich | Zuerst werden Master und Form benötigt |
| Am besten für | Komplexe Formen, frühe Iterationen | Enge Toleranz, Festigkeit, Metallteile | Gleichartige Kleinserien |
Genauigkeit ist der Faktor, nach dem Käufer am häufigsten fragen und der auch am häufigsten missverstanden wird. Die nächste Tabelle zeigt indikative Arbeitstoleranzen für jede Druckroute. Bitte lesen Sie es als Planungshilfe, da die tatsächlichen Ergebnisse von der Teilegröße, der Geometrie, der Ausrichtung und der Maschinenkalibrierung abhängen.
Die Tabelle zeigt, dass Harzleitungen bei kleinen Merkmalen am schwierigsten sind, weshalb sie für Steckverbinder, feine Gehäuse und Muster ausgewählt werden, bei denen es auf die Passform ankommt. SLM-Metall liegt bei kleinen Teilen in einem ähnlichen Bereich, die Zahlen gelten jedoch für Merkmale im gedruckten Zustand, und kritische Bohrungen oder Passflächen werden normalerweise nachträglich bearbeitet, um engere Grenzwerte zu erreichen.
SLS-Nylon und FDM weisen breitere Werte auf, da Pulverschrumpfung, thermisches Verhalten und Schichtablagerung zu Abweichungen führen, insbesondere bei langen oder dünnen Teilen. Für einen Zulieferer, der auch CNC-Bearbeitung betreibt, ist dieser Unterschied leicht zu bewältigen: Der gedruckte Körper liefert die Geometrie und ein kurzer Bearbeitungsvorgang fertigt die wenigen Merkmale an, die einer strengeren Kontrolle bedürfen. Wenn Sie eine Zeichnung senden, markieren Sie, welche Abmessungen wichtig sind und welche nur als Referenz dienen, da der Ingenieur so seine Anstrengungen dort einsetzen kann, wo es zählt.
Insgesamt ist die praktische Regel einfach. Verwenden Sie den Druck, wenn die Komplexität oder Geschwindigkeit der Form die Hauptbeschränkung darstellt, die maschinelle Bearbeitung, wenn es auf Toleranz oder Material ankommt, und die Silikonreplikation, wenn Sie mehrere gleichartige Teile von einem zugelassenen Original benötigen.
Drucken Sie auf Form, maschinell auf Toleranz, replizieren Sie für kleine Chargen und kombinieren Sie sie, wenn ein Teil mehr als eine Festigkeit benötigt.
Nachbearbeitung und Oberflächenveredelung: Wo die Vorlaufzeit wirklich liegt
Neue Käufer sind oft überrascht, dass die Lieferung eines über Nacht gedruckten Teils mehrere Tage dauern kann. Der Grund dafür ist, dass die Endbearbeitung und nicht der Druck den größten Teil des Zeitplans für optische Teile einnimmt. Wenn Sie dies frühzeitig verstehen, können Sie realistische Meilensteine planen und Last-Minute-Druck vermeiden.
Typische Veredelungswege nach Prozess
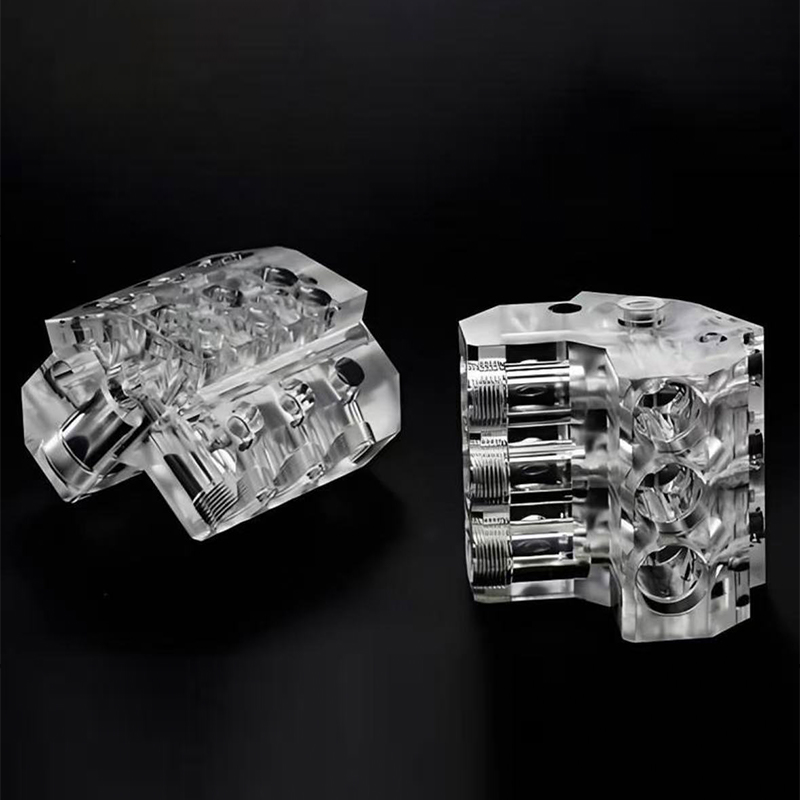
- Harzteile: Entfernen des Untergrunds, Schleifen, Füllen, wo nötig, Grundieren, Farbanstrich und Klarlack. Teile, die transparent sein müssen, werden poliert und beschichtet, nicht lackiert.
- Nylonteile: Perlstrahlen für eine gleichmäßige matte Textur, Färben für eine gleichmäßige Farbe und Dampf- oder Trommelglätten, wenn eine gleichmäßigere Oberfläche benötigt wird.
- Metallteile: Spannungsabbau, Entfernen von der Bauplatte, Entfernen des Trägers, Bearbeiten kritischer Flächen, Strahlen oder Polieren und optionales Eloxieren oder Passivieren.
- FDM-Teile: Schleifen, Spachteln und Streichen für die Optik oder acetonfreie, auf das Material abgestimmte Glättungsverfahren.
Die folgende Tabelle zeigt eine ungefähre Aufteilung der Durchlaufzeit für drei typische Projekte. Jeder Balken entspricht hundert Prozent des Zeitplans für diesen Projekttyp, und die Zahlen veranschaulichen eher gängige Muster als feste Regeln.
Der visuelle Harzprototyp verbringt den größten Teil seines Zeitplans mit der Endbearbeitung, da Schleifen, Grundieren und Lackieren in Etappen mit dazwischen liegender Trocknungszeit erfolgen müssen. Der Druck selbst macht einen bescheidenen Anteil aus, auch wenn viele Käufer davon ausgehen, dass er dominiert.
Beim funktionalen Nylonanteil ist das Bild anders: Bedrucken und Entpudern nehmen einen größeren Anteil ein, während die Endbearbeitung leichter ist, da eine gestrahlte oder gefärbte Oberfläche oft akzeptabel ist. Beim Metallbracket bilden die Reinigung und Nachbearbeitung, zu denen die Entspannung, die Plattenentfernung und die Stützentfernung gehören, den größten Block, und es folgt ein kurzer Endbearbeitungsschritt.
Deshalb ist ein Anbieter, der Lackierung und Bearbeitung unter einem Dach vereint, bei gemischten Projekten von praktischem Vorteil. Weniger Übergaben reduzieren die Wartezeit zwischen den Schritten und das gleiche Team kann sehen, wie sich eine Abschlussentscheidung auf die Dimensionen auswirkt. Wenn Ihr Zeitplan knapp ist, fragen Sie den Lieferanten, welche Phase für Ihr spezifisches Teil wahrscheinlich die längste ist, und entscheiden Sie dann, ob eine einfachere Endbearbeitung Ihren Anforderungen entsprechen würde.
Planen Sie die Endbearbeitung des Designs ein
Beim Lackieren wird eine Schicht aufgetragen, die oft nur wenige Hundertstel Millimeter pro Schicht beträgt, was für Schnappverbindungen und feste Montage wichtig ist. Teilen Sie dem Lieferanten frühzeitig mit, ob eine Passfläche lackiert werden soll, damit das Modell angepasst oder diese Fläche abgedeckt werden kann. Das Gleiche gilt für das Eloxieren von Aluminium, wo die Beschichtung auf jeder Seite leicht wächst und kleine Löcher und Gewinde beeinträchtigen kann.
Der Liefertermin für optische Teile wird oft durch die Veredelung und nicht durch den Druck bestimmt. Entscheiden Sie daher vor der Bestellung über die Anforderungen an die Oberfläche.
So bewerten Sie einen Hersteller oder Lieferanten von 3D-Druckdienstleistungen in China
Die Beschaffung bei einem chinesischen Hersteller von 3D-Druckdiensten bietet Zugang zu einer großen Materialauswahl, ausgereiften Endbearbeitungsfähigkeiten und einer reaktionsschnellen Abwicklung, aber Qualität und Kommunikation variieren immer noch zwischen den Lieferanten. Mit den folgenden Schritten wird aus einer vagen Suche nach 3D-Druckdienstleistern ein strukturierter Vergleich.
Was mit einer Anfrage zu senden ist
- Ein 3D-Modell im STEP- oder STL-Format mit angegebenen Einheiten
- Eine 2D-Zeichnung, die kritische Abmessungen, Gewinde und Passflächen markiert
- Menge jetzt und erwartete Menge später
- Materialpräferenz oder die von Ihnen benötigte Leistung, wie Temperatur und Belastung
- Oberflächenanforderung, z. B. roh, gestrahlt, lackiert oder poliert
- Geplanter Liefertermin und Zielort
Was ein fähiger Lieferant im Gegenzug leistet
- Antworten mit spezifischen Fragen zur Funktion, nicht nur einer Anfrage nach der Datei
- Weist vor der Produktion auf Konstruktionsrisiken wie dünne Wände oder eingeschlossenes Pulver hin
- Erklärt, was im gedruckten Zustand erreichbar ist und was bearbeitet werden muss
- Sendet Fortschrittsfotos und Inspektionsergebnisse für kritische Merkmale
- Verpackt feine und lackierte Teile mit einem für den internationalen Versand geeigneten Schutz
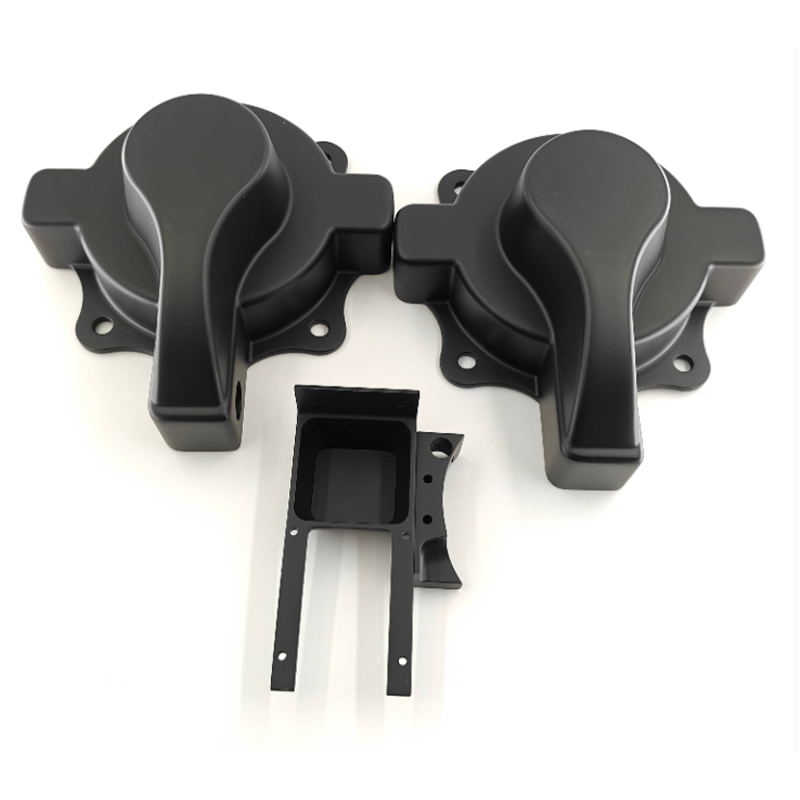
Ein Beispiel für diesen One-Stop-Ansatz ist Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., ein Anbieter von OEM- und ODM-3D-Druckdienstleistungen. Sein Designteam setzt Kundenideen in praktische Produktdesigns um, und die Fabrik druckt in Harz, Nylon und Metall, unterstützt durch fortschrittliche Bearbeitung. Die Replikation von Silikonformen unterstützt die präzise Kleinserienproduktion und Oberflächenbehandlungen wie Lackieren verbessern das endgültige Erscheinungsbild. Design, Druck, Replikation und Endbearbeitung auf einer Plattform zu halten bedeutet, dass dasselbe Team ein Projekt vom Konzept bis zum gelieferten Teil verfolgt, was Übergaben reduziert und Zeit spart.
Viele Einkäufer verwenden auch eine einfache Scorecard, um Lieferanten zu vergleichen. Die folgende Tabelle zeigt eine Beispielgewichtung, die Einkäufer anpassen können, basierend auf typischen Beschaffungsprioritäten für Prototypen- und Kleinserienarbeiten und nicht auf Branchenstatistiken. Betrachten Sie die Prozentsätze als Ausgangspunkt und verschieben Sie sie entsprechend dem, was Ihr Projekt am meisten benötigt.
Den größten Anteil erhält die Passung von Prozessen und Materialien, da ein Lieferant, dem die richtige Technologie fehlt, dies nicht durch Geschwindigkeit oder Service ausgleichen kann. Qualitätskontrolle und Durchlaufzeit mit Kommunikation sind gleich wichtig, da eine verspätete oder unsichere Lieferung einen Entwicklungsplan ebenso schädigen kann wie ein Maßfehler.
Die Nachbearbeitung hat mehr Gewicht, als viele Erstkäufer erwarten, was mit der Durchlaufzeittabelle zusammenhängt: Die Endbearbeitungsfähigkeit beeinflusst sowohl das Erscheinungsbild als auch den Liefertermin. Technisches Feedback hat einen kleineren, aber aussagekräftigen Anteil und ist oft der beste Indikator dafür, wie reibungslos das Projekt verlaufen wird, denn ein Lieferant, der frühzeitig gute Fragen stellt, vermeidet in der Regel spätere Nacharbeiten.
Sie können diese Gewichte für Ihren Fall anpassen. Ein Team, das ein einzelnes Metallteil bestellt, könnte die Inspektion verbessern, während ein Team, das ein Messemuster vorbereitet, die Endbearbeitung und Kommunikation verbessern könnte. Unabhängig von der Gewichtung führt die Bewertung von zwei oder drei Lieferanten auf demselben Blatt dazu, dass der Vergleich objektiver und für Kollegen einfacher zu erklären ist.
Beginnen Sie mit einer Musterbestellung
Wenn Sie mit einem neuen Lieferanten zusammenarbeiten, ist eine kleine Musterbestellung der zuverlässigste Test. Wählen Sie ein Teil aus, das die für Sie wichtigen Merkmale aufweist, z. B. dünne Wände, eine enge Bohrung und eine lackierte Oberfläche, und beurteilen Sie das Ergebnis anhand der Maßhaltigkeit, der Oberflächenqualität, der Verpackung und der klaren Kommunikation des Lieferanten. Eine einzige Probe verrät Ihnen mehr über einen Partner als jede Broschüre.
Beurteilen Sie einen Lieferanten anhand der von ihm gestellten Fragen und der von ihm kontrollierten Verarbeitung und bestätigen Sie dies dann mit einer kleinen Musterbestellung.
Wartung und Pflege für 3D-gedruckte Teile
Gedruckte Teile benötigen weniger Pflege, als viele Menschen erwarten, aber die richtigen Gewohnheiten verlängern ihre Lebensdauer, insbesondere bei Harz und Nylon. Die Tabelle fasst die wichtigsten Punkte nach Material zusammen.
| Material | Empfohlene Pflege | Vermeiden |
|---|---|---|
| Harz | Mit einem weichen Tuch abwischen, vor direkter Sonneneinstrahlung schützen und lackierte Oberflächen frei von Lösungsmitteln halten | Lange Exposition im Freien, plötzliche Stöße bei Kälte |
| Nylon | Mit milder Seife und Wasser reinigen, gründlich trocknen und an einem trockenen Ort aufbewahren | Längere feuchte Lagerung, wodurch sich Steifigkeit und Größe leicht verändern können |
| Aluminium | Trocken halten, Rückstände abwischen, bearbeitete Flächen bei längerer Lagerung mit einem dünnen Ölfilm schützen | Kontakt mit Salz oder stark alkalischen Reinigern |
| Edelstahl | Nach Einwirkung von Chemikalien abspülen und mit nicht scheuernden Pads reinigen | Stahlwolle, die Partikel hinterlassen kann, die Rostflecken verursachen |
| FDM-Kunststoff | Von Wärmequellen fernhalten, mit einem feuchten Tuch reinigen | Lasten, die Schichten auseinanderziehen, und Lagerung in der Nähe heißer Oberflächen |
Ein paar zusätzliche Gewohnheiten helfen. Überprüfen Sie die Schnappverbindungen und Gewindeeinsätze regelmäßig, da diese bei wiederholter Montage zunächst verschleißen. Wenn eine Vorrichtung oder Vorrichtung täglich verwendet wird, halten Sie einen Ersatz oder eine zweite Revision bereit, damit die Produktion nicht stoppt, wenn ein Teil abgenutzt ist. Bei lackierten Teilen sollten Sie Absplitterungen frühzeitig ausbessern, um zu verhindern, dass Feuchtigkeit unter die Beschichtung gelangt. Notieren Sie abschließend das Material und das Druckdatum in Ihrem Zeichnungsarchiv, damit eine Nachbestellung exakt mit dem Original übereinstimmen kann.
Bewahren Sie gedruckte Teile trocken, sauber und vor Hitze und starker Sonneneinstrahlung geschützt auf und halten Sie einen Ersatz für alles bereit, was Sie täglich verwenden.
FAQ zu 3D-Druckdiensten
F1: Was sind 3D-Druckdienste und wer nutzt sie?3D-Druck services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
F2: Welches 3D-Druckverfahren eignet sich für funktionale Prototypen?SLS-Nylon is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
F3: Wie genau sind industrielle 3D-Druckdienste?Die Genauigkeit hängt vom Prozess, der Teilegröße, der Geometrie und der Ausrichtung ab. Harzverfahren sind im Allgemeinen für kleine Merkmale am präzisesten, während Nylon und FDM größere Variationen aufweisen. Bei engen Grenzen bei Bohrungen, Gewinden oder Passflächen drucken Zulieferer in der Regel mit einem kleinen Aufmaß und fertigen diese Merkmale durch maschinelle Bearbeitung oder Reiben an. Das Markieren kritischer Abmessungen in Ihrer Zeichnung hilft dem Ingenieur, dies richtig zu planen. |
F4: Kann ein Hersteller von 3D-Druckdienstleistungen große Teile verarbeiten?Ja, in den meisten Fällen. Teile, die größer als ein einzelnes Bauvolumen sind, werden normalerweise in Abschnitte mit Ausrichtungsmerkmalen unterteilt, gedruckt, verklebt und bearbeitet, sodass die Nähte verborgen bleiben. Große Mengen mittelgroßer Teile können in einem Build verschachtelt werden. Bitten Sie den Lieferanten um Fotos ähnlicher geteilter oder großer Teile und bestätigen Sie, wie dieser die Ebenheit und Nahtqualität kontrolliert. |
F5: Wie lange dauern 3D-Druckdienste normalerweise?Einfache Harz- oder Nylonteile können oft innerhalb weniger Arbeitstage fertig sein, während lackierte Teile und Metallteile aufgrund der Endbearbeitung und Wärmebehandlung länger brauchen. Der Zeitplan richtet sich nach Teilegröße, Menge, Material und Oberflächenbedarf. Fragen Sie Ihren Lieferanten, welche Phase für Ihr Teil voraussichtlich am längsten dauert und ob eine einfachere Endbearbeitung diese Zeit verkürzen könnte. |
F6: Wie wähle ich zwischen 3D-Druck, CNC-Bearbeitung und Silikonformreplikation?Wählen Sie den 3D-Druck, wenn die Komplexität oder Geschwindigkeit der Form am wichtigsten ist, die CNC-Bearbeitung, wenn enge Toleranzen oder ein bestimmtes festes Material erforderlich sind, und die Replikation von Silikonformen, wenn Sie mehrere konsistent aussehende Teile von einem zugelassenen Master benötigen. Viele Projekte verwenden mehr als eine Route. Ein Lieferant, der alle drei Aspekte sowie Lackierung und Endbearbeitung anbietet, kann Ihnen die Kombination empfehlen, die zu Ihrer Zeichnung und Menge passt. |
Kontaktinformationen
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HINZUFÜGEN
-

Gebäude 7, Nr. 188, Abschnitt Hongni der Zha Wang Road, Unterbezirk Danghu, Stadt Pinghu, Stadt Jiaxing, Provinz Zhejiang, China
Urheberrecht© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Hersteller integrierter OEM/ODM-Smart-Manufacturing-Plattformen
