- 3D-Druckdienste

- CNC-Bearbeitungsdienstleistungen

- Vakuumgussdienste

- Oberflächenveredelungsdienste

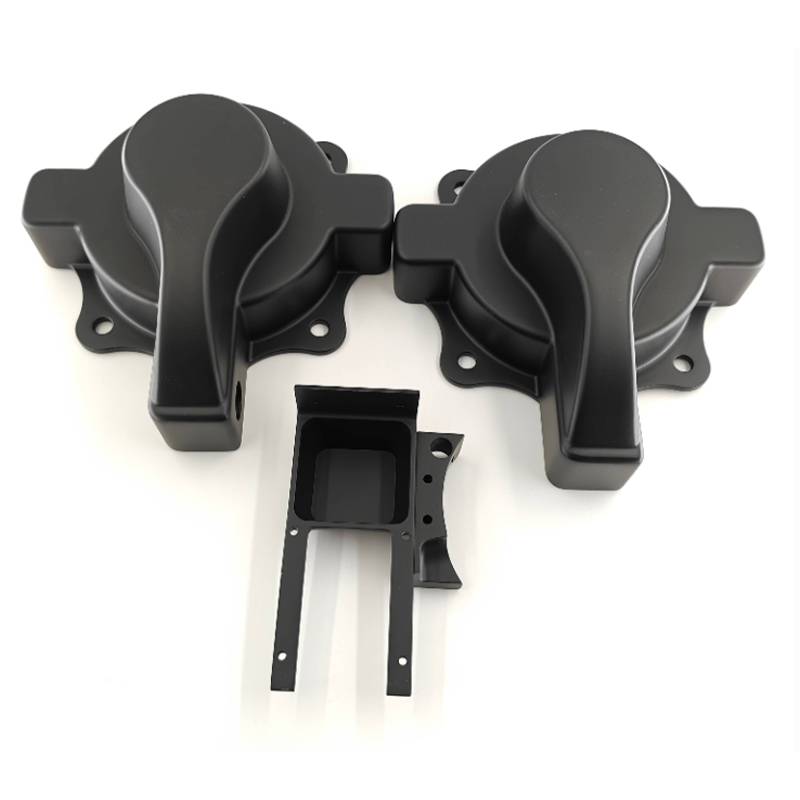
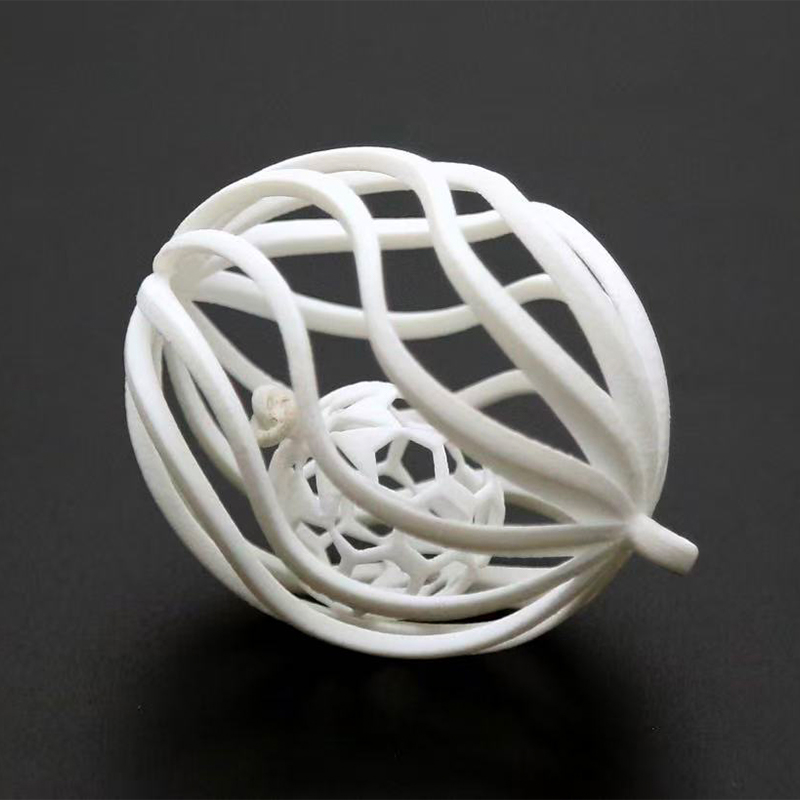
SLA Resin 3D-Druckservice: Wie er funktioniert und wo er passt
SLA-Harz-3D-Druckservice : Die kurze Antwort für Detailkritische Teile
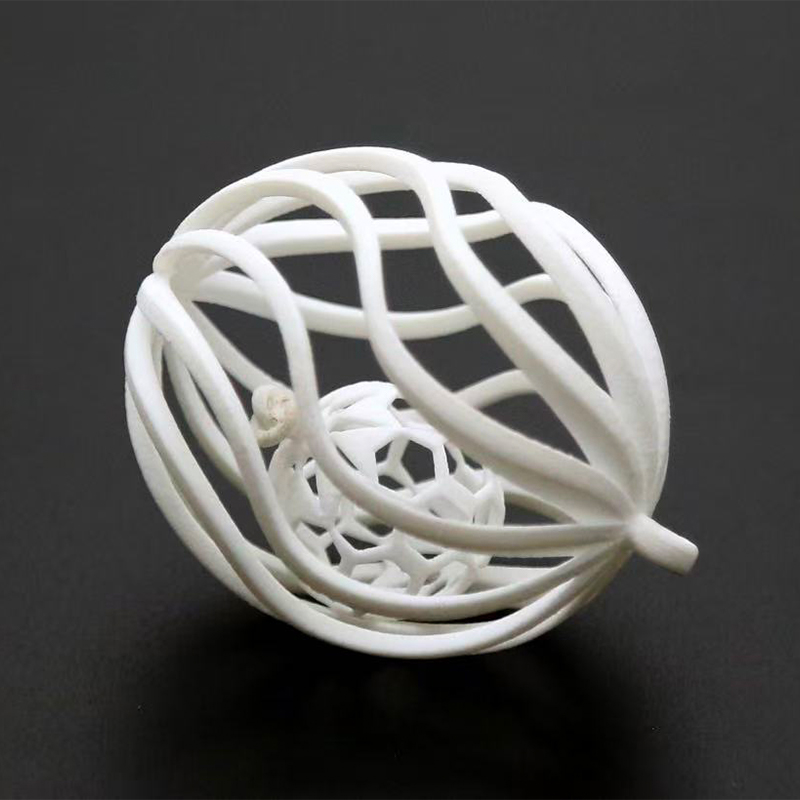
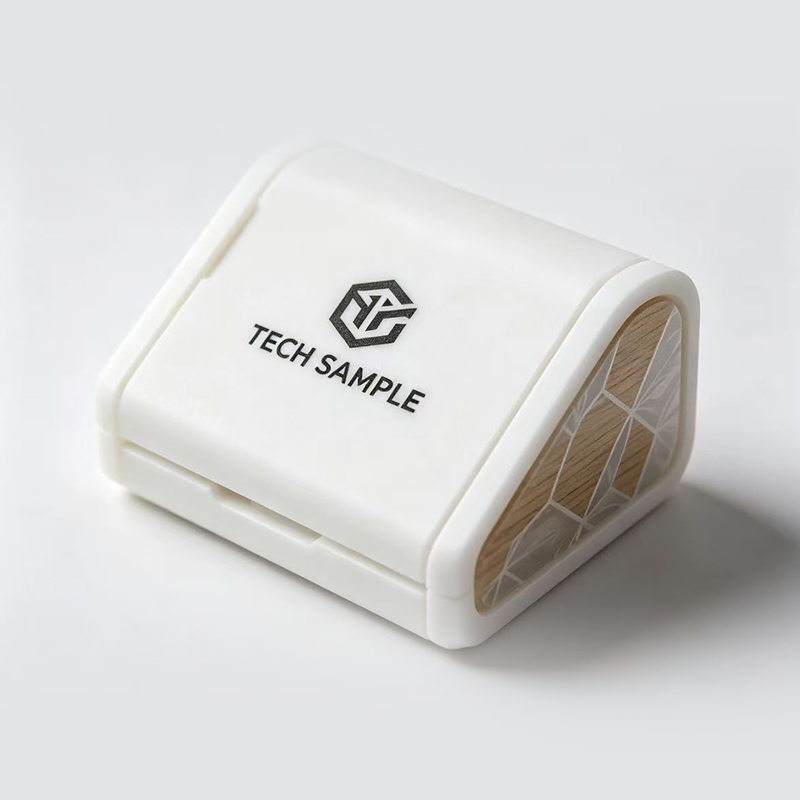
Angenommen, Ihr Team benötigt bis Freitag sechs Handheld-Gehäuse, jedes mit Schnappverschluss, einem klaren Objektivfenster und einer Oberfläche, die glatt genug ist, um für ein Startdeck fotografiert zu werden. Wenn man sie im Filamentverfahren druckt, bleiben sichtbare Schichtlinien zurück. Ihre Bearbeitung würde länger dauern und die dünnen inneren Merkmale könnten nicht ohne weiteres erreicht werden. Ein SLA-Harz-3D-Druckservice ist hier normalerweise die richtige Wahl. Denn die Stereolithographie härtet flüssiges Harz mit einem Laser Schicht für Schicht aus und liefert glatte Oberflächen, scharfe kleine Merkmale und eine gute Genauigkeit bei kleinen und mittleren Teilen.
Das ist die ganze Empfehlung in zwei Sätzen. SLA eignet sich für Aussehensmodelle, Passungsprüfungen, Klarsichtteile, kleine mechanische Komponenten und Urmodelle zum Gießen. Es eignet sich weniger für Teile, die schwere Lasten tragen, längere Zeit starker Sonneneinstrahlung ausgesetzt sind oder heiß laufen. Zu wissen, wo diese Grenze liegt, ist das, was einen reibungslosen ersten Auftrag von einem frustrierenden unterscheidet. Deshalb geht es in diesem Leitfaden größtenteils um die Grenze: welches Harz man wählt, wie man für den Prozess entwirft, welche Endbearbeitung sinnvoll ist und wie man einen SLA-3D-Druckhersteller informiert.
Schnelle Antworten vor den Details
- Gut für: detaillierte Prototypen, Schaumodelle, Klarsichtteile, kleine Funktionsteile und Gussvorlagen.
- Typische Stärken: Glatte Oberflächen, feine Details, hohe Genauigkeit bei kleinen Teilen und ein breites Spektrum an Harzeigenschaften.
- Typische Grenzen: Standardharze können spröde sein, Teile müssen gewaschen und ausgehärtet werden und eine längere Sonneneinstrahlung kann zu Farbveränderungen führen.
- Gemeinsamer nächster Schritt: Endbearbeitung, Lackierung oder Vakuumguss, wenn Sie Farbe, Textur oder eine kleine Charge benötigen.
Dieser Leitfaden richtet sich an Ingenieure, Produktmanager und Beschaffungsteams, die Teile wollen, die auf der Werkbank funktionieren und in der Besprechung gut aussehen. Es vermeidet Lehrbuchtheorien und konzentriert sich auf das, was Ihre Bestellung beeinflusst: Materialauswahl, Designregeln, Nachbearbeitung, Vergleiche mit anderen Prozessen und Lieferantenfragen. Wenn Sie einen Eindruck davon bekommen möchten, wie ein erfahrener SLA-Harz-3D-Druckanbieter denkt, folgen die folgenden Abschnitte der Reihenfolge eines realen Projekts.
Entscheiden Sie sich für SLA, wenn Oberflächenqualität und kleine Details wichtiger sind als schwere mechanische Belastungen.
So funktioniert der SLA-Harz-3D-Druck: Prinzipien und Maschinenstruktur
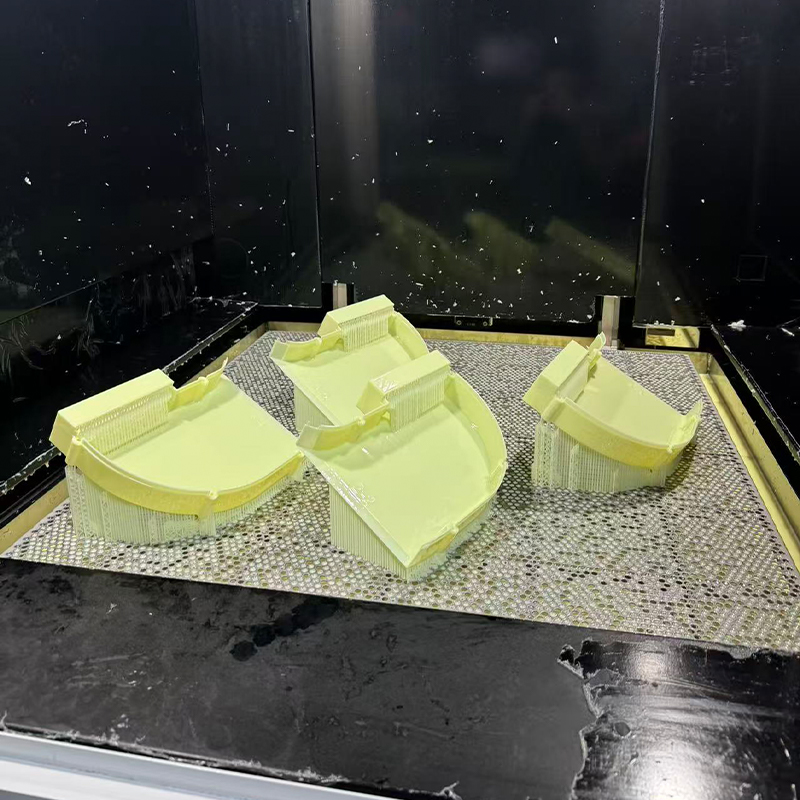
SLA steht für Stereolithographie. Ein Tank, üblicherweise Bottich genannt, enthält flüssiges Photopolymerharz. Ein UV-Laser zeichnet den Querschnitt des Teils auf der Harzoberfläche nach und überall dort, wo der Laser es berührt, härtet das Harz aus. Anschließend bewegt sich die Bauplattform um eine Schichtdicke und die nächste Schicht wird oben nachgezeichnet. Durch tausende Wiederholungen entsteht ein solides Teil, das durch dünne Stützstrukturen an der Plattform befestigt ist.
Hauptelemente einer SLA-Maschine
Optische und Bewegungselemente
| Material- und Stützelemente
|
Von der Datei bis zum fertigen Teil
- Dateiprüfung und Build-Vorbereitung: Der Ingenieur prüft das 3D-Modell, wählt die Ausrichtung, fügt Stützen hinzu und wählt die Schichtdicke.
- Drucken: Der Laser härtet jede Schicht aus, während die Plattform durch den Aufbau geht.
- Waschen: Das gedruckte Teil wird in einem Lösungsmittelbad gereinigt, um nicht ausgehärtetes Harz zu entfernen.
- Support-Entfernung: Stützen werden weggeschnitten und Kontaktstellen leicht gereinigt.
- Nachhärten: Das Teil wird UV-Licht ausgesetzt, manchmal auch mit Hitze, damit das Harz seine endgültigen Eigenschaften erreicht.
- Endbearbeitung und Inspektion: Bei Bedarf wird geschliffen, poliert, gestrichen oder beschichtet, und das Teil wird anhand der Zeichnung überprüft.
Viele Käufer sind überrascht, dass das Drucken selbst nur ein Teil des Zeitplans ist. Waschen, Aushärten und Endbearbeiten nehmen viel Zeit in Anspruch, und wenn man sie auslässt, werden die Teile klebrig, schwach oder fleckig. Die folgende Tabelle zeigt einen illustrativen Zeitplan für eine kleine Bestellung, sodass Sie sehen können, wie die Tage verlaufen.
Der Zeitplan ist eine Planungshilfe und kein Angebot. Die tatsächlichen Zeitpläne hängen von der Teilegröße, der Menge, dem Harz und dem Endbearbeitungsgrad ab.
Die Zeitleiste zeigt, dass das Drucken nur einen Teil des gesamten Zeitplans einnimmt, mit der Vorbereitung davor und einer Kette aus Reinigung, Aushärtung und Endbearbeitung danach. Waschen und Nachhärten sind im Vergleich zum Drucken kurz, aber dennoch wichtig, da sich unzureichend ausgehärtete Teile später klebrig anfühlen oder sich verformen können. Das Schleifen und Endbearbeiten dauert nach dem Drucken am längsten, weshalb ein unbedrucktes Teil früher ankommt als ein lackiertes. Für Kunden des SLA-Harz-3D-Druckservices von Jiaheng hilft dieses Muster bei der Entscheidung, ob für ein Projekt rohe gedruckte Teile, leicht bearbeitete Teile oder vollständig lackierte Teile benötigt werden. Wenn die Endbearbeitung auf derselben Plattform erfolgt, geht im Zeitplan keine Zeit für den Transport und die erneute Einweisung zwischen den Lieferanten verloren.
Das Drucken ist nur ein Schritt: Waschen, Aushärten und Endbearbeiten entscheiden darüber, wie sich das Teil anfühlt, aussieht und hält.
Gängige SLA-Harztypen und ihre Eigenschaften
Etwas als SLA-Teil zu bezeichnen, sagt wenig über sein Verhalten aus, da das Harz den Großteil der Aussage übernimmt. Harze sind so formuliert, dass sie verschiedene Kunststoffe imitieren, und jede Familie bringt Kompromisse mit sich. Die folgenden Karten fassen die Typen zusammen, die ein SLA-Harz-3D-Druckanbieter normalerweise anbietet. Die genaue Verfügbarkeit variiert. Überprüfen Sie daher die aktuellen Optionen, bevor Sie eine Planung für eine bestimmte Immobilie vornehmen.
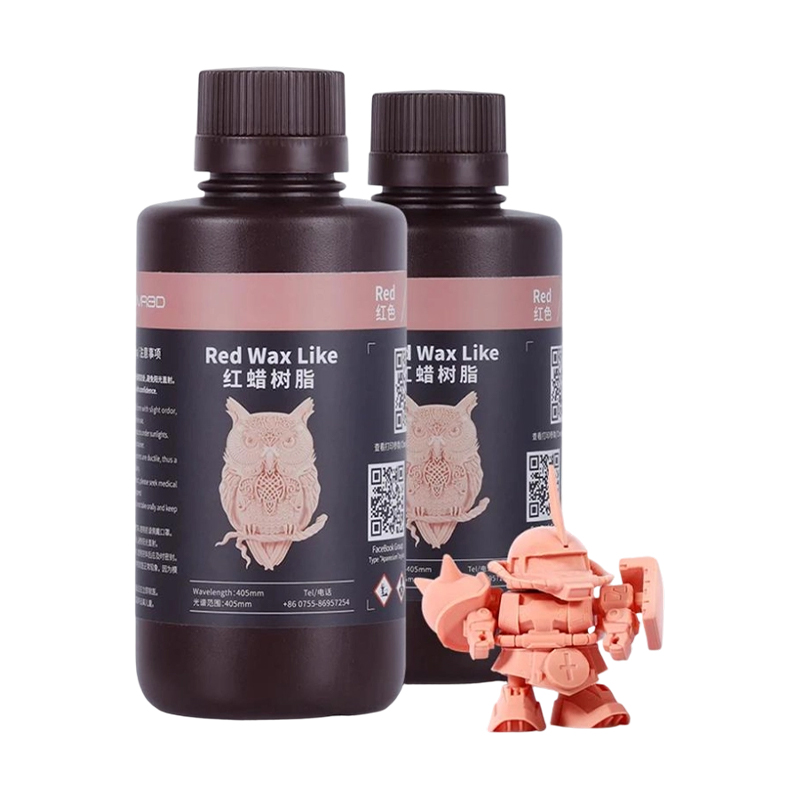
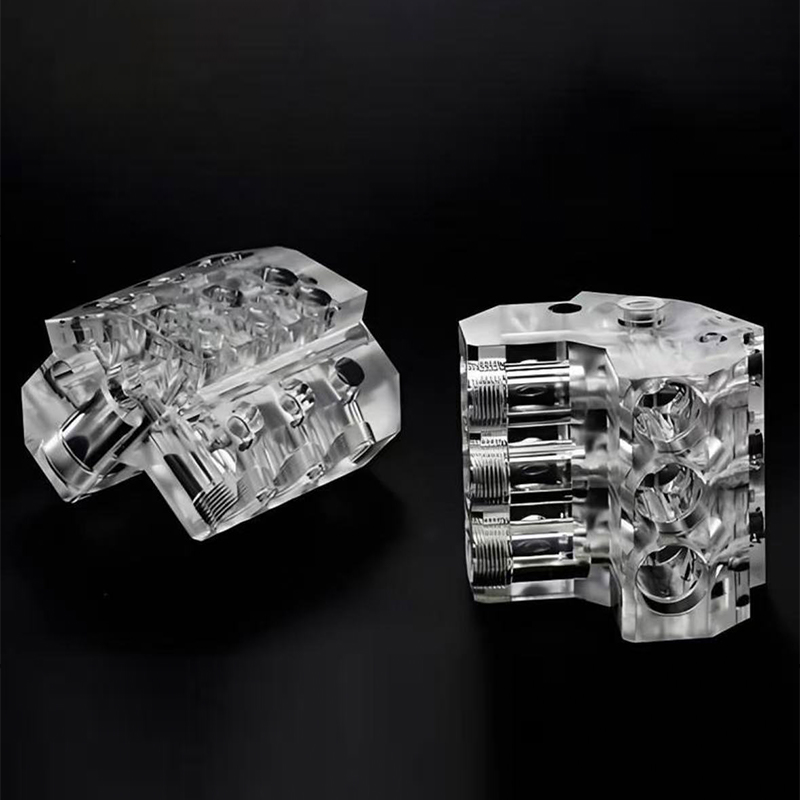
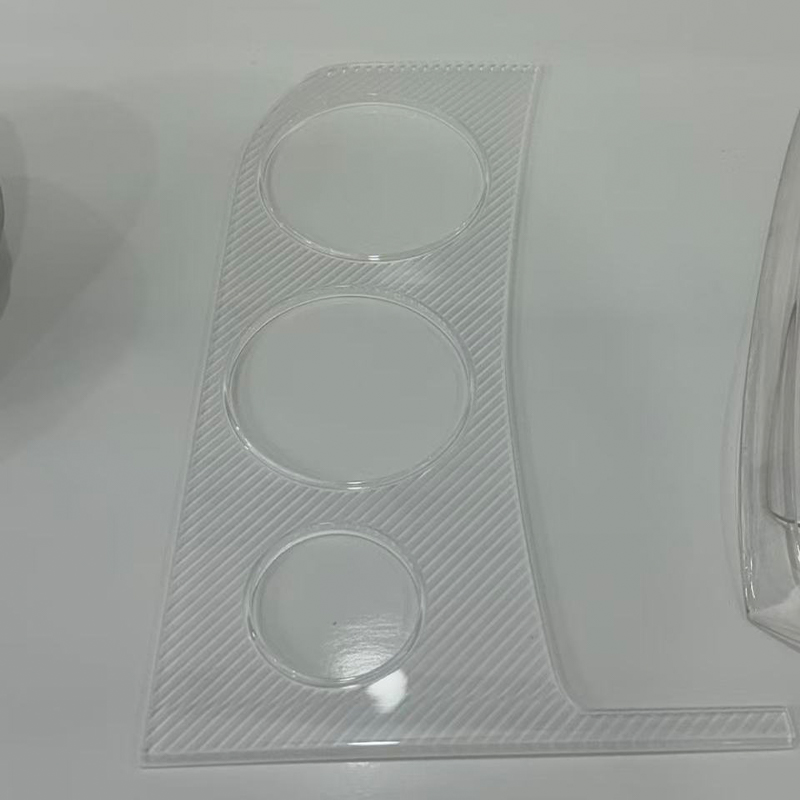
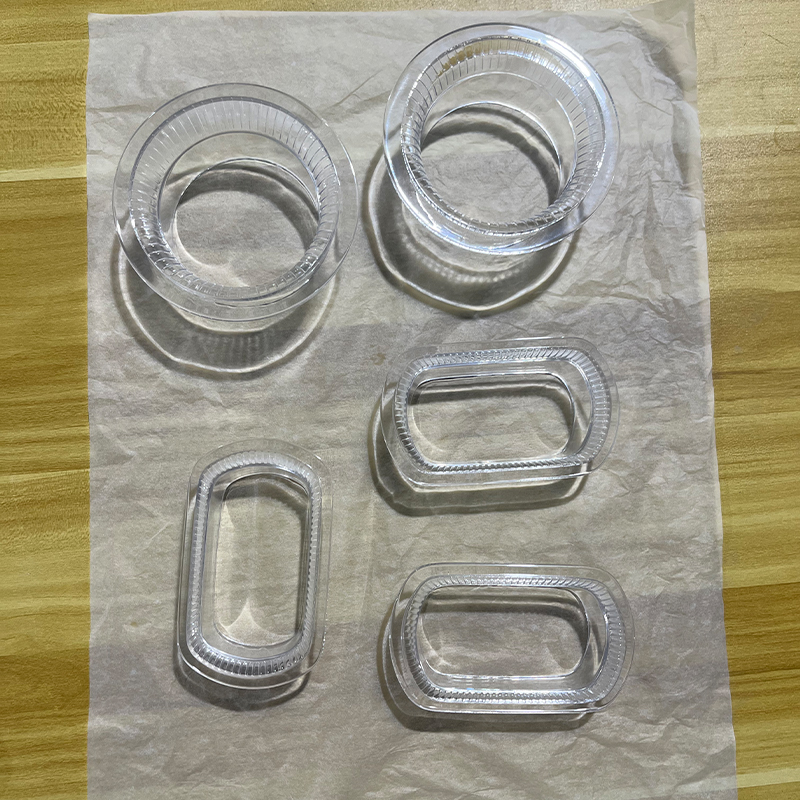
Standardharz Feine Details und eine glatte Oberfläche. Gut für visuelle Modelle, Ausstellungsstücke und Konzeptprüfungen, kann jedoch bei Stößen spröde werden. Zähes oder ABS-ähnliches Harz Besseres Schlagverhalten und ein festeres, haltbareres Gefühl. Geeignet für Schnappverbindungen, Gehäuse und Funktionsprototypen. Klares oder transparentes Harz Druckt mit durchscheinendem Aussehen und kann für mehr Klarheit poliert oder beschichtet werden. Wird für Linsen, Lichtleiter und Fluid-Path-Modelle verwendet. Hochtemperaturharz Behält die Steifheit bei erhöhter Temperatur. Wird für Teile in der Nähe von Wärmequellen oder für Werkzeuge und Vorrichtungen ausgewählt. Flexibels oder gummiartiges Harz Elastisch mit weichem Griff. Wird für Dichtungen, Griffe, Dichtungen und tragbare Prototypen verwendet. Gießbares Harz Lässt sich bei Feingussmodellen sauber ausbrennen. Wird für Meisterschmuck-Stile und kleine Metallteilmuster verwendet.
| Harzfamilie | Verhalten | Typische Verwendungen | Dinge, die es zu sehen gilt |
|---|---|---|---|
| Standard | Steif, glatt, detailliert | Anschauungsmodelle, Ausstellungsteile | Kann spröde sein, dünne Teile können brechen |
| Robust oder ABS-ähnlich | Fest, stoßfest | Gehäuse, Schnappverschlüsse, Clips | Etwas geringere Detailschärfe |
| Klar | Transluzent, polierbar | Linsen, Lichtleiter, Fenster | Kann mit der Zeit bei starkem Licht vergilben |
| Hohe Temperatur | Im warmen Zustand steif | Hitzebeanspruchte Teile, Vorrichtungen | Oft spröder als zähe Harze |
| Flexible | Elastisch, weicher Griff | Dichtungen, Griffe, Softkeys | Geringere Reißfestigkeit als Formgummi |
| Gießbar | Geringer Ascheausbrand | Gussmeister, kleine Muster | Vor dem Gießen vorsichtig handhaben |
Eine praktische Möglichkeit zur Auswahl besteht darin, zu fragen, was das Teil überleben muss. Soll es nur zum Anschauen verwendet werden, reicht handelsübliches Harz aus. Wenn es zusammengebaut und gehandhabt wird, ist ein härteres Harz normalerweise sicherer. Wenn es in der Nähe einer Lampe oder eines Motors steif bleiben muss, sollten Sie sich einen Hochtemperaturtyp ansehen. Und wenn es sich bei dem Teil um eine Vorlage für eine spätere Vervielfältigung handelt, erwähnen Sie dies, da der Lieferant die Oberfläche für den Guss und nicht für die Ausstellung vorbereitet.
Farbe ist eine weitere Wahl. Viele Harze drucken in Weiß, Grau, Schwarz oder durchscheinend und können anschließend bemalt oder eingefärbt werden. Käufer, die eine präzise Farbe oder einen genauen Glanzgrad benötigen, drucken in der Regel ein neutrales Harz und veredeln es, was mehr Kontrolle bietet, als wenn man sich nur auf die Harzfarbe verlässt.
Passen Sie das Harz an die Anforderungen des Teils an: Aussehen, Montage, Hitze, Klarheit oder Flexibilität.
Anwendungen und Auswahlpunkte für den SLA-Harz-3D-Druck
SLA kommt überall dort zum Einsatz, wo es auf kleine Details und glatte Oberflächen ankommt. Designteams nutzen es, um Form und Passform zu prüfen, Marketingteams nutzen es für Showmuster und Ingenieure nutzen es, um kleine Funktionsteile und Werkzeughilfen herzustellen. In den folgenden Spalten werden typische Verwendungszwecke und Fragen aufgeführt, die bei der Entscheidung, ob SLA der richtige Prozess ist, gestellt werden müssen.
Typische Anwendungsgebiete
| Zu überprüfende Auswahlpunkte
|
Ein schneller Entscheidungsweg
- Wenn Sie schnell eine Handvoll detaillierter Teile benötigen, ist SLA ein guter erster Kandidat.
- Wenn Sie widerstandsfähigere Teile aus echtem technischen Kunststoff benötigen, sollten Sie stattdessen Nylondruck oder -bearbeitung in Betracht ziehen.
- Wenn Sie 10 bis 30 identische Teile im Produktionslook benötigen, drucken Sie einen Master in SLA und verwenden Sie Vakuumguss.
- Wenn Sie Metallteile benötigen, wechseln Sie zum Metalldruck oder zur CNC-Bearbeitung.
In der folgenden Tabelle wird SLA anhand von vier Anforderungen bewertet, die Käufer am häufigsten erwähnen. Die Ergebnisse sind eine redaktionelle Darstellung allgemeiner Tendenzen und keine Testergebnisse.
Ein höherer Ring bedeutet, dass SLA diesem Bedarf im Allgemeinen gerecht wird. Ein unterer Ring weist auf einen Fall hin, in dem möglicherweise ein anderer Prozess untersucht werden sollte.
Die Ringe zeigen SLA am stärksten in Bezug auf Oberflächenglätte und feine Detaildetails, weshalb sie häufig für optische Modelle und kleine präzise Teile verwendet werden. Die Maßhaltigkeit bei kleinen Teilen ist genau gewährleistet, was durch den feinen Laserpunkt und die dünnen Schichten unterstützt wird. Die Schwerlastfestigkeit ist der unterste Ring, da sich selbst härtere Harze unter anhaltender Belastung anders verhalten als technische Thermoplaste. Dieses Muster erklärt, warum viele Projekte SLA mit anderen Routen kombinieren, es für Aussehen und Passform verwenden und für Belastungstests auf Nylondruck oder -bearbeitung umsteigen. Jiaheng bietet Harz-, Nylon- und Metalldruck sowie Bearbeitung an, sodass ein Team Routen auf einer Plattform vergleichen kann, anstatt sie einzeln zu beschaffen.
SLA zeichnet sich durch glatte Oberflächen und feine Details aus. Nutzen Sie daher ergänzend andere Verfahren, wenn Teile schwere Lasten tragen müssen.
Detaillierter Vergleich: SLA vs. FDM, SLS und CNC-Bearbeitung
Käufer vergleichen SLA selten mit nichts. Die eigentliche Frage ist normalerweise, ob SLA einen anderen Weg für den vor ihnen liegenden Job schlägt. In der folgenden Tabelle werden SLA drei gängige Alternativen gegenübergestellt, sodass die Unterschiede leicht zu erkennen sind.
| Faktor | SLA-Harzdruck | FDM-Druck | SLS-Nylondruck | CNC-Bearbeitung |
|---|---|---|---|---|
| Oberfläche finish | Glatte, feine Details | Sichtbare Schichtlinien | Leicht körnig matt | Bearbeitet, Werkzeugspuren |
| Feines Funktions | Sehr gut | Begrenzt durch die Düse | Gut | Begrenzt durch die Werkzeuggröße |
| Stärke | Abhängig vom Harz, oft spröde | Mäßig | Gut, tough nylon | Hohes, solides Material |
| Unterstützungsbedarf | Unterstützt mit Kontaktmarken | Stützen für Überhänge | Pulver unterstützt das Teil | Vorrichtungen halten das Teil |
| Typische Teile | Detaillierte kleine und mittlere Teile | Grobe Konzeptmodelle | Funktionelle, langlebige Teile | Präzisionsteile aus Metall und Kunststoff |
| Abschluss | Schleifen und Lackieren funktionieren gut | Mehr Schleifen erforderlich | Färben, Strahlen | Strahlen, Eloxieren, Lackieren |
SLA überzeugt dort, wo Optik und feine Details zählen, weshalb es oft die erste Wahl für Showmodelle und kleine Präzisionsteile ist. FDM eignet sich für grobe frühe Formen, zeigt jedoch Schichtlinien. SLS-Nylon ergibt langlebige, funktionale Teile ohne Stützspuren, die für Schnappverbindungen und Halterungen geeignet sind, die gehandhabt werden müssen. Die CNC-Bearbeitung verwendet Vollmaterial und bietet Festigkeit und Toleranz, mit denen der Druck im Allgemeinen nicht mithalten kann. Sie ist jedoch durch den Werkzeugzugang bei komplexen Innenformen eingeschränkt.
Wie die Routen zusammenarbeiten
- Beginnen Sie mit SLA zur Prüfung der Passform und des Erscheinungsbilds des Designs.
- Steigen Sie auf SLS-Nylon oder Bearbeitung um, wenn das Teil echte mechanische Tests erfordert.
- Verwenden Sie einen SLA-Master mit Silikonformung, wenn Sie 10 bis 30 Teile im Produktionslook benötigen.
- Anschließend lackieren oder beschichten, um dem endgültigen Erscheinungsbild des Produkts zu entsprechen.
Jiaheng beschreibt dies als einen One-Stop-Ansatz. Das Unternehmen arbeitet als OEM- und ODM-Hersteller mit einem hauseigenen Designteam und bietet 3D-Druck in Harz, Nylon und Metall sowie fortschrittliche Bearbeitung und Silikonformreplikation. Ein Projekt kann daher als SLA-Erscheinungsbildmodell beginnen, als bearbeiteter Funktionsprototyp weitergeführt und als kleine Charge von Gussteilen abgeschlossen werden, ohne dass bei jedem Schritt erneut ein Angebot erstellt und erläutert wird.
Bei SLA geht es um Oberfläche und Details, bei SLS und Bearbeitung um Stärke, und bei einem Stufenplan kommt oft mehr als einer zum Einsatz.
Designrichtlinien und Toleranzen für SLA-gedruckte Teile
SLA verzeiht vieles, aber ein paar Designgewohnheiten machen einen sichtbaren Unterschied. Die folgenden Richtlinien kommen in den meisten Herstellbarkeitsprüfungen vor und ihre Befolgung verringert die Wahrscheinlichkeit, dass der Bau fehlschlägt oder ein Teil nachbearbeitet werden muss.
Wandstärke und kleine Merkmale
Zu dünne Wände können sich verziehen, beim Reinigen brechen oder nicht drucken. Viele Anbieter geben ein praktisches Minimum von etwa 0,8 bis 1,0 mm für unterstützte Wände an, bei größeren Teilen sind dickere Wände erforderlich. Feiner Text und kleine Löcher sind möglich, aber sehr kleine Merkmale müssen möglicherweise zuerst vergrößert oder mit dem Lieferanten besprochen werden. Eine gleichmäßige Wandstärke trägt außerdem dazu bei, Spannungen und Verformungen zu reduzieren.
Hohlteile und Abflusslöcher
Hohle Modelle fangen flüssiges Harz im Inneren ein, was Druck verursachen, ungleichmäßig aushärten oder später auslaufen kann. Wenn ein hohles Design erforderlich ist, fügen Sie Abflusslöcher von einigen Millimetern hinzu, damit nicht ausgehärtetes Harz austreten kann, und teilen Sie dem Lieferanten die Löcher mit, damit sie nicht in der Nähe von kosmetischen Flächen platziert werden. Viele Käufer bevorzugen aus Gründen der Einfachheit feste Teile, obwohl dickere feste Teile möglicherweise langsamer gedruckt werden und stärker schrumpfen.
Orientierungs- und Stützmarkierungen
Stützstrukturen halten Überhänge an Ort und Stelle und hinterlassen kleine Spuren an der Stelle, an der sie entfernt werden. Der Ingenieur wählt die Ausrichtung, um diese Markierungen auf weniger sichtbaren Flächen zu verbergen und kritische Oberflächen zu schützen. Wenn ein bestimmtes Gesicht vollkommen glatt sein muss, geben Sie dies im Brief an. Der Lieferant kann das Teil dann so ausrichten, dass die Fläche keinen Kontakt mit den Stützen hat.
Toleranzen und Passungen
In den allgemeinen Leitlinien für SLA werden bei kleinen Teilen häufig Toleranzen im Bereich von etwa plus/minus 0,1 bis 0,2 mm angegeben, wobei bei größeren Teilen die Abweichung proportional ist. Außerdem schrumpfen die Teile während des Aushärtens weiterhin leicht, sodass Passmerkmale wie Stifte und Löcher Spiel aufweisen sollten. Wenn die Passung entscheidend ist, drucken viele Lieferanten ein Teststück oder bearbeiten das Merkmal anschließend. Das folgende Bereichsdiagramm zeigt Schichtdickenbereiche, die typischerweise für verschiedene Zwecke geeignet sind.
Dünnere Schichten sorgen für glattere Oberflächen und feinere Details, während dickere Schichten den Aufbau beschleunigen und für größere Teile oder Entwurfsteile geeignet sind. Die Bereiche sind allgemeine Richtwerte und können je nach Maschine und Harz variieren.
Die Reichweitentabelle zeigt, dass bei Modellen mit feinen Details und kleinen Teilen typischerweise die dünnsten Schichten verwendet werden, was zu glatteren gekrümmten Oberflächen und schärferen Kanten führt. Standardprototypen fallen in eine mittlere Kategorie, die ein Gleichgewicht zwischen Details und Bauzeit bietet. Bei größeren Gehäusen und Abdeckungen werden häufig dickere Schichten verwendet, da sich der zusätzliche Zeitaufwand für feine Schichten bei großen Aufbauten summiert. Schnelle Entwürfe sitzen am dicken Ende, wo Geschwindigkeit wichtiger ist als die Glätte der Oberfläche. Wenn Sie einen Hersteller von SLA-Harz-3D-Druckern um ein Angebot bitten, können Sie ihm durch Angabe des Zwecks des Teils die Schichtdicke entsprechend auswählen und vermeiden, dass beim Bau Zeit für Details aufgewendet wird, die niemand sieht.
| Feature | Praktische Anleitung | Grund |
|---|---|---|
| Wandstärke | Halten Sie etwa 0,8 bis 1,0 mm oder mehr ein | Reduziert Brüche und Verformungen |
| Hohlprofile | Fügen Sie Abflusslöcher von einigen Millimetern hinzu | Lässt unausgehärtetes Harz entweichen |
| Kritische Gesichter | Teilen Sie dem Lieferanten mit, welche Flächen glatt sein müssen | Ermöglicht Orientierung, um sie zu schützen |
| Paarungsmerkmale | Berücksichtigen Sie den Spielraum für Passungen | Ermöglicht Aushärtungsschrumpfung |
| Texte und Logos | Verwenden Sie fette, erhabene oder gravierte Formen | Hält kleine Details lesbar |
Ebenmäßige Wände, Abflusslöcher und eine klare Markierung auf den kosmetischen Flächen verhindern die meisten SLA-Designprobleme.
Nachbearbeitung und Oberflächenveredelung für SLA-Teile
Ein SLA-Rohteil ist bereits glatter als die meisten gedruckten Teile, aber es ist noch nicht fertig. Durch die Nachbearbeitung wird aus einem gedruckten Objekt etwas, das Sie zusammenbauen, fotografieren oder präsentieren können. Die meisten Anbieter schließen das Waschen und Aushärten standardmäßig ein und bieten optional eine zusätzliche Veredelung an.
Waschen und Aushärten
Nach dem Drucken werden die Teile in einem Lösungsmittelbad, üblicherweise Isopropylalkohol, gewaschen, um nicht ausgehärtetes Harz zu entfernen. Anschließend werden sie unter UV-Licht, teils unter sanfter Hitze, ausgehärtet. Zu geringes Waschen hinterlässt eine klebrige Oberfläche und zu geringes Aushärten kann dazu führen, dass das Teil schwächer wird. Übermäßiges Waschen mit Lösungsmittel kann bestimmte Harze erweichen, weshalb Lieferanten die Zeit sorgfältig kontrollieren.
Unterstützen Sie das Entfernen und Schleifen
Stützen werden abgeschnitten und die Kontaktstellen geschliffen oder glattgefeilt. Bei Ausstellungsteilen wird mit feineren Körnungen weitergeschliffen, bis die Oberfläche gleichmäßig ist. Dies ist auch der Schritt, der die schwachen Ebenenlinien auf flachen Kurven entfernt. Je raffinierter die gewünschte Endbearbeitung ist, desto mehr Handarbeit ist erforderlich.
Lackieren, Beschichten und Polieren
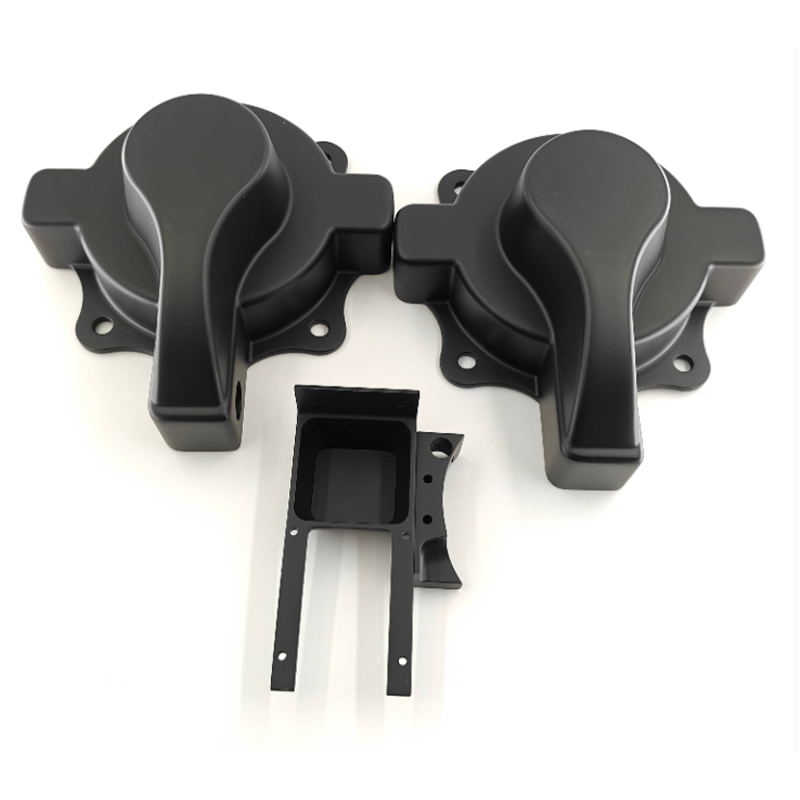
- Grundierung und Lackierung: Gibt einen kontrollierten Farb- und Glanzgrad und verbirgt verbleibende Flecken.
- Klarlack: Verbessert die Klarheit transparenter Teile und fügt eine Schutzschicht hinzu.
- Polieren: Verleiht klaren Teilen ein glasartiges Erscheinungsbild, wenn das Design dies zulässt.
- Texturieren und Markieren: fügt nach Bedarf Griffmuster, Logos oder Farbunterbrechungen hinzu.
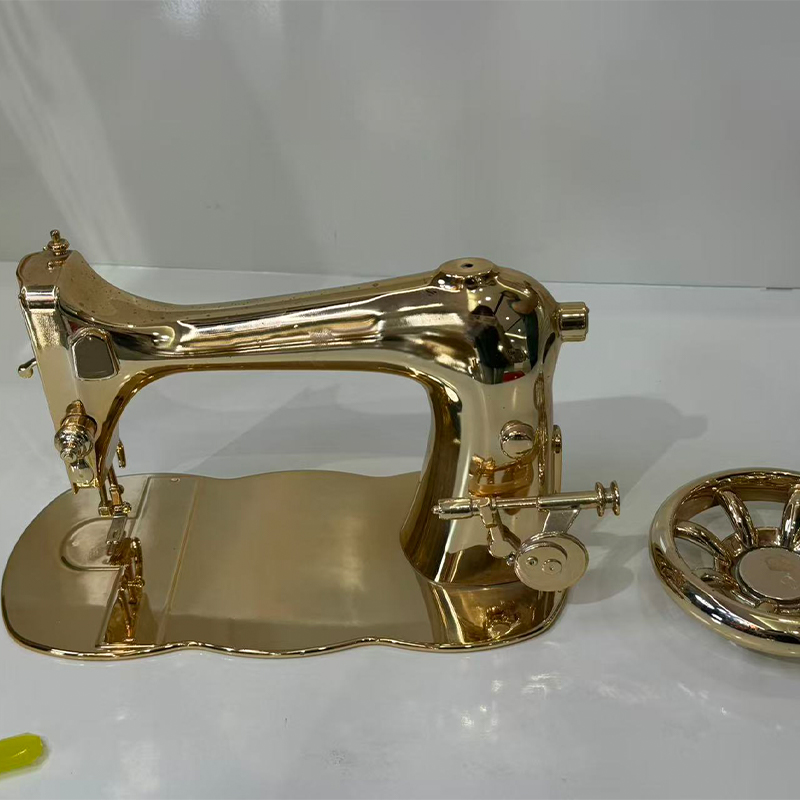
Da Jiaheng auch Lackierungen und andere Oberflächenbehandlungen durchführt, können SLA-Teile innerhalb desselben Projekts direkt vom Drucker zur Endbearbeitungsbank transportiert werden. Dies ist für die Farbabstimmung und für Teile mit mehreren Farben wichtig, da der Verarbeiter das Harz und die Vorbereitungshistorie kennt. Wenn für die Silikonformung ein Master verwendet werden soll, teilen Sie dies dem Lieferanten frühzeitig mit. Ein Gussmeister benötigt eine sehr glatte Oberfläche, da jeder Fehler in die Form kopiert wird.
Waschen, Aushärten und sorgfältiges Schleifen machen aus einem gedruckten SLA-Teil ein fertiges Teil.
Qualitätsprüfungen und häufige SLA-Druckprobleme
Gute Lieferanten prüfen die Qualität vor, während und nach dem Bau. Sie überprüfen die Datei auf dünne Wände und eingeschlossene Volumen, überwachen den Aufbau und prüfen dann das fertige Teil auf Abmessungen, Oberflächenmarkierungen und Aushärtungszustand. In der folgenden Tabelle sind die am häufigsten auftretenden Probleme und die Art und Weise, wie sie normalerweise verhindert werden, aufgeführt.
| Problem | Typische Ursache | Prävention |
|---|---|---|
| Verzerrung oder Verzerrung | Ungleichmäßige Wandstärke oder große ebene Flächen | Ebenmäßige Wände, gute Orientierung, Platzierung der Stützen |
| Stützmarken | Kontaktpunkte, an denen Stützen entfernt wurden | Richten Sie es aus, um Flecken zu verbergen, und schleifen Sie es nach dem Entfernen ab |
| Klebrige oder klebrige Oberfläche | Unzureichendes Waschen oder Aushärten | Richtige Wasch- und Aushärtezeiten |
| Spröder Bruch | Standardharz under impact or thin sections | Wählen Sie härteres Harz und verdicken Sie die Wände |
| Vergilbt mit der Zeit | UV- und Lichteinwirkung, insbesondere auf klaren Teilen | Verwenden Sie Beschichtungen und begrenzen Sie die Sonneneinstrahlung |
| Dimensionsdrift | Schrumpfung beim Aushärten | Lassen Sie Abstand und überprüfen Sie kritische Abmessungen |
| Eingeschlossenes Harz | Hohlprofile without drain holes | Abflusslöcher anbringen und gründlich reinigen |
Die Inspektion umfasst in der Regel die Abmessungen kritischer Merkmale, den visuellen Zustand, die Vollständigkeit der Aushärtung und den geforderten Oberflächengütegrad. Bei einer Charge wird der erste Teil geprüft, bevor der Rest freigegeben wird. Wenn Sie einen strengen Standard für das Erscheinungsbild haben, teilen Sie ein Referenzfoto oder Muster mit und vereinbaren Sie, welcher Grad an sichtbaren Stützmarkierungen oder Schichtlinien akzeptabel ist. Schriftliche Erwartungen verhindern Meinungsverschiedenheiten zuverlässiger als mündliche.
Auch die Verpackung ist wichtig. Frisch gedruckte und ausgehärtete Teile können durch Kontakt zerkratzt werden und dünne Teile können beim Transport abbrechen. Teile werden in der Regel einzeln verpackt und in einer Box gestützt, sodass kleine Details unversehrt ankommen.
Vereinbaren Sie vor Baubeginn schriftlich kritische Abmessungen und akzeptable Oberflächenmarkierungen.
Wartung und Pflege für SLA-Harzteile
Gedruckte Harzteile sind nicht wartungsfrei. Licht, Hitze, Feuchtigkeit und Chemikalien wirken sich im Laufe der Zeit auf sie aus, und ein wenig Pflege sorgt dafür, dass Prototypen für Überprüfungen, Tests und Lagerung in einem guten Zustand bleiben. Die nachstehende Anleitung behandelt auch einige Handhabungspunkte für alle, die direkt mit Harz arbeiten.
| Belichtung | Wirkung | Pflegehinweise |
|---|---|---|
| Direktes Sonnenlicht | Kann mit der Zeit zu Vergilbung und Sprödigkeit führen | Vor UV-Strahlen geschützt lagern, für Ausstellungsteile Beschichtungen verwenden |
| Hitze | Einige Harze erweichen nahe ihrer Hitzegrenze | Von heißen Oberflächen und geparkten Fahrzeugen fernhalten |
| Lösungsmittel und Reinigungsmittel | Kann einige Harze aufweichen oder trüben | Verwenden Sie milde Seife und Wasser, testen Sie zuerst starke Reinigungsmittel |
| Feuchtigkeit und Nässe | Bei einigen Harzen gibt es geringfügige Dimensionsänderungen | Trocken lagern, für längere Lagerung verschlossen aufbewahren |
| Auswirkungen und Stress | Dünne Teile können reißen | Gehen Sie vorsichtig vor und vermeiden Sie scharfe Belastungen bei dünnen Abschnitten |
Lagerungs- und Handhabungsgewohnheiten
- Lagern Sie die Teile an einem kühlen, trockenen Ort und vermeiden Sie längere Zeiträume bei hellem Licht.
- Verpacken Sie durchsichtige Teile separat, damit sie nicht zerkratzen.
- Halten Sie die lackierten Teile auseinander, damit die Oberflächen nicht kleben oder reiben.
- Vermeiden Sie es, dünne Teile fest einzuspannen, da das Harz bei punktueller Belastung reißen kann.
- Beschriften Sie Teile mit Revision und Harztyp, damit Nachbestellungen mit dem Original übereinstimmen.
Umgang mit Harz und Ausrüstung
Nicht ausgehärtetes flüssiges Harz kann die Haut reizen, daher tragen Lieferanten und Anwender Handschuhe und vermeiden direkten Kontakt. Waschlösungsmittel sollten in belüfteten Bereichen verwendet und von Wärmequellen ferngehalten werden. Auf der Maschinenseite sorgt eine gut geführte Anlage dafür, dass die Behälter sauber bleiben, das Harz gefiltert wird, um ausgehärtete Fragmente zu entfernen, der Laser und die Optik regelmäßig überprüft werden und das Harz lichtgeschützt gelagert wird. Diese Routinen tragen dazu bei, die Verarbeitungsqualität von einer Bestellung zur nächsten stabil zu halten, weshalb Stammkunden häufig konsistente Ergebnisse vom selben Lieferanten erhalten.
Halten Sie Harzteile von starkem Licht, Hitze und aggressiven Lösungsmitteln fern und gehen Sie vorsichtig mit dünnen Teilen um.
Zusammenarbeit mit einem Hersteller und Lieferanten von SLA-Harz-3D-Druck
Der Druck ist der am einfachsten zu spezifizierende Teil. Der reibungslose Ablauf eines Projekts hängt davon ab, wie der Lieferant alles drumherum abwickelt: Dateiprüfung, Harzberatung, Endbearbeitung und Kommunikation. Anhand dieser Fragen können Sie beurteilen, ob ein SLA-3D-Druckanbieter darauf vorbereitet ist.
- Welche Harzfamilien bieten Sie an und können Sie das Verhalten der einzelnen Harzfamilien beschreiben?
- Überprüfen Sie die Dateien vor dem Drucken auf Wandstärke, Abflusslöcher und Ausrichtung?
- Was sind typische Toleranzen für meine Teilegröße und wie überprüfen Sie diese?
- Welche Veredelungsschritte stehen im Haus zur Verfügung, wie Schleifen, Lackieren und Polieren?
- Können Sie kleine Chargen unterstützen, indem Sie SLA-Master mit der Silikonformreplikation kombinieren?
- Wie verpacken Sie dünnwandige Teile für den Versand?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. geht diese Fragen als in China ansässiger OEM- und ODM-Hersteller an. Sein Designteam setzt Kundenideen in praktische, attraktive Produktdesigns um und seine Fähigkeiten umfassen Harz-, Nylon- und Metall-3D-Druck, fortschrittliche Bearbeitung, Silikonformreplikation und Oberflächenbehandlungen wie Lackieren. Kunden können den Weg vom Design bis zum Produkt auf einer einzigen Plattform absolvieren, was Koordinationszeit spart und die Verantwortung an einem Ort behält.
So bereiten Sie eine sinnvolle Anfrage vor
- Ein 3D-Modell in einem gängigen Neutralformat sowie eine Zeichnung, die kritische Maße markiert.
- Der beabsichtigte Verwendungszweck des Teils und die Umgebung, der es ausgesetzt sein wird.
- Die Harzfamilie, an die Sie denken, oder eine Beschreibung der Eigenschaften, die Sie benötigen.
- Endstufe: roh bedruckt, geschliffen, grundiert oder vollständig lackiert, mit beliebiger Farbreferenz.
- Menge, Ziellieferfenster und eventuelle Verpackungsanforderungen.
Mit diesen Informationen kann der Lieferant in der ersten Antwort ein Harz, eine Ausrichtung, eine Schichtdicke und einen Veredelungsplan vorschlagen. Außerdem erhalten Sie eine übersichtliche Aufzeichnung, auf die Sie zurückgreifen können, wenn eine Nachbestellung oder Überarbeitung erforderlich ist. Bei langfristigen Programmen wird durch die Zusammenarbeit mit demselben Hersteller von SLA-Harz-3D-Druckern ein gemeinsamer Verlauf von Dateien, Einstellungen und Endbearbeitungsnotizen erstellt, wodurch spätere Chargen konsistenter werden.
Teilen Sie Ihrem Lieferanten mit, wie das Teil verwendet werden soll, und er kann Harz, Ausrichtung und Finish intelligenter auswählen.
Entdecken Sie den Jiaheng SLA Resin 3D-Druckservice
Wenn Ihr Design glatte Oberflächen, feine Details und eine schnelle Umsetzung erfordert, können Sie die verfügbaren Harze, Prozesse und Projektschritte auf der entsprechenden Seite überprüfen SLA-Harz-3D-Druckservice aus Jiaheng. Das Team unterstützt OEM- und ODM-Projekte und kann Druck mit Endbearbeitung, Bearbeitung und Silikonformreplikation auf einer Plattform koordinieren.
Senden Sie Ihre 3D-Datei, den Verwendungszweck und die Endanforderungen, um ein Gespräch mit dem Jiaheng-Team zu beginnen.
Häufig gestellte Fragen zum SLA-Harz-3D-Druckservice
Was ist ein SLA-Harz-3D-Druckservice?Dabei handelt es sich um eine Fertigungsdienstleistung, bei der ein UV-Laser flüssiges Photopolymerharz Schicht für Schicht aushärtet, um aus einem digitalen Modell ein Teil zu bauen. Der Service umfasst in der Regel die Überprüfung der Dateien, das Drucken, Waschen, Aushärten, Entfernen der Stützstrukturen und optional die Endbearbeitung. Es wird für glatte Oberflächen, feine Details und gute Genauigkeit bei kleinen und mittleren Teilen geschätzt. |
Wofür ist SLA im Vergleich zu anderen 3D-Druckverfahren gut?SLA ist eine gute Wahl für Aussehensmodelle, transparente Teile, kleine Präzisionskomponenten und Gussmodelle. Andere Methoden wie SLS-Nylondruck oder -bearbeitung können bevorzugt sein, wenn ein Teil schwerere Lasten tragen oder einer härteren Beanspruchung standhalten muss. Viele Projekte verwenden zunächst SLA und wechseln dann für Funktionstests zu einem anderen Weg. |
Wie genau sind SLA-gedruckte Teile?In allgemeinen Richtlinien werden bei kleinen Teilen häufig etwa plus oder minus 0,1 bis 0,2 mm angegeben, wobei bei größeren Teilen die Abweichung proportional ist. Die Genauigkeit hängt vom Harz, der Geometrie, der Ausrichtung und der Aushärtung ab. Bei kritischen Passungen drucken Lieferanten oft ein Teststück oder bearbeiten das Merkmal nach dem Drucken. |
Welche Harze stehen für den SLA-Druck zur Verfügung?Zu den gängigen Familien gehören Standardharz, zähes oder ABS-ähnliches Harz, klares Harz, Hochtemperaturharz, flexibles Harz und gießbares Harz. Jedes gleicht Detail, Stärke, Klarheit und Wärmeverhalten unterschiedlich aus. Ihr Lieferant kann ein Harz empfehlen, sobald er weiß, wie das Teil verwendet werden soll. |
Können SLA-gedruckte Teile lackiert oder poliert werden?Ja. Teile werden üblicherweise geschliffen, grundiert und lackiert, und klare Teile können poliert und beschichtet werden, um die Transparenz zu verbessern. Da SLA-Oberflächen bereits glatt sind, bieten sie eine gute Grundlage für hochwertige Oberflächen. Teilen Sie dem Lieferanten vor dem Bau Ihre Farb- und Glanzziele mit, damit die Oberfläche entsprechend vorbereitet wird. |
Sind SLA-Harzteile stark genug für Funktionstests?Es kommt auf das Harz und den Test an. Härtere Harze sind für Schnappverbindungen und leichte Montage geeignet, während Standardharz bei Stößen reißen kann. Bei starker Belastung, Dauerbeanspruchung oder großer Hitze sind meist andere Verfahren oder Materialien besser geeignet. Beschreiben Sie den Test Ihrem Lieferanten, damit er Sie beraten kann. |
Kann ich eine kleine Charge von einem SLA-Master erhalten?Ja. Ein üblicher Weg besteht darin, einen Master in SLA zu drucken, ihn sorgfältig zu bearbeiten, eine Silikonform anzufertigen und Kopien aus Polyurethan zu gießen, typischerweise etwa 10 bis 30 Stück pro Form. Dies ergibt ein produktionsähnliches Aussehen ohne harte Werkzeuge. Jiaheng bietet sowohl SLA-Druck als auch Silikonformreplikation auf einer Plattform an. |
Was sollte ich bei der Anforderung eines SLA-Angebots angeben?Fügen Sie das 3D-Modell, eine Zeichnung mit den kritischen Abmessungen, der Menge, dem bevorzugten Harz oder den erforderlichen Eigenschaften, dem Endniveau und Ihrem Lieferfenster hinzu. Eine kurze Anmerkung dazu, wie das Teil verwendet wird und in welcher Umgebung es eingesetzt wird, ist sehr hilfreich. Vollständige Informationen verkürzen die erste Antwort und reduzieren spätere Änderungen. |
Ein klarer Verwendungszweck, ein geeignetes Harz und ein definierter Endgrad sind die drei Inputs, die ein SLA-Projekt am meisten verbessern.
Kontaktinformationen
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HINZUFÜGEN
-

Gebäude 7, Nr. 188, Abschnitt Hongni der Zha Wang Road, Unterbezirk Danghu, Stadt Pinghu, Stadt Jiaxing, Provinz Zhejiang, China
Urheberrecht© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Hersteller integrierter OEM/ODM-Smart-Manufacturing-Plattformen
