- 3D-Druckdienste

- CNC-Bearbeitungsdienstleistungen

- Vakuumgussdienste

- Oberflächenveredelungsdienste

Polyetheretherketon-3D-Druck: Prozesskontrolle, Kosten und Leitfaden für Lieferanten
Ein BLICK-Teil kann makellos aussehen, wenn es den Drucker verlässt, im Betrieb aber dennoch eine schlechte Leistung erbringen, wenn das Polymer nie den richtigen teilkristallinen Zustand erreicht. Beim Polyetheretherketon-3D-Druck geht es weniger um das Laden eines Hochtemperaturfilaments als vielmehr um die Kontrolle der Wärme durch Trocknen, Extrudieren, Kühlen, Glühen und Inspektion. Das Verfahren eignet sich für anspruchsvolle Teile, jedoch nur, wenn der Lieferant Temperatur und Kristallinität als messbare Prozessergebnisse und nicht als Druckereinstellungen betrachtet.
Diese Unterscheidung ist in der Angebotsphase wichtig. BLICK ist ein teurer technischer Thermoplast und die Extrusion von Hochtemperaturmaterialien verläuft langsam. Ein Käufer, der nur den Preis pro Kubikzentimeter vergleicht, wird die größeren Kostentreiber übersehen: Heizkammerzeit, Stützstrategie, Glühen, Bearbeitungszugabe, Inspektion und Ausschussrisiko. Ein Käufer, der nur das Datenblatt vergleicht, wird die Prozesslücke zwischen einem Testcoupon und einer echten Halterung, Dichtung, einem Isolator oder einem Verschleißteil übersehen.
Die praktische Antwort besteht darin, mit der Funktion des Teils zu beginnen, nicht mit dem Namen des Polymers. Wenn für das Teil eine umfassende chemische Beständigkeit, eine hohe Dauerhitzebeständigkeit, Verschleißfestigkeit und Steifigkeit bei erhöhter Temperatur erforderlich sind, ist PEEK eine ernsthafte Prüfung wert. Wenn das Teil hauptsächlich Hitzebeständigkeit und Steifigkeit in einer trockenen Umgebung benötigt, kann eine Hochtemperatur-Kohlenstofffaserverbindung, ein Metallzusatzverfahren oder ein maschinell bearbeitetes Design ein vorhersehbareres Programm liefern. Im Rest dieses Leitfadens wird erklärt, wo der Polyetheretherketon-3D-Druck seine Kosten verursacht und wo er zu einem teuren Missverhältnis wird.
Polyetheretherketon-3D-Druck: Was der Prozess wirklich erfordert
PEEK ist ein teilkristalliner Thermoplast mit hohem Schmelzpunkt und starkem Eigenschaftsprofil. Beim Materialextrusionsdruck wird das Polymer deutlich über seinen Schmelzpunkt erhitzt, Schicht für Schicht aufgetragen und dann unter kontrollierten Bedingungen abgekühlt. Das genaue Profil hängt von der Harzsorte, der Düsengeometrie, der Teilegeometrie und dem Drucker ab, aber die allgemeine Richtung ist klar: PEEK benötigt eine heiße Düse, eine heiße Baukammer und eine disziplinierte Kühlstrategie. Eine Maschine, die die Düsentemperatur erreichen kann, aber die Kammerwärme nicht halten kann, wird Schwierigkeiten haben, konsistente Teile zu produzieren.
Aus diesem Grund gehört der Polyetheretherketon-3D-Druck zu einer anderen Kategorie als der Druck von PLA, PETG oder sogar Standard-Nylon. Das Filament muss möglicherweise vor der Verwendung getrocknet werden, die Bauoberfläche muss hohen Temperaturen standhalten und die Kammeratmosphäre sollte während des gesamten Bauvorgangs stabil sein. Zugluft, offene Türen und kurze Vorheizzyklen können zu thermischen Gradienten führen, die sich später als Verzug, schlechte Schichtbindung oder inkonsistente Kristallinität bemerkbar machen. Diese Mängel sind auf der Außenseite des Teils möglicherweise nicht sichtbar.
Ein häufiger Fehler besteht darin, sich nur auf die Düsentemperatur zu konzentrieren. Die Düse schmilzt das Polymer, aber die Kammer und das Kühlprofil beeinflussen, wie das Polymer erstarrt. Langsames, kontrolliertes Abkühlen unterstützt im Allgemeinen die Kristallinität. Durch schnelles Abkühlen kann das Material in einem amorpheren Zustand zurückbleiben, was die chemische Beständigkeit und Dimensionsstabilität beeinträchtigen kann. Einige Anbieter drucken PEEK bei einer niedrigeren Kammertemperatur und verlassen sich auf ein Tempern nach dem Druck, um Kristallinität aufzubauen. Das kann funktionieren, aber es verlagert das Risiko auf den Glühschritt und erfordert einen verifizierten Zyklus für die Teilegeometrie.
Es gibt auch eine Dimension der Hardwarekosten. Hochtemperaturdrucker verwenden robustere Heizungen, Isolierungen, Motoren und Thermosteuerungen als Standardmaschinen. Diese Kosten werden durch Maschinenzeit gedeckt, nicht allein durch Material. Für einen Käufer ist die Implikation einfach: Fragen Sie nach dem tatsächlichen Prozessfenster, nicht nur nach dem Materialnamen. Fragen Sie, wie der Lieferant die Gleichmäßigkeit der Kammer überprüft, wie er mit der Wärmeausdehnung während eines langen Bauvorgangs umgeht und wie er den Glühzyklus aufzeichnet.
Warum die Kristallinität darüber entscheidet, ob ein PEEK-Teil funktioniert
PEEK kann in amorpher und teilkristalliner Form vorliegen. In einem gedruckten Teil ist das Verhältnis zwischen ihnen keine Laborkuriosität. Sie beeinflusst die Steifigkeit, die Dimensionsstabilität, die chemische Beständigkeit und das Verhalten des Teils unter anhaltender Belastung. Für anspruchsvolle Anwendungen wird im Allgemeinen eine teilkristalline Struktur bevorzugt, da die geordneten Bereiche zur Festigkeit und Widerstandsfähigkeit beitragen. Ein amorphes oder teilweise kristallines Teil ist möglicherweise einfacher herzustellen, kann jedoch unter den genauen Bedingungen, unter denen PEEK gewählt wird, nicht ausreichen.
Die Abkühlgeschwindigkeit ist der Haupthebel. Wenn das abgeschiedene Polymer in einer heißen Kammer langsam abkühlt, haben die Polymerketten Zeit, sich zu organisieren. Bei schneller Abkühlung erstarrt die Struktur in einem weniger geordneten Zustand. Auch die Teilegeometrie ist wichtig. Dünne Wände, scharfe Ecken und große flache Flächen verlieren unterschiedlich schnell Wärme, sodass ein einzelner Druck Zonen mit unterschiedlichen thermischen Vorgeschichten enthalten kann. Dies ist einer der Gründe, warum PEEK-Teile oft großzügige Radien, allmähliche Dickenübergänge und eine gut geplante Bauausrichtung erfordern.
Das Glühen ist der zweite Hebel. Ein Wärmezyklus nach dem Druck kann die Kristallinität erhöhen und Restspannungen abbauen, kann aber auch zu Verformungen führen, wenn das Teil zu schnell erhitzt oder abgekühlt wird oder wenn es nicht richtig gestützt wird. Der richtige Zyklus hängt von der Abschnittsdicke, der Geometrie und den Validierungsdaten des Lieferanten ab. Ein aus einem Materialdatenblatt kopiertes generisches Rezept ist kein Prozesskontrollplan. Gute Lieferanten verknüpfen den Glühzyklus mit dem Teil, zeichnen die tatsächliche Rampe und das Einweichen auf und prüfen kritische Abmessungen nach dem Zyklus.
Für Käufer sollte Kristallinität im Qualitätsgespräch auftauchen. Erkundigen Sie sich, ob der Lieferant es misst, wie oft und an welcher Probe. Die dynamische Differenzkalorimetrie kann einen Hinweis auf die Kristallinität liefern, während Dichteprüfungen und mechanische Coupons die gleiche Schlussfolgerung aus einem anderen Blickwinkel stützen können. Nicht für jede Aufgabe ist ein vollständiger Laborbericht erforderlich, aber ein PEEK-Teil für chemische Anwendungen, hohe Temperaturen oder eine sicherheitsrelevante Funktion sollte sich nicht allein auf eine visuelle Inspektion verlassen.
Der PEEK-3D-Druckprozess: Trocknen, Extrudieren, Kühlen und Tempern
Ein robuster Polyetheretherketon-3D-Druck-Workflow besteht aus einer Kette von Kontrollen. Jeder Schritt schützt den nächsten. Die genauen Parameter liegen beim Materiallieferanten und der Druckerplattform, aber die Reihenfolge ist konsistent genug, um sie als Einkaufscheckliste zu verwenden.
- Bestätigen Sie die Harzsorte und -charge. PEEK ist kein Einzelprodukt. Die Sorten unterscheiden sich in Viskosität, Füllstoffgehalt, Farbe und vorgesehener Verarbeitung. Zeichnen Sie die Charge auf und sorgen Sie dafür, dass sie bis zum Build zurückverfolgbar ist.
- Trocknen und schützen Sie das Filament. Feuchtigkeit und Verunreinigungen können zu Hohlräumen, Oberflächendefekten und inkonsistenter Extrusion führen. Befolgen Sie den Trocknungsplan des Harzlieferanten und halten Sie das Material während des Baus in trockenem Zustand.
- Heizen Sie die Kammer vor und stabilisieren Sie die Maschine. Eine heiße Düse reicht nicht aus. Die Kammer, die Bauplatte und die umgebende Hardware benötigen Zeit, um vor der ersten Schicht einen stabilen Zustand zu erreichen.
- Drucken Sie mit einem validierten Profil. Düsentemperatur, Schichthöhe, Extrusionsbreite, Kühlung und Geschwindigkeit sollten aus einem qualifizierten Profil für das Material und die Geometrie stammen und nicht aus Versuch und Irrtum seitens des Käufers.
- Kontrollieren Sie die Kühlung und das Risiko von Bauunterbrechungen. Lange Builds erfordern stabile Leistung, Wärmekontrolle und einen Plan für Pausen. Ein kalter Luftzug oder eine ungeplante Pause können eine Schwachstelle bilden, die später nur schwer zu erkennen ist.
- Glühen und prüfen. Der Post-Print-Zyklus sollte dokumentiert werden. Kritische Abmessungen, Masse, Oberflächenzustand und etwaige Testproben sollten anhand des vereinbarten Plans überprüft werden.
Zwei Prozessoptionen verdienen eine frühzeitige Diskussion. Die erste ist die Build-Ausrichtung. PEEK-Teile sind häufig anisotrop, da die Bindung zwischen den Schichten nicht mit der Festigkeit innerhalb einer Schicht identisch ist. Wenn die höchste Last quer zur Schichtrichtung verläuft, ist möglicherweise eine andere Ausrichtung, ein dickerer Abschnitt oder ein zweiter Arbeitsgang erforderlich. Die zweite ist die Bearbeitungszugabe. Viele PEEK-Teile werden endkonturnah gedruckt und dann an kritischen Schnittstellen bearbeitet, da das Drucken allein möglicherweise nicht alle Toleranzen wirtschaftlich einhält.
Das Entfernen von Stützen ist ein weiteres praktisches Risiko. PEEK ist zäh und es kann schwierig sein, Stützstrukturen zu entfernen, ohne die Oberfläche zu hinterlassen. Das Trägermaterial, die Schnittstellenschicht und die Entfernungsmethode sollten vor dem Bau vereinbart werden. Bei versiegelten oder chemisch exponierten Teilen sollte der Käufer auch fragen, ob die Halterungen offene Wege oder Oberflächenschäden hinterlassen, die die Leistung beeinträchtigen könnten.
PEEK vs. PPS-CF vs. PAHT-CF: Ein praktischer Materialvergleich
Die meisten PEEK-Projekte fragen nicht wirklich nach PEEK als Namen. Sie fordern eine Kombination aus Hitze-, Chemikalienbeständigkeit, Steifigkeit, Verschleißverhalten und Dimensionsstabilität. Das eröffnet den Vergleich zu anderen Hochleistungsstrecken. Bei der folgenden Tabelle handelt es sich um eine Planungshilfe und nicht um ein Materialdatenblatt. Es vergleicht die relative Prozessbelastung von drei Routen, die Käufer oft gemeinsam prüfen.
Die Ergebnisse spiegeln wider, wie viel Wärmekontrolle, Trocknungsdisziplin und Nachbearbeitungsaufmerksamkeit jeder Prozess in einer kundenspezifischen Fertigungsumgebung erfordert. Sie sollten als Rahmen für ein Gespräch mit dem Lieferanten dienen und nicht als Ersatz für Anwendungstests.
Relativer Prozessbedarf für Hochtemperatur-Polymerrouten
Indikative Planungswerte, keine gemessenen Materialeigenschaften
Eine höhere Punktzahl bedeutet einen höheren Bedarf an Wärme- und Prozesskontrolle bei einem typischen kundenspezifischen Aufbau. Geometrie, Druckerplattform und Validierungsanforderungen können das Bild verändern.
Das Diagramm ist nützlich, da es die Materialkapazität vom Fertigungsaufwand trennt. PEEK liegt an der Spitze der Belastungsskala und sollte daher den Teilen vorbehalten bleiben, bei denen die Kombination seiner Eigenschaften echte Arbeit leistet. PPS-CF ist oft eine praktikablere Methode für chemisch ausgesetzte Halterungen, Vorrichtungen und Komponenten, die ohne die vollständige PEEK-Prozesskette eine hohe Hitze und Steifigkeit erfordern. PAHT-CF ist einfacher zu verarbeiten und eignet sich für Strukturgehäuse, Vorrichtungen und leichte Halterungen, bei denen die Dauertemperatur niedriger ist.
Für Teams, die Prototypen und Kleinserienproduktion vergleichen, sollte die Entscheidung die Endbearbeitungs- und Toleranzstrategie umfassen. Ein PPS-CF- oder PAHT-CF-Teil kann zwar schneller gedruckt und einfacher bearbeitet werden, erfordert aber dennoch die richtige Wandstärke, Faserausrichtung und den richtigen Prüfplan. PEEK kann seine Kosten bei Dichtungen, Buchsen, chemischen Vorrichtungen oder Hochwärme-Isolatoren rechtfertigen, bei denen ein Ausfall teuer ist. Der falsche Vergleich ist allein der Preis pro Teil; Der richtige Vergleich sind die Gesamtkosten eines validierten Teils.
| Rücksichtnahme | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Hitzebeständigkeit | Sehr hoch | Hoch | Mäßig bis hoch |
| Chemische Beständigkeit | Sehr hoch | Hoch | Mäßig |
| Prozessschwierigkeit | Sehr hoch | Hoch | Mäßig |
| Glühende Aufmerksamkeit | Normalerweise erforderlich | Oft empfohlen | Oft empfohlen |
| Typische Passform | Dichtungen, Buchsen, chemische Vorrichtungen, Hochwärmeisolatoren | Chemisch exponierte Halterungen, Pumpenteile, Vorrichtungen | Gehäuse, Vorrichtungen, leichte Strukturteile |
| Relative Materialkosten | Hochest | Mittel bis hoch | Mitte |
Für chemisch exponierte Brackets und Vorrichtungen, bei denen PEEK zu hoch spezifiziert ist, ist die PPS-CF-Route eine praktische Hochtemperatur-Alternative. Es bietet ein nützliches Gleichgewicht zwischen Steifigkeit, Hitzebeständigkeit und Prozessreife für kundenspezifische Teile, die nicht den gesamten PEEK-Eigenschaftsbereich benötigen.
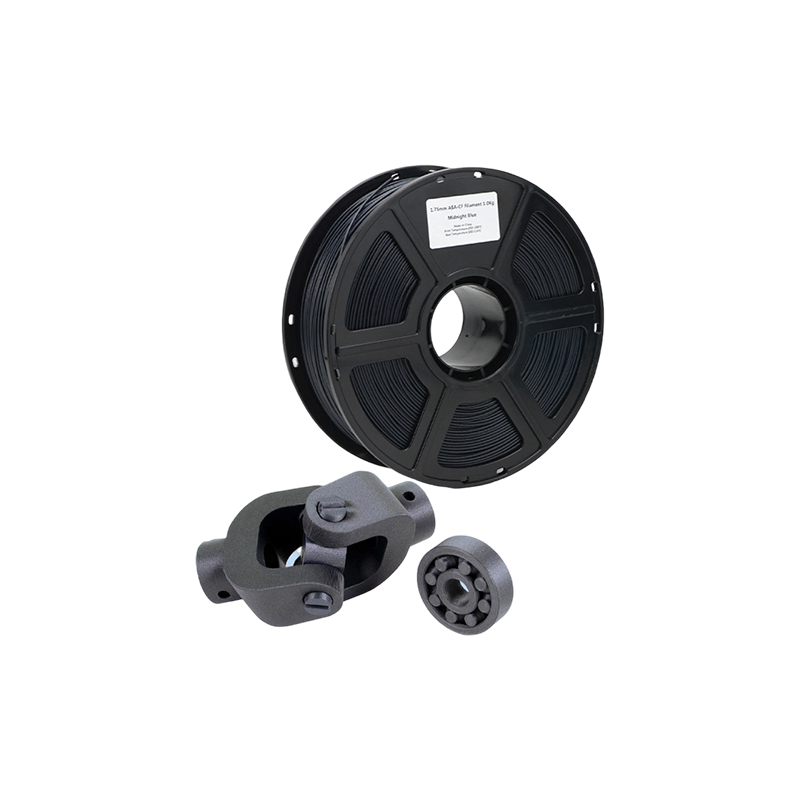 PPS CF Carbonfaser-3D-Druck für Funktionsteile Eine Hochtemperatur-FDM-Materialoption für chemisch ausgesetzte Brackets und Vorrichtungen, die Steifigkeit, Hitzebeständigkeit und Prozessreife ohne Überspezifikation auf PEEK-Niveau erfordern. Produkt anzeigen →
Die endgültige Entscheidung sollte anhand der vorliegenden Zeichnung, der Serviceumgebung und des Validierungsplans getroffen werden. Ein leichter zu druckendes Material kann dennoch versagen, wenn beim Design die Schichtrichtung oder die chemische Einwirkung ignoriert wird. Ein schwieriger zu bedruckendes Material kann dennoch die risikoärmere Wahl sein, wenn die Anwendung seine Eigenschaften wirklich benötigt. Deshalb ist eine Materialvergleichstabelle ein Ausgangspunkt und keine Bestellung.
Designregeln, die verhindern, dass PEEK-Teile in den Abfalleimer gelangen
PEEK ist robust, verzeiht jedoch keine schlechte Druckgeometrie. Große flache Bereiche, abrupte Dickenänderungen und scharfe Innenecken konzentrieren die thermische Belastung. Das Teil überlebt möglicherweise den Druck und bewegt sich dann während des Glühens oder der maschinellen Bearbeitung. Designen Sie von Anfang an auf thermische Stabilität und der Prozess wird vorhersehbarer.
Verwenden Sie an Innenecken großzügige Radien. Übergang zwischen dicken und dünnen Abschnitten allmählich. Vermeiden Sie lange, nicht unterstützte Spannweiten, bei denen die ersten Schichten ihre eigene Wärme tragen müssen. Wenn eine ebene Fläche von entscheidender Bedeutung ist, sollten Sie eine Bearbeitungszugabe in Betracht ziehen, anstatt die endgültige Oberfläche zu drucken. Rippen können die Steifigkeit verbessern, sie erzeugen aber auch Unterschiede in der thermischen Masse; Ein Rippenlayout, das beim Spritzgießen funktioniert, ist möglicherweise nicht das beste Layout für die Materialextrusion.
Denken Sie über die Ebenenrichtung nach, bevor Sie die Zeichnung fertigstellen. Wenn ein PEEK-Teil einer Zugbelastung über mehrere Schichten hinweg ausgesetzt ist, erfordert das Design möglicherweise eine größere Abschnittsdicke oder eine andere Bauausrichtung. Wenn das Teil nach dem Drucken bearbeitet wird, lassen Sie genügend Material für die Endbearbeitung übrig und definieren Sie die Bezugspunkte, die das Glühen überdauern. Eine schöne bedruckte Oberfläche nützt nichts, wenn sich die kritische Bohrung nach der Wärmebehandlung verschiebt.
Toleranzen verdienen ein gesondertes Gespräch. Beim Drucken kann für viele Merkmale ein praktisches Toleranzband eingehalten werden, aber das thermische Ausdehnungs- und Schrumpfverhalten von PEEK erschwert enge Toleranzen bei langen Abmessungen. Wenn eine Zeichnung Lagerpassungen, Dichtungsnuten oder die Ebenheit einer großen Fläche erfordert, planen Sie eine präzise CNC-Bearbeitung ein. Dies ist oft die wirtschaftlichste Möglichkeit, die Materialeigenschaften von PEEK mit der Dimensionskontrolle der Bearbeitung zu kombinieren.
Wenn PEEK-Drucke enge Toleranzen erfordern, ist Präzisions-CNC-Fräsen oft der letzte Schritt, der das Design praktisch macht. Es kann Bezüge festlegen, kritische Schnittstellen bereinigen und das Teil in den vereinbarten Prüfplan integrieren, ohne dass der Drucker gezwungen ist, alle Toleranzen in einem Arbeitsgang einzuhalten.
 Präzises CNC-Fräsen für PEEK und Formen mit engen Toleranzen Eine Bearbeitungsoption zum Festlegen von Bezügen, zum Reinigen kritischer Schnittstellen und zum Umgang mit großformatigen Formen, wenn gedruckte PEEK-Teile engere Toleranzen erfordern. Produkt anzeigen →
Denken Sie auch an die Montage. PEEK-Teile können mit Einsätzen, Befestigungselementen oder Klebstoff verbunden werden, und jede Methode hat eine thermische Grenze. Ein bei Raumtemperatur stabiles Design kann sich nach wiederholten Hitzezyklen lösen. Wenn das Teil versiegelt werden soll, prüfen Sie, dass die bedruckte Oberfläche und die Bearbeitungsspuren keine Leckpfade bilden. Wenn es gleitet oder sich dreht, prüfen Sie die Abnutzungsrichtung anhand der Lagenausrichtung.
Was treibt die Kosten des Polyetheretherketon-3D-Drucks an?
PEEK ist teuer, bevor der Drucker startet. Die Materialkosten sind hoch, die Maschine ist spezialisiert und der Bau läuft langsam. Das sind nur die sichtbaren Kosten. Ein realistisches Angebot berücksichtigt auch Trocknung, Kammervorwärmung, lange Maschinenbelegung, Glühen, Inspektion, Entfernung von Stützen und Ausschussrisiko. Käufer, die nur den Filamentpreis vergleichen, werden von der Spanne zwischen den Anbietern überrascht sein.
- Material und Losgröße. Bei kleinen Bestellungen kann ein Materialaufschlag anfallen, da der Lieferant eine Charge für eine kurze Auflage öffnen, trocknen und qualifizieren muss.
- Maschinenzeit. Hochtemperaturaufbauten sind langsam und die beheizte Kammer verbraucht Energie, bevor die erste Schicht aufgetragen wird.
- Geometrie und Unterstützung. Hohe Teile, dichte Stützen und schwieriger Zugang verlängern die Bauzeit und den Nachbearbeitungsaufwand.
- Glühen und Vorrichtungen. Für einen kontrollierten Wärmezyklus sind möglicherweise spezielle Vorrichtungen erforderlich, um Verformungen zu verhindern.
- Bearbeitungszugabe. Near-Net-Druck plus CNC-Endbearbeitung kann vorhersehbarer sein als das Drucken mit Endtoleranz.
- Inspektion. Maßberichte, Materialrückverfolgbarkeit und Testcoupons erhöhen die Kosten, verringern jedoch das Risiko, ein Teil zu akzeptieren, das nicht validiert werden kann.
- Ausschuss und Nacharbeit. PEEK toleriert keine Prozessverknüpfungen. Ein Lieferant, der ohne Ausschusszuschlag ein Angebot macht, kann die Kosten woanders erstatten.
Das Kostengespräch sollte daher bereits mit der Bewerbung und den Aufnahmekriterien beginnen. Wenn es sich bei dem Teil um eine unkritische Vorrichtung handelt, kann ein einfacherer Prüfplan ausreichend sein. Wenn es sich bei dem Teil um eine chemische Dichtung oder einen Hochwärmeisolator handelt, sind die Validierungskosten Teil des Produkts. Ein guter Lieferant trennt einmalige Entwicklung, Baukosten, Endbearbeitung und Inspektion, damit der Käufer sehen kann, wohin das Geld fließt.
Das Volumen verändert die Gleichung, beseitigt jedoch nicht die Prozesslast. PEEK ist kein Material, bei dem eine große Bestellung automatisch günstig wird. Der Lieferant benötigt vor der Skalierung möglicherweise spezielle Vorrichtungen, Chargenrückverfolgbarkeit und ein stabiles Druckprofil. Bei kundenspezifischen Arbeiten mit geringem Volumen besteht das praktische Ziel zunächst in der Wiederholbarkeit und dann in der Preisverbesserung durch Verschachtelung, Baulayout und Endbearbeitungseffizienz.
Wann ein PEEK-3D-Druckservice sinnvoll ist und wann nicht
Ein PEEK-3D-Druckservice ist am sinnvollsten, wenn das Teil geometrisch komplex ist, das Volumen gering bis mäßig ist und die Anwendung die Kombination aus Hitze, chemischer Beständigkeit und mechanischer Leistung des Materials erfordert. Funktionale Prototypen, kleine Produktionsserien, Ersatzteile und Designs mit internen Kanälen oder konsolidierten Baugruppen sind natürliche Kandidaten. Drucken kann auch den Weg von der Entwurfsiteration zu einem testbaren Teil verkürzen, wenn die Alternative ein langes Form- oder Bearbeitungsprogramm ist.
Es macht weniger Sinn, wenn das Teil einfach, groß und geometrisch gut zu bearbeiten ist. Ein einfacher Block, Ring oder eine Platte kann in PEEK-Materialform schneller und wirtschaftlicher sein, insbesondere wenn enge Toleranzen erforderlich sind. Das Drucken eignet sich auch nicht, wenn das Design eine Oberflächenveredelung erfordert, die aufwändige Handarbeit erfordern würde, oder wenn das Teil Bedingungen ausgesetzt wird, die außerhalb der Eignung von PEEK liegen, wie z. B. anhaltende UV-Bestrahlung ohne Schutz. PEEK ist ein starkes Material, aber kein universelles Material.
Die Lautstärkefrage ist wichtig. Bei sehr geringen Stückzahlen ist beim Drucken kein Werkzeug erforderlich, und eine komplexe Form kann schnell erstellt werden. Bei höheren Stückzahlen kann sich die Wirtschaftlichkeit je nach Geometrie und Toleranz in Richtung Formpressen, maschinelle Bearbeitung oder ein anderes Verfahren verlagern. Die richtige Antwort ist keine Regel, die auf einer einzelnen Größe basiert. Dabei handelt es sich um einen Vergleich von Gesamtkosten, Durchlaufzeit, Risiko und dem Wert der Designfreiheit.
Für Vorrichtungen, Gehäuse und leichte Strukturteile, bei denen die Dauertemperatur unter dem PEEK-Bereich liegt, kann PAHT-CF eine praktischere Hochtemperatur-Nylon-Kohlefaser-Route sein. Es kann die Prozessbelastung reduzieren und gleichzeitig für viele Industrieteile eine nützliche Steifigkeit und Wärmebeständigkeit bieten.
 PAHT CF Hochtemperatur-Nylon-Kohlefaser-3D-Druck Ein praktischer FDM-Weg für leichte Strukturbefestigungen und Gehäuse, die Steifigkeit und Wärmeleistung unterhalb des PEEK-Bereichs erfordern, mit einem guten Verhältnis von Festigkeit zu Gewicht. Produkt anzeigen →
Ein guter Dienstleister wird Ihnen sagen, wann PEEK nicht die optimale Ausnutzung des Budgets ist. Das ist kein Verkaufsfehler; Dies ist ein Zeichen dafür, dass der Lieferant den Antrag prüft. Fordern Sie eine Gegenüberstellung von PEEK, einer Hochtemperaturverbindung, und einer bearbeiteten oder metallischen Route an, wenn diese Optionen relevant sind. Der beste Weg ist derjenige, der die Funktion mit den wenigsten unkontrollierten Risiken erfüllt.
Qualitätsprüfungen auf Anfrage bei einem PEEK-3D-Druckhersteller
Die Qualitätskontrolle für PEEK sollte proportional zum Risiko sein. Eine Sichtprüfung reicht bei einer Druckmittlerdichtung, einem Hochwärmeisolator oder einer tragenden Halterung nicht aus. Der Käufer sollte einen Nachweis verlangen, dass das Material, die Maschine und der Wärmekreislauf kontrolliert wurden. Das genaue Paket kann variieren, die Kategorien sind jedoch konsistent.
- Materialrückverfolgbarkeit. Sorte, Charge, Lieferantenzertifikat und Lagerhistorie sollten verfügbar sein. Kann der Lieferant die Charge nicht identifizieren, ist die Verteidigung der Eigentumsansprüche schwierig.
- Trocknungs- und Lagerprotokoll. Ein einfaches Protokoll kann zeigen, dass das Filament vor dem Bau getrocknet und geschützt wurde.
- Datensatz erstellen. Drucker, Düse, Schichthöhe, Kammertemperatur, Bauausrichtung und etwaige Unterbrechungen sollten dokumentiert werden.
- Glühprotokoll. Rampenrate, Einweichtemperatur, Haltezeit, Abkühlrate und verwendete Vorrichtung sollten auf das Teil oder die Charge rückverfolgbar sein.
- Dimensionsbericht. Kritische Merkmale sollten nach dem Glühen und Endbearbeiten gemessen werden, nicht vorher.
- Materialvalidierung. Dichte-, Kristallinitäts- oder mechanische Coupondaten können die Prozessaussage unterstützen, insbesondere für ein neues Material oder eine kritische Anwendung.
- Zerstörungsfreie Überprüfung. Durch Sichtprüfung, Massenprüfung und, sofern gerechtfertigt, CT- oder Ultraschallprüfung können innere Hohlräume oder Schichtfehler aufgedeckt werden.
Fragen Sie, wie der Lieferant mit einem fehlgeschlagenen Bau oder einer fehlgeschlagenen Inspektion umgeht. Ein PEEK-Teil, das nach dem Glühen außerhalb der Toleranz liegt, sollte nicht stillschweigend ohne einen neuen Prüfplan nachbearbeitet werden. Der Käufer sollte wissen, ob das Teil verschrottet, nachgearbeitet oder aufgrund einer Abweichung akzeptiert wurde. Dieses Maß an Disziplin ist wertvoller als eine Hochglanzbroschüre.
Zum guten Gespräch gehört auch Vertraulichkeit. Bei der Entwicklung neuer Produkte tauchen häufig PEEK-Teile auf, und die Zeichnungen können die Funktion der Baugruppe verraten. Ein Lieferant, der globale OEM-Arbeiten abwickelt, sollte einen klaren Ansatz für Dateikontrolle, Zugriff und Projektkommunikation haben. Der Käufer sollte sich nicht zwischen Prozesstransparenz und Schutz des geistigen Eigentums entscheiden müssen.
Wo Jiaheng in ein Hochleistungs-Build-Programm passt
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. agiert als One-Stop-Partner für die Präzisionsfertigung und nicht als Einzelprozess-Druckerei. Das veröffentlichte Leistungsspektrum umfasst 3D-Druck, CNC-Bearbeitung, Vakuumguss und -replikation sowie Oberflächenveredelung. Diese Kombination ist nützlich, wenn aus einer PEEK-Bewertung ein umfassenderes Programm mit Polymerprototypen, Metallbrackets, Silikonformkopien und kosmetischer Nachbearbeitung wird.
Das veröffentlichte 3D-Drucksortiment umfasst SLA-Harz, DLP-Harz, SLS-Nylon, SLM-Metall und FDM-Kunststoffe. Innerhalb von FDM umfassen die Materialseiten Standard-PLA, PETG und ABS sowie Hochtemperaturoptionen wie HT-PLA, PAHT-CF und PPS-CF. Das SLS-Sortiment umfasst schwarzes Nylon, weißes Nylon und Nylon mit Glasfaser. Das SLM-Sortiment umfasst Aluminiumlegierungen, Edelstahl, Titanlegierungen und Werkzeugstahl. Diese Routen ersetzen keinen validierten PEEK-Prozess, bieten dem Käufer jedoch praktische Alternativen, wenn die Anwendung nicht den vollständigen PEEK-Umschlag benötigt.
Bei einem Programm, das mit einer PEEK-ähnlichen Anforderung beginnt, besteht der erste Schritt darin, die unbedingt erforderlichen Eigenschaften vom bevorzugten Material zu trennen. Wenn chemische Beständigkeit und kontinuierliche Hitze unerlässlich sind, bleibt PEEK möglicherweise die Referenz. Wenn für das Teil vor allem Steifigkeit, Hitzebeständigkeit und eine leichte Struktur erforderlich sind, kann PPS-CF oder PAHT-CF ausreichend sein. Wenn für das Teil Festigkeit oder Wärmeleitfähigkeit auf Metallniveau erforderlich sind, sind SLM-Titan oder Edelstahl möglicherweise die bessere Lösung. Wenn das Design eine glatte kosmetische Oberfläche oder ein farblich abgestimmtes Gehäuse erfordert, werden die Optionen zur Oberflächenveredelung Teil des Plans.
Jiaheng unterstützt auch CNC-Fräsen, CNC-Drehen und Präzisions-CNC-Fräsen, was für PEEK-Teile wichtig ist, die nach dem Drucken enge Schnittstellen benötigen. Vakuumguss und Silikonformreplikation können die Herstellung von Brücken oder Kleinserienkopien unterstützen, wenn Material und Geometrie dies zulassen. Lackieren, Beschichten, Lasergravieren, Polieren, Sandstrahlen, Galvanisieren, Eloxieren und die Behandlung transparenter Teile runden die Nachbearbeitung ab. Der Wert besteht nicht darin, dass jedes Projekt jeden Dienst nutzt; Es besteht darin, dass die Übergaben zwischen Druck, Bearbeitung, Endbearbeitung und Inspektion an einem Ort verwaltet werden können.
Da PEEK nicht auf den veröffentlichten Materialseiten aufgeführt ist, sollte ein Käufer mit einer obligatorischen PEEK-Anforderung dies frühzeitig melden. Das Team kann Zeichnung, Temperatur, chemische Belastung, Toleranz und Volumen überprüfen und dann bestätigen, ob PEEK die richtige Lösung ist oder ob eine vergleichbare Route praktischer ist. Diese Konversation ist nützlicher, als jedes Hochleistungsteil in einen einzigen Materialnamen zu zwängen.
Beschaffung von 3D-gedruckten PEEK-Teilen: Hersteller, Lieferant oder Großhändler?
Die Begriffe „Hersteller“, „Lieferant“ und „Großhändler“ werden bei der Beschaffung häufig synonym verwendet, bedeuten jedoch für ein kundenspezifisches PEEK-Teil unterschiedliche Bedeutungen. Ein Hersteller kontrolliert den Druck-, Thermozyklus-, Bearbeitungs- und Inspektionsprozess. Ein Lieferant kann die Arbeit koordinieren, aber nicht Eigentümer des Prozesses sein. Ein Großhändler ist für Standard-Lagerformen, Filamente oder Katalogkomponenten relevanter als für individuell gedruckte Teile mit Validierungsdatensatz. Bei einer kritischen PEEK-Komponente sollte der Käufer wissen, wer den Prozess tatsächlich kontrolliert.
Das bedeutet nicht, dass ein Lieferant nicht nützlich sein kann. Ein kompetenter Lieferant kann Kommunikation, Qualitätsdokumentation, Logistik und mehrere Prozesse verwalten. Das Risiko entsteht, wenn der Käufer davon ausgeht, dass der Lieferant der Hersteller ist, und dann feststellt, dass die Prozessaufzeichnung von einem Dritten kontrolliert wird. Fragen Sie direkt: Wer druckt das Teil, wer glüht es, wer bearbeitet es und wer unterschreibt den Prüfbericht? Wenn sich die Antwort bei jedem Schritt ändert, muss die Qualitätsverantwortung klar sein.
Eine gute Angebotsanfrage für den PEEK-3D-Druck sollte die Zeichnung, die Funktion des Teils, die Betriebstemperatur, die chemische Einwirkung, die erwartete Lebensdauer, die kritischen Abmessungen, den Oberflächenbedarf, das Inspektionsniveau und die Zielmenge enthalten. Es sollte auch angegeben werden, ob PEEK obligatorisch ist oder ob der Lieferant eine Alternative vorschlagen kann. Dieser letzte Punkt kann erhebliche Zeit- und Kosteneinsparungen ermöglichen.
Fügen Sie für globale OEM-Programme frühzeitig die kommerziellen Anforderungen hinzu: Incoterms, Verpackung, Etikettierung, Vertraulichkeit und Änderungskontrolle. Ein niedriger Stückpreis kann dadurch zunichte gemacht werden, dass eine Lieferung ohne die richtige Dokumentation ankommt oder ein Teil nicht seiner Materialcharge zugeordnet werden kann. Die Beschaffungsentscheidung sollte auf dem gesamten gelieferten Paket basieren, nicht nur auf der Angebotszeile.
Anwendungen, bei denen der PEEK-3D-Druck seinen Platz verdient
PEEK wird häufig in den Bereichen Automobil, Luft- und Raumfahrt, Öl und Gas, Halbleiter, medizinische Geräte, Robotik und Industriemaschinen bewertet. Der rote Faden ist nicht eine einzelne Branche; Es ist eine Kombination aus Hitze, Chemikalien, Verschleiß und Gewicht. Ein Teil, das nur Luft mit Raumtemperatur sieht, benötigt möglicherweise kein PEEK. Ein Teil, das heißen Flüssigkeiten, wiederholter Reinigung oder anhaltender Belastung bei erhöhter Temperatur ausgesetzt ist, hat ein stärkeres Gehäuse.
In Automobil- und Industrieanlagen kann PEEK für Komponenten, Dichtungen, Buchsen, Verschleißpolster und Vorrichtungen im Motorraum in Betracht gezogen werden, die Hitze oder Chemikalien ausgesetzt sind. In der Öl- und Gasindustrie können chemische Beständigkeit und Dimensionsstabilität für Dichtungen, Isolatoren und Bohrlochkomponenten von Bedeutung sein, auch wenn die Validierungsanforderungen streng sind. In der Halbleiter- und Elektronikfertigung kann PEEK bei der Handhabung von Wafern, Testvorrichtungen und isolierenden Teilen vorkommen, wo Partikelbildung und chemische Einwirkung eine Rolle spielen. In medizinischen Geräten wird PEEK in Instrumenten und Gerätekomponenten verwendet, aber patientenkontaktierende oder implantierbare Anwendungen erfordern einen vom Druckprozess getrennten Regulierungspfad.
Robotik- und Drohnen- oder eVTOL-Programme beginnen oft mit einer Gewichtsreduzierung. PEEK kann dort nützlich sein, wo ein Hochtemperatur-Polymerteil auch stark und chemisch beständig sein muss, ist aber nicht automatisch die leichteste oder wirtschaftlichste Wahl. Eine Kohlefaser-Hochtemperaturverbindung, ein Metallzusatzteil oder eine bearbeitete Aluminiumkonstruktion können für eine bestimmte Halterung oder ein bestimmtes Gehäuse besser geeignet sein. Die richtige Antwort hängt vom Lastpfad, der thermischen Belastung und der Produktionsmenge ab.
Unterhaltungselektronik ist ein weiterer Bereich, in dem die Materialwahl in Frage gestellt werden sollte. PEEK kann in internen Vorrichtungen für Hitzebeständigkeit und Dimensionsstabilität sorgen, aber Kosmetikgehäuse erfordern häufig eine Oberflächenveredelung und Farbkontrolle, die mit anderen Polymeren möglicherweise einfacher ist. Wenn es sich bei dem Teil um eine funktionsfähige interne Komponente handelt, kann PEEK gerechtfertigt sein. Wenn es sich um eine sichtbare Hülle handelt, können die Kosten für die Endbearbeitung und das Risiko von Oberflächenfehlern den Materialvorteil überwiegen.
Der häufigste Fehlermodus besteht darin, PEEK für jede Hochleistungsanwendung anzugeben, ohne den tatsächlichen Dienstzustand zu überprüfen. Ein besserer Ansatz besteht darin, die Anforderungen aufzulisten, sie in eine Rangfolge zu bringen und die beiden wichtigsten Materialrouten zu testen. Das ist zwar mehr Arbeit am Frontend, aber es verringert die Chance, dass ein teures Teil das falsche Problem löst.
FAQ: Polyetheretherketon-3D-Druck
Ist der 3D-Druck mit Polyetheretherketonen auf einem normalen Desktop-Drucker möglich?
Normalerweise nein. PEEK benötigt ein Hochtemperatur-Hotend, eine beheizte Kammer, eine hitzebeständige Bauoberfläche und eine kontrollierte Kühlstrategie. Ein Standard-Desktop-Drucker kann auf Papier eine hohe Düsentemperatur erreichen, kann die Kammertemperatur jedoch oft nicht halten oder die thermische Belastung für einen zuverlässigen Druck nicht bewältigen. Selbst auf einer leistungsfähigen Maschine erfordert der Prozess ein validiertes Profil und ein Tempern nach dem Druck.
Welche Düsen- und Kammertemperaturen benötigt PEEK?
Die genauen Werte hängen von der Sorte und dem Drucker ab, PEEK wird jedoch deutlich besser verarbeitet als herkömmliche technische Kunststoffe. Die Düsentemperaturen liegen üblicherweise über 350 °C und die Kammertemperaturen liegen oft im Bereich von 150 °C bis 200 °C. Einige Prozesse verwenden eine niedrigere Kammertemperatur und basieren auf Glühen. Käufer sollten nach dem validierten Fenster des Lieferanten fragen und nicht nach einer einzelnen Nummer, die aus einem Datenblatt kopiert wird.
Warum muss PEEK nach dem Drucken geglüht werden?
Durch Glühen kann die Kristallinität erhöht und Restspannungen aus dem schichtweisen Aufbau abgebaut werden. Dies kann die Dimensionsstabilität verbessern und das von der Anwendung erwartete Eigenschaftsprofil unterstützen. Das Risiko besteht darin, dass ein schlecht kontrolliertes Glühen das Teil verformen kann. Der Zyklus sollte an die Geometrie und Wandstärke angepasst werden, mit Maßkontrollen nach dem Zyklus.
Ist 3D-gedrucktes PEEK genauso stark wie bearbeitetes PEEK?
Nicht automatisch. Durch die Materialextrusion entstehen Schichtgrenzen, sodass das Teil anisotrop sein kann. Ein gedrucktes und getempertes PEEK-Teil kann bei Druck oder in Richtungen, die mit den Schichten ausgerichtet sind, eine gute Leistung erbringen, aber es kann nicht in jeder Richtung mit einem maschinell bearbeiteten Teil mithalten. Bei hochbelasteten Teilen sollte das Design die Lagenausrichtung berücksichtigen und möglicherweise eine Bearbeitung, dickere Abschnitte oder einen anderen Prozess erfordern.
Können PEEK-Teile nach dem 3D-Druck bearbeitet werden?
Ja. Viele Hochleistungsteile werden endkonturnah gedruckt und dann an kritischen Schnittstellen bearbeitet. Dadurch können Toleranz, Ebenheit und Oberflächengüte verbessert werden. Der Bearbeitungsplan sollte den Spannungszustand des gedruckten Materials und den Glühzyklus berücksichtigen und die Endkontrolle sollte nach allen thermischen und Bearbeitungsschritten erfolgen.
Wie viel kostet der PEEK-3D-Druck?
Ohne Geometrie und Validierungsstufe gibt es keinen sinnvollen Einzelpreis. Material, Maschinenzeit, Entfernung der Stützen, Glühen, Bearbeitung, Inspektion und Ausschussrisiko tragen alle dazu bei. Ein kleiner, einfacher Teil und ein großer, kritischer Teil können sich erheblich unterscheiden. Der beste Ansatz besteht darin, für das Teil ein Angebot mit einem klaren Prüfplan und einem separaten Kostenvoranschlag für Konstruktion und Endbearbeitung zu erstellen.
Ist PEEK lebensmittelecht oder biokompatibel?
Betrachten Sie „PEEK“ nicht als pauschale Zulassung. Lebensmittelkontakt- und medizinische Anwendungen hängen von der spezifischen Qualität, den Zusatzstoffen, der Verarbeitung, der Reinigung und dem regulatorischen Weg ab. Ein gedrucktes Teil kann auch Oberflächen- und Porositätseigenschaften aufweisen, die sich von denen eines bearbeiteten oder geformten Teils unterscheiden. Diese Anwendungen erfordern eine spezielle Compliance-Prüfung, nicht nur einen Materialnamen.
Was ist der Unterschied zwischen PEEK und PPS-CF für den 3D-Druck?
PEEK bietet im Allgemeinen eine höhere Eigenschaftsobergrenze, insbesondere in Bezug auf Hitze- und Chemikalienbeständigkeit, erfordert aber auch mehr Prozesskontrolle und Kosten. PPS-CF ist eine Hochtemperatur-Kohlenstofffaserverbindung, die eine praktische Wahl für Vorrichtungen, Halterungen und chemisch exponierte Teile sein kann, die nicht die vollständige PEEK-Hülle benötigen. Die richtige Wahl hängt vom Servicezustand und dem Validierungsplan ab.
Wie kann ich ein Angebot von einem PEEK-3D-Druckhersteller anfordern?
Senden Sie die Zeichnung, die Funktion, die Betriebstemperatur, die chemische Belastung, die kritischen Abmessungen, den Oberflächenbedarf, den Prüfgrad und die Zielmenge. Geben Sie an, ob PEEK obligatorisch ist oder ob Alternativen vorgeschlagen werden können. Fragen Sie, wer das Drucken, Glühen, Bearbeiten und Prüfen kontrolliert. Diese Informationen ergeben ein nützlicheres Angebot als eine Zeichnung allein.
Bietet Jiaheng PEEK-3D-Druck an?
PEEK ist nicht auf den veröffentlichten Materialseiten aufgeführt. Zu den verfügbaren Routen gehören SLS-Nylon, PPS-CF, PAHT-CF, andere FDM-Kunststoffe, SLA- und DLP-Harze, SLM-Metalle, CNC-Bearbeitung, Vakuumguss und Oberflächenveredelung. Wenn PEEK obligatorisch ist, teilen Sie die Anwendungsanforderungen mit, damit das Team bestätigen kann, ob es die richtige Lösung ist oder ob eine vergleichbare Route praktischer ist.
Erkunden Sie weiterhin den Herstellungsweg
Wenn Sie eine PEEK-Anforderung mit anderen Hochleistungsrouten vergleichen, ist es hilfreich, den gesamten Prozessbereich zu sehen, bevor die Materialentscheidung feststeht. Eine One-Stop-Fertigungsplattform kann Polymerdruck, Metalldruck, CNC-Endbearbeitung und Oberflächenbehandlung im Rahmen eines Qualitätsgesprächs vergleichen.
Der nützlichste nächste Schritt besteht darin, die Zeichnung und die Servicebedingungen nebeneinander zu stellen. Dadurch erhält der Lieferant genügend Informationen, um PEEK, eine Hochtemperaturverbindung, eine Metallroute oder ein maschinell bearbeitetes Design zu empfehlen, ohne zu raten. Außerdem erhält der Käufer eine klare Grundlage für den Vergleich von Preis, Lieferzeit und Risiko.
Der 3D-Druck mit Polyetheretherketonen ist eine gute Option für das richtige Teil, aber keine Abkürzung für die Technik. Das Material zeichnet sich durch kontrollierte Trocknung, stabile Kammerwärme, durchdachte Ausrichtung, dokumentiertes Glühen und Inspektion nach der thermischen Verarbeitung aus. Es bestraft Annahmen. Ein Lieferant, der diese Kontrollen erklären kann, ist wertvoller als einer, der PEEK einfach auf einer Materialseite auflistet.
Für Käufer besteht der praktische Weg darin, die Funktion zu definieren, die Anforderungen einzustufen und mindestens zwei Routen zu vergleichen. PEEK kann die richtige Antwort für eine chemische Dichtung, einen Hochwärmeisolator oder ein Verschleißteil sein. PPS-CF, PAHT-CF, SLS-Nylon, SLM-Metall, Präzisions-CNC oder eine Kombination sind möglicherweise die bessere Antwort für eine Halterung, ein Gehäuse, eine Vorrichtung oder einen Prototyp. Das Ziel besteht nicht darin, PEEK zu vermeiden. Ziel ist es, es dort einzusetzen, wo seine Eigenschaften ein reales Problem lösen und der Prozess validiert werden kann.
Kontaktinformationen
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HINZUFÜGEN
-

Gebäude 7, Nr. 188, Abschnitt Hongni der Zha Wang Road, Unterbezirk Danghu, Stadt Pinghu, Stadt Jiaxing, Provinz Zhejiang, China
Urheberrecht© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Hersteller integrierter OEM/ODM-Smart-Manufacturing-Plattformen
