- 3D-Druckdienste

- CNC-Bearbeitungsdienstleistungen

- Vakuumgussdienste

- Oberflächenveredelungsdienste

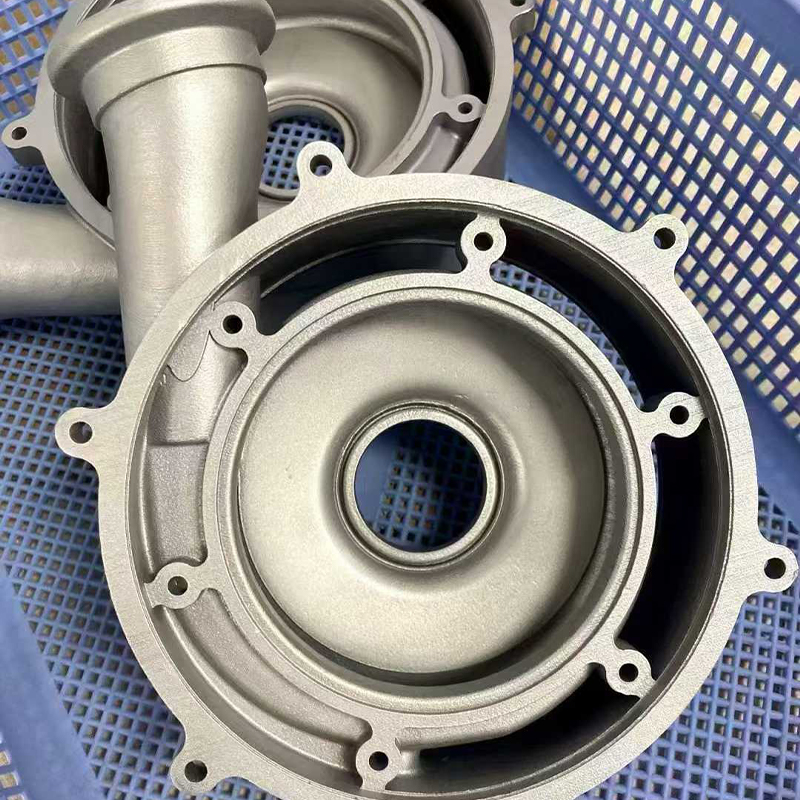
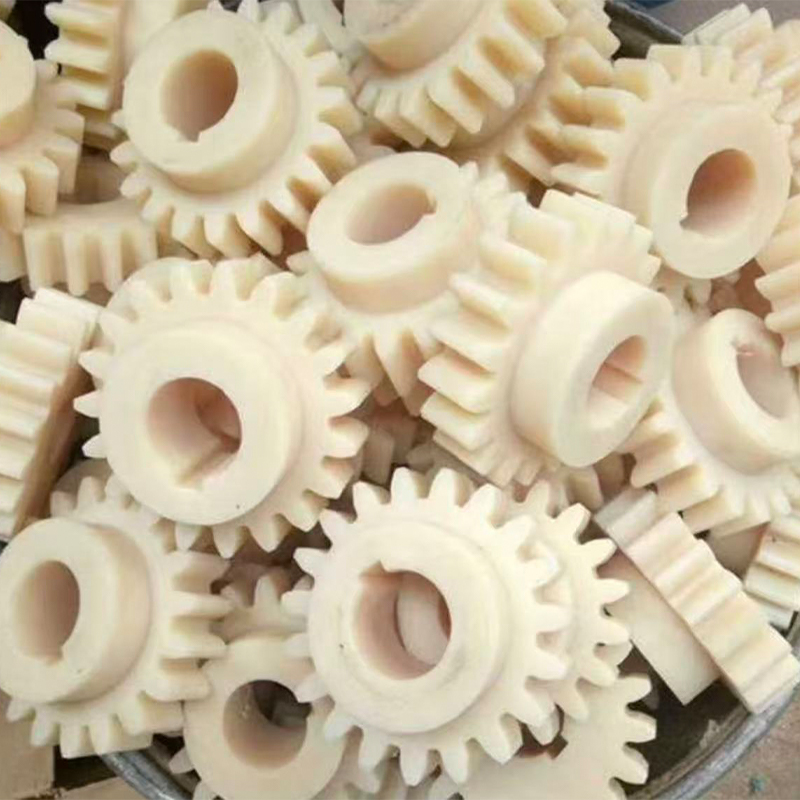
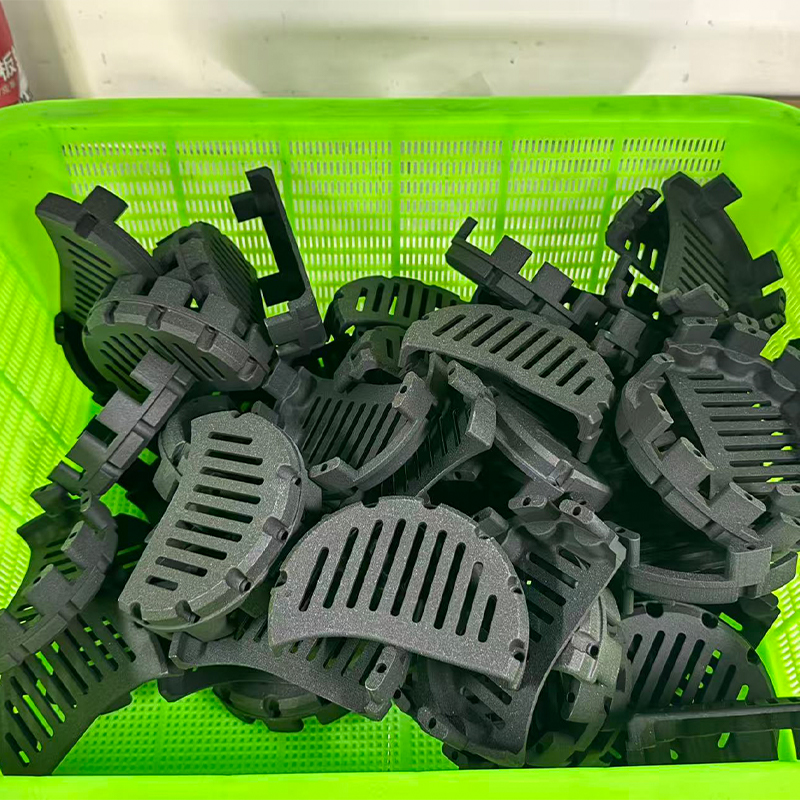
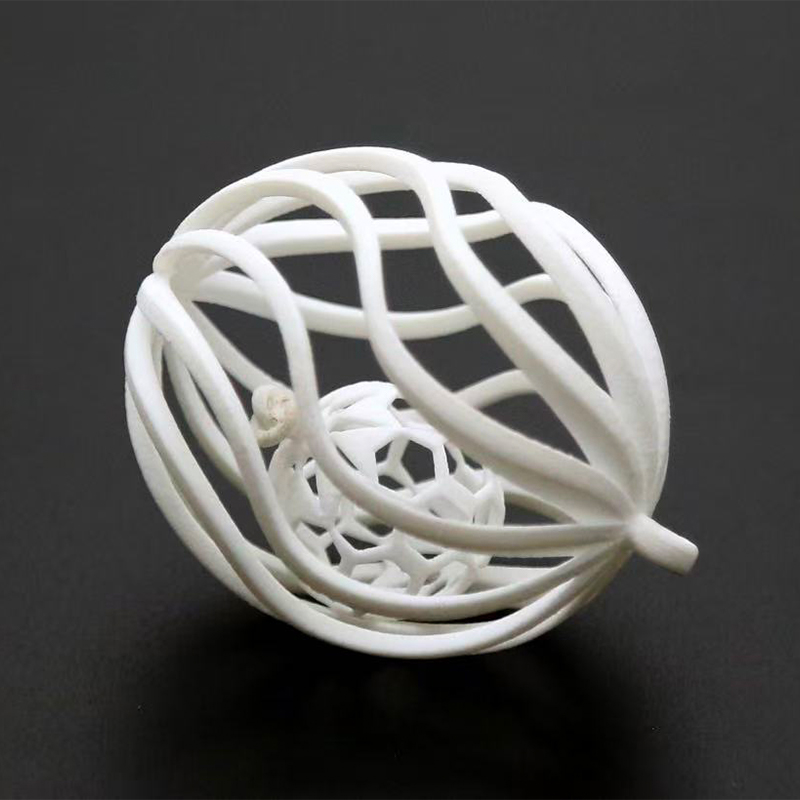
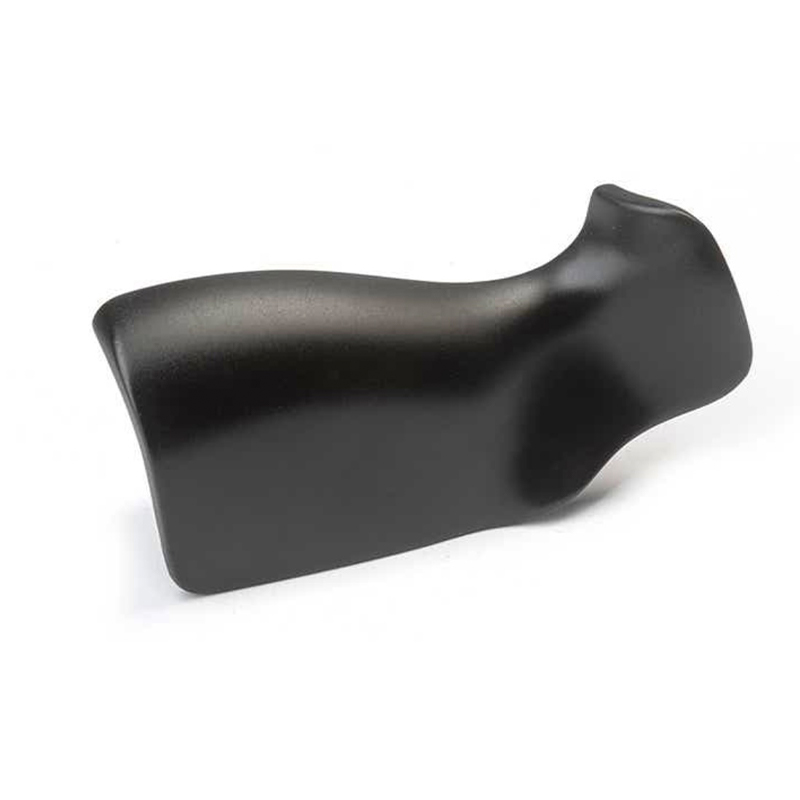
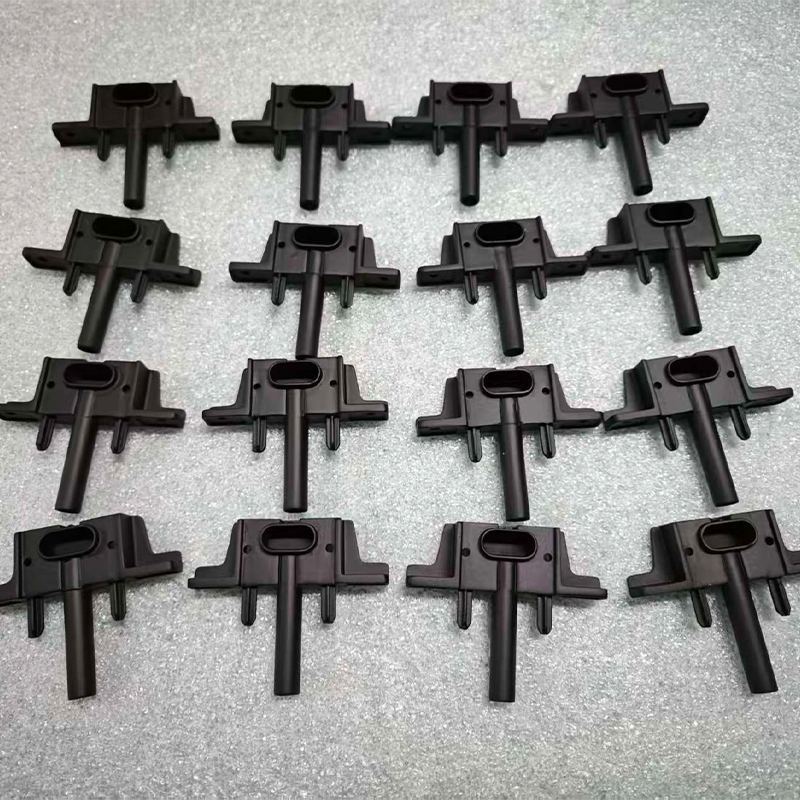
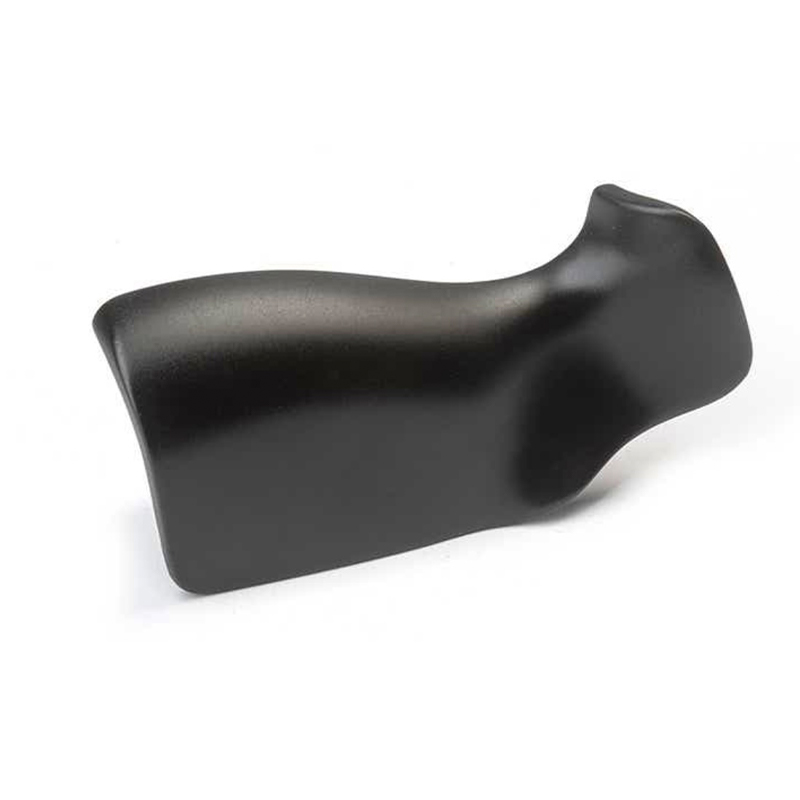
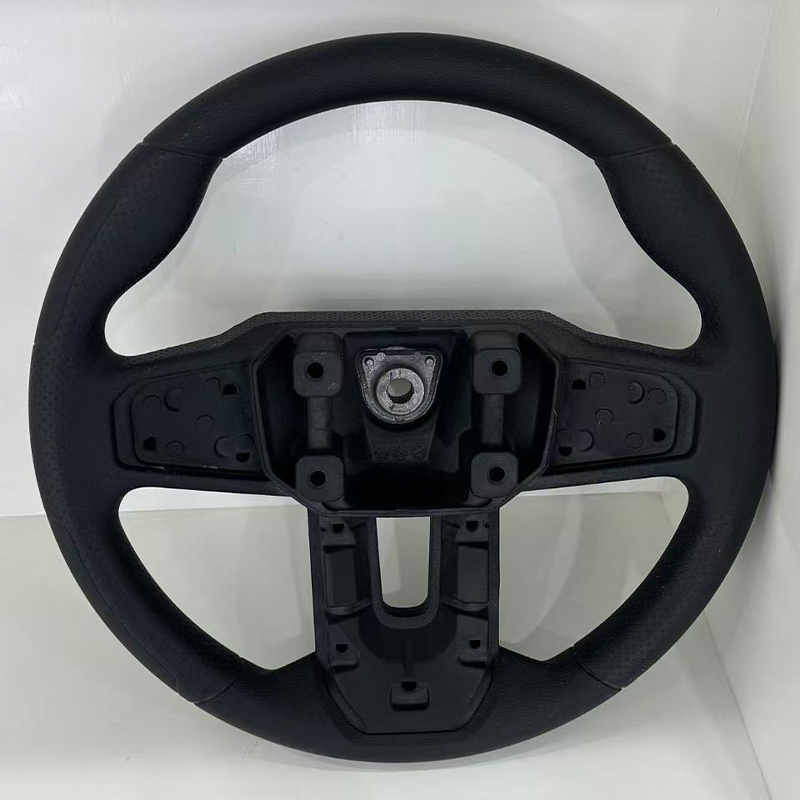
Vakuumgussdienste: Wie es funktioniert und wann man es nutzt
Vakuumgussdienste : Die kurze Antwort für Käufer von Prototypen und Kleinserien
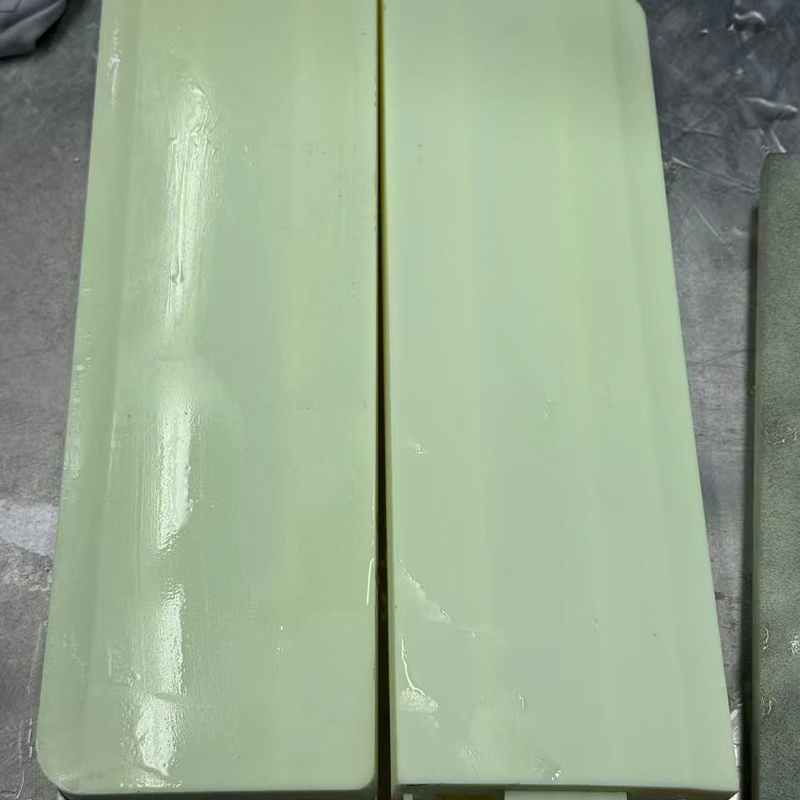
Stellen Sie sich Folgendes vor: Ihr Team hat einen 3D-gedruckten Master, der endlich richtig aussieht, eine Designüberprüfung in drei Wochen und einen Bedarf an zwanzig Gehäusen, die sich wie Produktionsteile anfühlen und verhalten. Das Drucken von zwanzig Kopien würde zu lange dauern und immer noch wie Drucke aussehen, und die Verwendung harter Werkzeuge wäre verfrüht. Vakuumguss-Dienstleistungen schließen genau diese Lücke. Ein Lieferant baut eine Silikonform um Ihre Vorlage, gießt unter Vakuum ein Polyurethanharz hinein und härtet die Kopien in einem warmen Ofen aus. Das Ergebnis ist eine kleine Charge, typischerweise etwa 10 bis 30 Stück pro Form, mit feinen Oberflächendetails und einer Auswahl an Harzen, die ABS, Polypropylen, Gummi oder durchsichtigen Kunststoff imitieren.
Dieser eine Satz ist die Schlussfolgerung. Der Rest dieses Leitfadens erklärt, warum es funktioniert, wo es aufhört zu funktionieren und wie man einen Vakuumgusshersteller einweisen kann, damit die erste Charge verwendbar ist, und nicht nur eine Lernübung. Wir halten die Sprache praxisnah: Worin der Prozess gut ist, worauf bei einer Zeichnung zu achten ist und welche Fragen Sie einem Lieferanten stellen sollten, bevor Sie Dateien senden.
Für wen dieser Leitfaden gedacht ist
- Produktentwickler, die für Überprüfungen, Tests und Pilotbauten Teile mit Qualität in Aussehen oder Funktion benötigen.
- Beschaffungs- und Beschaffungsteams vergleichen einen Vakuumgusslieferanten mit einem Druck- oder Bearbeitungslieferanten für eine kurze Auflage.
- Startups bereiten Marketingmuster und Investorendemos vor, bevor sie sich für Spritzgussformen entscheiden.
- Ingenieure, die Passform, Montage und Ergonomie mit Teilen validieren möchten, die nahezu endgültig aussehen und sich auch so anfühlen.
Vakuumguss wird manchmal auch Urethanguss oder Polyurethanguss genannt. Alle drei Namen beschreiben die gleiche Arbeitsgruppe: ein flexibles Silikonwerkzeug, ein zweiteiliges flüssiges Harz und eine Vakuumkammer, die eingeschlossene Luft entfernt. Da das Werkzeug aus Silikon und nicht aus Stahl besteht, ist die Vorlaufzeit für das Werkzeug kurz und Konstruktionsänderungen können leichter übernommen werden. Diese Flexibilität ist der Hauptgrund, warum Käufer nach einem Vakuumgusshersteller suchen, wenn sie sich zwischen einem Prototyp und der vollständigen Produktion befinden.
Ein paar kurze Erwartungen geben den Ton an. Beim Vakuumgießen wird die Oberfläche des Masters kopiert, daher ist der Master von großer Bedeutung. Die Form hat eine begrenzte Lebensdauer, weshalb sich das Verfahren für kleine Auflagen eignet. Die Harze imitieren gängige Kunststoffe, sind aber nicht mit ihnen identisch. Daher sollte jeder Test, der auf genauen Materialdaten basiert, unter diesem Gesichtspunkt geplant werden. Und der Prozess belohnt frühzeitige Gespräche mit dem Lieferanten über Wandstärke, Trennlinien und Finish.
Beim Vakuumgießen wird aus einem guten Modell eine kleine Charge produktionsähnlicher Teile, ohne den Zeit- und Werkzeugaufwand von Stahlformen.
So funktioniert das Vakuumgießen Schritt für Schritt
Sobald Sie die Reihenfolge sehen, beantworten sich die meisten Zitatfragen von selbst. Der Prozess besteht aus fünf Phasen, und in jeder Phase gibt es typische Fehler. Wenn Sie sie kennen, können Sie den Zeitplan eines Lieferanten besser lesen und erkennen, wo eine Änderungsanfrage Zeit kostet.
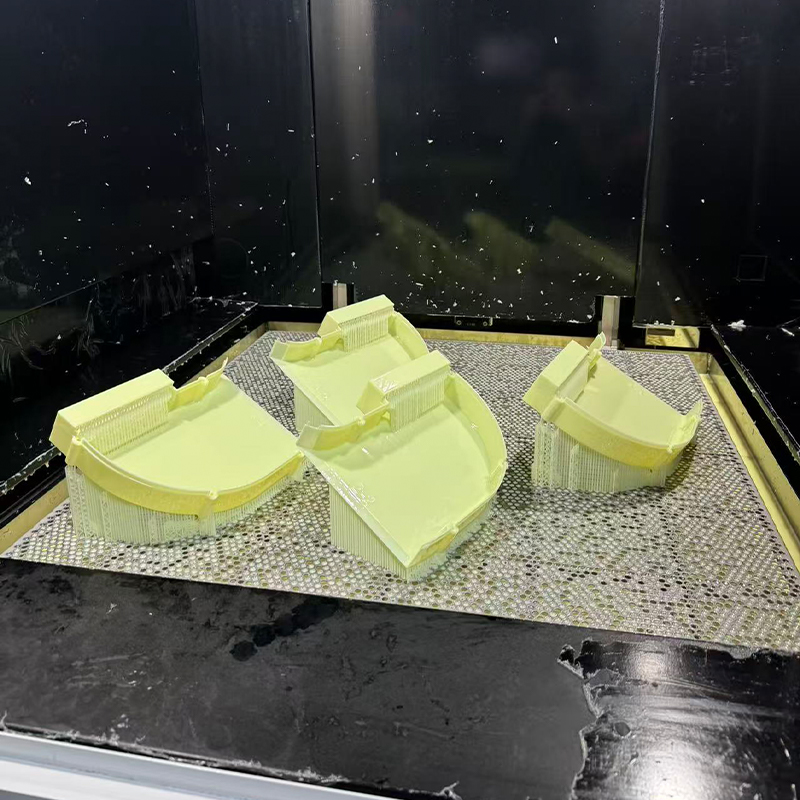
- Mastervorbereitung: Der Master wird in der Regel 3D-gedruckt oder CNC-bearbeitet, dann geschliffen, grundiert und poliert. Jeder Kratzer auf dem Master erscheint bei jedem Guss, daher legt diese Phase die Qualitätsobergrenze fest.
- Formkasten und Trennplan: Der Master hängt in einem Kasten mit Toren und Lüftungsöffnungen, die dort platziert sind, wo das Harz eindringen und die Luft entweichen soll. Die Trennlinie wird gewählt, um Nähte auf unkritischen Flächen zu verbergen.
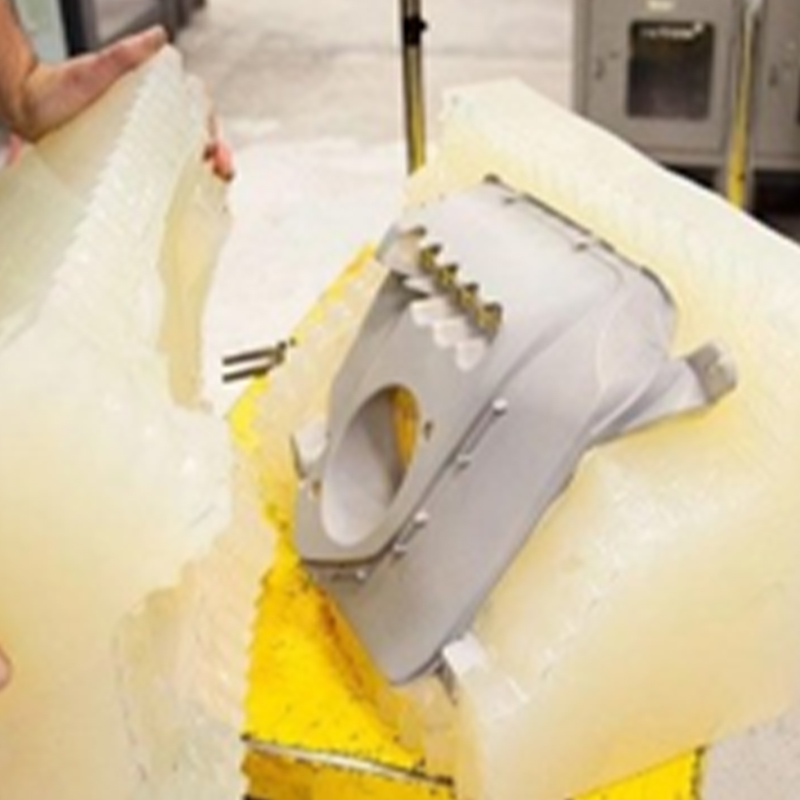
- Gießen und Aushärten von Silikon: Flüssiges Silikon wird üblicherweise unter Vakuum über den Master gegossen und in einem Ofen ausgehärtet. Anschließend wird der Block entlang der geplanten Trennlinie aufgeschnitten und der Master entnommen.
- Harzguss unter Vakuum: Die beiden Harzkomponenten werden abgewogen, gemischt, entgast und in einer Vakuumkammer in die geschlossene Form gegossen. Das Vakuum zieht Luft aus dem Hohlraum, sodass das Harz dünne Wände und eine feine Textur erreichen kann.
- Aushärten, Entformen und Endbearbeitung: Die Form kommt für einige Stunden in einen warmen Ofen, üblicherweise bei 60 bis 70 Grad Celsius. Anschließend werden die Teile je nach Projektbedarf entformt, zugeschnitten, geschliffen, lackiert oder strukturiert.
Das Vakuum ist das Detailliert, das dem Verfahren seinen Namen und seinen Vorteil verleiht. Ohne sie bleiben winzige Lufteinschlüsse in den Ecken und unter den Rippen eingeschlossen und hinterlassen Blasen und kurze Füllungen. Dadurch fließt das Harz gleichmäßiger in die Kavität, weshalb Vakuumgussteile oft sauberere Oberflächen und eine schärfere Textur aufweisen als einfaches offenes Gießen.
Wie die Ausrüstung aussieht
Werkzeuge, die die Form formen
| Werkzeuge, die die Teile herstellen
|
Wohin die Projektzeit geht
Käufer fragen sich oft, warum eine Charge von fünf Teilen immer noch mehrere Arbeitstage dauert. Der Grund dafür ist, dass die feste Arbeit, die Vorbereitung des Masters und die Herstellung der Form, nicht mit der Menge schrumpft. Die folgende Tabelle zeigt eine beispielhafte Aufteilung der Projektzeit für drei Losgrößen.
Wenn die Charge wächst, nimmt das Gießen und Aushärten einen größeren Anteil ein, während die Mastervorbereitung einen kleineren Anteil einnimmt. Betrachten Sie die Zahlen als Planungshilfe und nicht als gemessene Branchenstatistik.
Das Diagramm zeigt, dass bei einer sehr kleinen Charge die Vorbereitung des Masters und der Form den größten Teil des Zeitplans ausmacht, was erklärt, warum eine Anfrage für fünf Teile selten fünfmal schneller ist als eine Anfrage für zwanzig Teile. Mit zunehmender Menge nehmen die Gieß- und Aushärtungszyklen mehr Zeit in Anspruch, da jeder Guss einen Hohlraumsatz füllt und dann im Ofen wartet. Bei der größten Charge im Diagramm wird von einer zweiten Form ausgegangen, so dass zwei Güsse parallel ablaufen können, was ein weiteres Anwachsen des Aushärteanteils verhindert. Die Endbearbeitung und Inspektion machen in allen drei Fällen etwa ein Fünftel des Aufwands aus, ein Hinweis darauf, dass Lackieren, Trimmen und Überprüfen ein fester Bestandteil der zu erbringenden Leistung sind. Für Käufer, die mit dem Replikationsservice für Silikonformen von Jiaheng arbeiten, ist dieses Muster nützlich, wenn sie entscheiden, ob sie in der ersten Charge ein paar zusätzliche Stücke bestellen möchten, da die Reparaturarbeiten bereits erledigt sind.
Die feste Arbeit von Master und Form dominiert bei kleinen Chargen, daher ist es in der Regel effizient, beim ersten Durchgang ein paar zusätzliche Stücke zu bestellen.
Gängige Arten von Vakuumgießharzen und ihre Eigenschaften
Beim Vakuumgießen werden nicht die gleichen Thermoplaste verwendet wie beim Spritzgießen. Es werden zweiteilige Polyurethansysteme verwendet, die so formuliert sind, dass sie diese nachahmen. Die Übereinstimmung ist für viele Passform-, Haptik- und Funktionsprüfungen gut genug, wenn auch nicht bei allen Objekten identisch. Die folgenden Karten fassen die Familien zusammen, die ein Vakuumgusslieferant normalerweise anbietet.
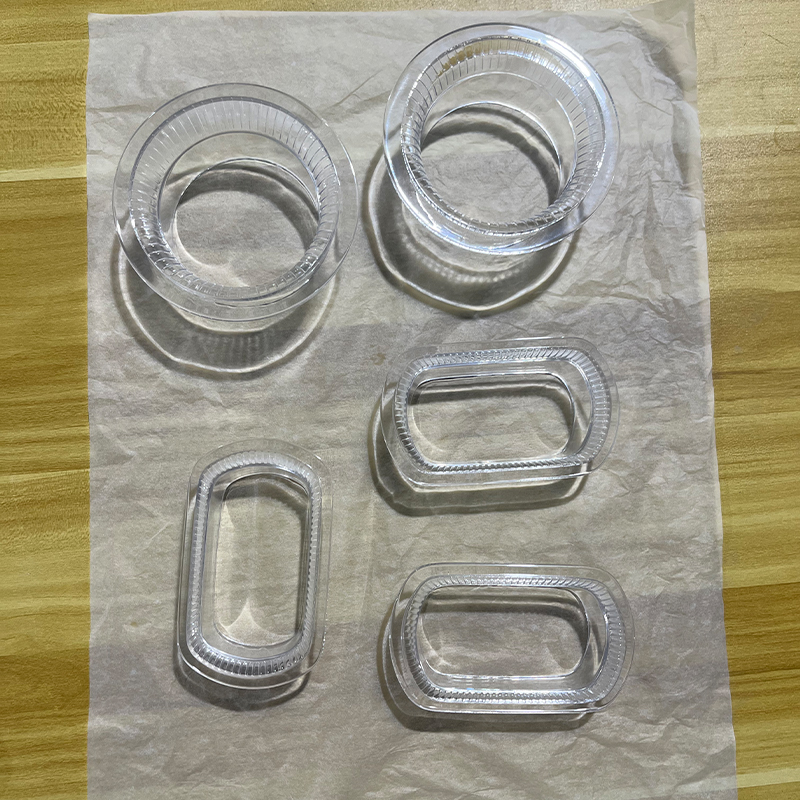
ABS-ähnliches Hartharz Steif, formstabil und leicht zu lackieren. Eine häufige Wahl für Gehäuse, Halterungen und Gehäuse, die einen festen Halt erfordern. PP-ähnliches halbflexibles Harz Leicht flexibel mit gutem Ermüdungsverhalten. Geeignet für Schnappverschlüsse, Scharnierelemente und flexible Clips. Gummiartiges Harz Erhältlich in verschiedenen Shore-A-Härtewerten. Wird für Dichtungen, Griffe, Dichtungen und Soft-Touch-Oberflächen verwendet. Transparentes Harz Wasserklar oder getönt, oft nach dem Entformen poliert. Wird für Linsen, Lichtleiter, Abdeckungen und Schaufenster verwendet. Hochtemperaturharz Behält die Steifigkeit auch bei höheren Betriebstemperaturen. Ausgewählt für Teile in der Nähe von Motoren, Lampen oder beheizten Baugruppen. Flammhemmendes Harz Entwickelt, um das Brennen bei Elektronikgehäusen und Demonstrationsgeräten zu verlangsamen, die strengeren internen Kontrollen unterliegen.
Die Farbe wird normalerweise durch Zugabe von Pigmenten zum Harz vor dem Gießen gehandhabt, wodurch dem gesamten Teil eine durchgehende Farbe verliehen wird. Dies ist hilfreich für Teile, die beim Testen berührt oder zerkratzt werden, da ein Chip keine andere Farbe darunter erkennen lässt. Für Hochglanz- oder Metallic-Optiken wird in der Regel nach dem Guss eine Lackierung aufgetragen.
| Harzfamilie | Gefühl und Verhalten | Typische Verwendungen | Finishing-Optionen |
|---|---|---|---|
| ABS-artig starr | Fest, stabil, gute Details | Gehäuse, Abdeckungen, Strukturmuster | Schleifen, Lackieren, Strukturieren |
| PP-artig halbflexibel | Robust, lässt sich biegen, ohne zu reißen | Clips, Schnappverschlüsse, flexible Deckel | Leicht schleifen, mit Grundierung lackieren |
| Gummiartig | Weich bis fest elastisch | Dichtungen, Griffe, Dichtungen, Softkeys | Lackieren mit flexiblen Beschichtungen |
| Transparent | Klar, polierbar | Linsen, Lichtleiter, Fenster | Polieren, klare Beschichtung |
| Hohe Temperatur | Steif bei erhöhter Temperatur | Teile in der Nähe von Wärmequellen | Lackieren, Bearbeiten kleiner Details |
Passendes Harz zur Anwendung
Die Auswahl eines Harzes beginnt mit der Frage, was das Teil beweisen muss. Wenn es sich bei dem Test um eine Schnappmontage handelt, ist ein halbflexibles Harz oft aussagekräftiger als ein starres. Wenn das Muster für eine Messe bestimmt ist, ähnelt ein Hartharz mit lackierter Oberfläche möglicherweise eher einem Endprodukt als einem Rohprodukt. Die folgende Heatmap gibt einen redaktionellen Überblick darüber, welche Familien normalerweise für welche Aufgaben geeignet sind.
Dunklere Zellen weisen auf eine stärkere allgemeine Anpassung hin. Die Bewertungen sind ein Ausgangspunkt für ein Gespräch mit Ihrem Lieferanten und kein Ersatz für Materialdaten zu einer bestimmten Sorte.
Die Heatmap zeigt, dass starres ABS-ähnliches Harz das breiteste Spektrum alltäglicher Aufgaben abdeckt, darunter Gehäuse, Passformtests und Aussehensmodelle, weshalb es bei vielen Projekten der übliche Ausgangspunkt ist. Bei den Dichtungen und Griffen stechen gummiartige Harze hervor, bei denen es vor allem auf Flexibilität ankommt. Transparentes Harz ist die klare Wahl für Linsen und Lichtleiter und eignet sich auch gut für die Vermarktung von Modellen, bei denen es auf die visuelle Wirkung ankommt. Sowohl Hochtemperatur- als auch halbflexible Harze eignen sich für Funktionstests, allerdings aus unterschiedlichen Gründen: zum einen wegen Hitzeeinwirkung und zum anderen wegen wiederholter Biegung. Wenn ein Teil zwei konkurrierende Anforderungen hat, beispielsweise einen starren Körper und eine weiche Dichtung, kann ein Lieferant diese separat gießen oder Umspritztechniken verwenden. Dies ist ein Grund, den Zusammenbau frühzeitig mit einem Vakuumgusshersteller zu besprechen.
Wählen Sie das Harz anhand der Frage aus, die das Teil beantworten muss: Steifigkeit, Flexibilität, Klarheit, Hitzebeständigkeit oder Aussehen.
Anwendungen und Auswahlpunkte für Vakuumgussdienste
Vakuumguss kommt in mehr Branchen vor, als die meisten Käufer erwarten, vor allem weil das Bedarfsmuster überall das gleiche ist: eine Handvoll produktionsähnlicher Teile, bald, mit einem Design, das sich noch ändern kann. In den beiden folgenden Spalten werden typische Anwendungsfelder mit den Auswahlkriterien gepaart, die darüber entscheiden, ob Vakuumgießen die richtige Entscheidung ist.
Typische Anwendungsgebiete
| Zu überprüfende Auswahlpunkte
|
Ein schneller Entscheidungsweg
- Wenn Sie nur ein oder zwei Teile benötigen, ist das direkte Drucken oder Bearbeiten in der Regel schneller als die Herstellung einer Form.
- Wenn Sie etwa 10 bis 30 Teile im Produktionslook benötigen, ist Vakuumguss in der Regel einen genauen Blick wert.
- Wenn Sie Hunderte von Teilen oder genaue thermoplastische Daten benötigen, planen Sie die Verwendung von Hartwerkzeugen oder eine andere Route ein.
- Wenn sich das Design noch ändert, halten Sie den Master flexibel und gießen Sie eine erste kleine Charge, bevor Sie Stahl schneiden.
Teams fragen sich manchmal, ob Vakuumgießen die Kleinserienproduktion insgesamt ersetzen kann. Bei bestimmten Produkten, wie z. B. Spezialgeräten mit sehr geringem Jahresbedarf, kann dies der Fall sein, aufgrund der Lebensdauer der Formen und der Harzunterschiede handelt es sich jedoch eher um eine Brücke als um ein Ziel. Betrachten Sie es als die Phase, in der Sie testen, Muster verkaufen und Feedback einholen können, während das Produktionswerkzeug gebaut wird.
Das Vakuumgießen passt in die Mitte der Produktreise: mehr Teile als das Drucken sinnvoll ist, weniger als harte Werkzeuge erforderlich sind.
Detaillierter Vergleich: Vakuumguss vs. 3D-Druck, CNC-Bearbeitung und Spritzguss
Bei den meisten Projekten werden mehrere Prozesse nacheinander verwendet, daher geht es im folgenden Vergleich weniger um die Auswahl eines Gewinners als vielmehr um die Auswahl einer Phase. Jede Route hat einen Mengenbereich, in dem es bequem ist, und einen Punkt, an dem es schwierig wird.
| Faktor | Vakuumguss | 3D-Druck | CNC-Bearbeitung | Spritzguss |
|---|---|---|---|---|
| Typische Menge | Etwa 10 bis 30 pro Form | 1 bis ein paar | 1, um Chargen zu wiederholen | Hunderte und mehr |
| Werkzeugaufwand | Silikonform, kurz | Keine | Termine und Programme | Gehärtete oder Aluminiumform, länger |
| Oberflächendetails | Sehr gut, Kopien im Master | Lagenlinien möglich | Bearbeitete Oberfläche | Hervorragend, werkzeugdefiniert |
| Material | Imitation von Polyurethanharzen | Harze, Nylon, einige Metalle | Echte Metalle und Kunststoffe | Produktion von Thermoplasten |
| Designänderung | Neuer Meister, neue Form | Sofort | Neues Programm | Kostspielige Werkzeugmodifikation |
| Typische Rolle | Seriennahe Vorserienteile | Frühe Konzeptmodelle | Funktional metal parts | Serienproduktion |
In der Praxis weist die Tabelle auf eine sinnvolle Reihenfolge hin. Drucken Sie das erste Konzept aus, um die Form zu überprüfen, das Design zu verfeinern und verwenden Sie dann eine gut ausgedruckte Vorlage als Grundlage für eine Silikonform. Gießen Sie die Anzahl der Teile, die für Tests, Überprüfungen oder Muster benötigt werden. Wenn das Design feststeht und die Stückzahlen steigen, wenden Sie sich einem Produktionswerkzeug zu. Jiaheng unterstützt die frühen und mittleren Phasen auf einer Plattform: 3D-Druck aus Harz, Nylon und Metall, fortschrittliche Bearbeitung und Replikation von Silikonformen, sodass der Master, die Form und die Endbearbeitung koordiniert werden können, ohne dass Dateien zwischen Anbietern übertragen werden müssen.
Das folgende Radardiagramm vergleicht drei dieser Routen anhand von sechs Qualitäten, die Käufer am häufigsten erwähnen. Die Bewertungen sind redaktionell und illustrativ. Sie sollen die Form veranschaulichen und nicht dazu dienen, Lieferanten einzustufen oder die Leistung eines bestimmten Teils vorherzusagen.
Das Radardiagramm zeigt das Vakuumgießen mit dem größten Einfluss auf die Oberflächengüte und Detailreproduktion, da die Silikonform die Vorlage genau kopiert und das Vakuum dem Harz dabei hilft, eine feine Textur zu erreichen. Der dreidimensionale Druck reicht am weitesten in Richtung Kleinseriengeschwindigkeit und Geometriefreiheit, weshalb er für das erste Konzept und für Formen, die nicht gegossen werden können, so nützlich ist. Die CNC-Bearbeitung erhöht die mechanische Festigkeit, da das Teil aus einem massiven Block des echten Materials geschnitten wird. Beim Vakuumgießen liegt der Mittelwert hinsichtlich Festigkeit und Geometrie im Mittelpunkt, was ein ehrliches Spiegelbild der Kunstharzimitationen und der Notwendigkeit ist, eine Form entlang einer Trennlinie zu öffnen. Zusammengenommen erklären die drei Formen, warum ein stufenweiser Ansatz gut funktioniert: Drucken zum Erkunden, Gießen zum Präsentieren und Testen und maschinelles Bearbeiten oder Formen, wenn Festigkeit oder Volumen es erfordern.
Nutzen Sie Druck zum Erkunden, Vakuumgießen zum Präsentieren und Testen und maschinelle Bearbeitung oder Spritzguss, wenn Festigkeit oder Volumen es erfordern.
Designtipps und Toleranzen für Vakuumgussteile
Die meisten Enttäuschungen bei Gussteilen sind auf einige Designentscheidungen zurückzuführen, die vor dem Bau des Meisters hätten angepasst werden können. Die folgenden Tipps sind diejenigen, die ein Hersteller bei einer Herstellbarkeitsprüfung am ehesten ansprechen wird. Eine frühzeitige Behandlung erspart Ihnen also eine Reihe von Überarbeitungen.
Wandstärke und Rippen
Streben Sie Wände in einem moderaten Bereich an, der bei vielen kleinen Teilen üblicherweise mit etwa 1,5 bis 3 mm angegeben wird, und achten Sie auf eine einigermaßen gleichmäßige Dicke. Dicke Klumpen schrumpfen beim Aushärten stärker und können Einfallstellen hinterlassen. Sehr dünne Abschnitte füllen sich möglicherweise nicht, insbesondere weit vom Anguss entfernt. Rippen sollten dünner sein als die Wand, die sie tragen, um Oberflächenflecken auf der gegenüberliegenden Seite zu reduzieren.
Formschrägen, Hinterschnitte und Trennfugen
Silikon ist flexibel, sodass Hinterschneidungen, die eine starre Stahlform einklemmen würden, oft durch Dehnen der Form gelöst werden können. Dennoch sorgt eine kleine Formschräge an den vertikalen Flächen für eine reibungslosere Entformung und verringert den Verschleiß des Werkzeugs. Teilen Sie dem Lieferanten mit, welche Flächen sichtbar sind, da er versuchen wird, die Trennlinie an einer verdeckten Kante oder einer natürlichen Stufe im Design zu platzieren.
Toleranzen und Schrumpfung
Allgemeine Richtlinien für das Vakuumgießen geben oft Toleranzen von ungefähr plus oder minus 0,2 bis 0,3 mm bei kleinen Abmessungen oder etwa 0,3 Prozent bei größeren Abmessungen an, mit einigen Abweichungen je nach Harz und Geometrie. Dazu tragen die Schrumpfung des Harzes während der Aushärtung und eine leichte Bewegung des Silikons bei. Aus diesem Grund ist es hilfreich, nur die wirklich kritischen Maße auf der Zeichnung zu markieren. Wenn eine Bohrung oder Passfläche einen festeren Sitz haben muss, bearbeiten viele Lieferanten dieses Merkmal nach dem Guss.
Oberflächenbeschaffenheit und Textur
Die Gussoberfläche spiegelt das Original wider. Ein polierter Master ergibt glänzende Teile, ein perlgestrahlter oder strukturierter Master ergibt matte Teile. Wenn das endgültige Erscheinungsbild Farbe beinhaltet, schleift der Lieferant normalerweise leicht und trägt Grundierung und Farbschichten auf. Da Jiaheng Lackierungen und andere Oberflächenbehandlungen im selben Arbeitsablauf durchführt, können Farbabstimmung und Glanzgrad während desselben Projekts und nicht über einen separaten Endbearbeitungsanbieter vereinbart werden.
| Funktion | Praktische Anleitung | Grund |
|---|---|---|
| Wandstärke | Behalten Sie eine gleichmäßige, mäßige Dicke bei | Reduziert Einfallstellen und kurze Füllungen |
| Rippchen | Dünner als angrenzende Wand | Begrenzt Oberflächenmarkierungen |
| Entwurf | Kleine Formschräge auf vertikalen Flächen | Erleichtert das Entformen und verlängert die Lebensdauer der Form |
| Kritische Dimensionen | Markieren Sie nur diejenigen, die wichtig sind | Konzentriert sich auf Inspektion und Endbearbeitung |
| Textur | Bauen Sie es in den Master ein | Textur transfers directly to castings |
Gleichmäßige Wände, ein vernünftiger Tiefgang und eine kurze Liste kritischer Abmessungen beseitigen die meisten Probleme, die bei ersten Güssen auftreten.
Qualitätskontrolle und Endbearbeitung für Gussteile
Ein zuverlässiger Vakuumgusslieferant prüft die Qualität an mehreren Stellen, nicht nur am Ende. Die früheste Prüfung erfolgt durch den Meister, da dort ein Fehler in die Form und jedes darauffolgende Teil kopiert wird. Nach dem ersten Guss erfolgt eine zweite Prüfung, bei der der Lieferant das Teil mit der Zeichnung vergleicht und auf Blasen, kurze Füllungen und Grate prüft. Eine Endkontrolle umfasst die fertige Charge.
- Hauptinspektion: Abmessungen, Oberflächenbeschaffenheit und Merkmalsschärfe, bevor die Form hergestellt wird.
- Erster Artikelcheck: Der erste Guss wird vermessen und untersucht, bevor der Rest der Charge gegossen wird.
- Beobachtung im Batch: Farbkonsistenz, Blaseninspektion und sichtbarer Grat werden beim Herausnehmen der Teile überwacht.
- Endkontrolle: Kritische Abmessungen, Passform, Verarbeitung und Verpackung werden vor dem Versand überprüft.
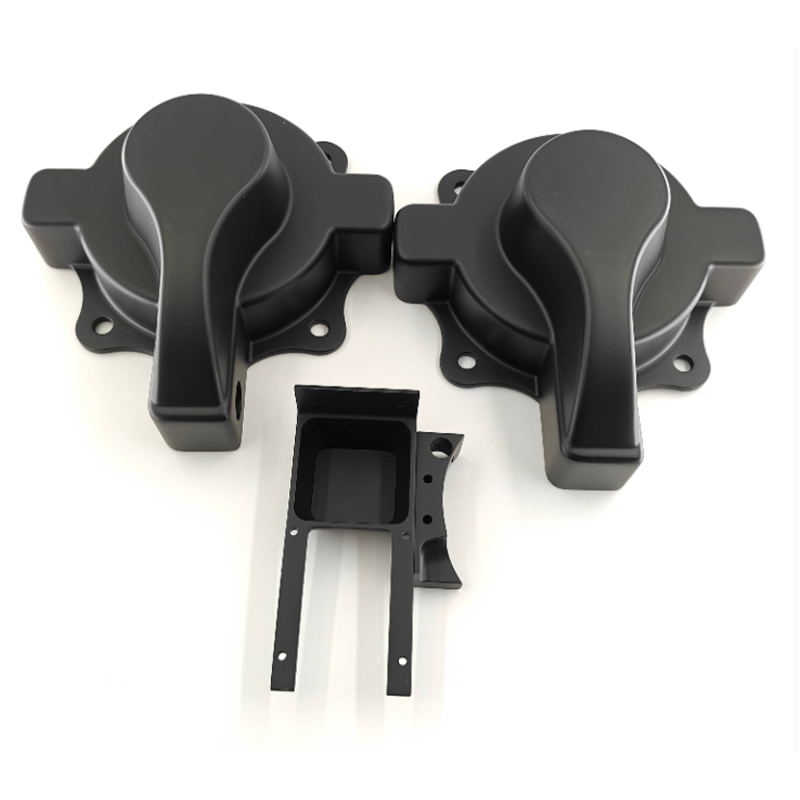
Bei der Endbearbeitung sieht ein Gussteil entweder wie ein Prototyp oder wie ein Produkt aus. Durch das Trimmen werden Tore und Lüftungsöffnungen entfernt. Durch leichtes Schleifen wird die Trennfuge gereinigt. Durch Malen werden Farbe, Glanz oder Textur hinzugefügt, und durch Maskieren sind zwei Farben auf einem Teil möglich. Bei transparenten Teilen verbessern Polieren und Klarlackieren die Klarheit. Montage, Tampondruck, Lasermarkierung und Einfügungen können ebenfalls arrangiert werden, wenn sich das Muster wie das Endprodukt verhalten muss.
Kommunikation ist genauso wichtig wie Messung. Wenn Sie ein Referenzmuster, einen Farbcode oder ein Foto des gewünschten Looks beifügen, hat das Finishing-Team etwas Konkretes, das dazu passt. Ein kurzer schriftlicher Auftrag mit Endzielen, sichtbaren Flächen und kritischen Abmessungen verringert das Risiko einer Nacharbeit.
Qualität beim Vakuumgießen beginnt beim Meister und setzt sich bei jedem Guss fort. Fragen Sie daher die Lieferanten, wie sie die einzelnen Phasen überprüfen.
Wartungsanleitung für Silikonformen und Gussteile
Die Wartung beim Vakuumgießen hat zwei Seiten: die Pflege der Werkzeuge, mit denen die Teile hergestellt werden, und die Pflege der Teile, sobald sie in Ihren Händen sind. Beides wirkt sich auf die Konsistenz aus, insbesondere wenn Sie eine Nachbestellung planen.
Pflege der Silikonform
Eine Silikonform ist ein Verbrauchswerkzeug. Allgemeine Branchenrichtlinien geben üblicherweise eine Lebensdauer von etwa 15 bis 25 Gussteilen an, kürzer für feine Details, dünne Merkmale oder aggressive Harze und manchmal länger für einfache Formen. Bei jedem Guss wird das Silikon Hitze und chemischem Kontakt ausgesetzt, sodass Kanten weicher werden und Oberflächendetails allmählich verblassen. Eine gute Handhabung verlängert die Nutzungsdauer, ohne dass die Form zu einem langfristigen Vermögenswert wird.
- Reinigen Sie den Hohlraum nach jedem Guss vorsichtig und vermeiden Sie scharfe Werkzeuge, die die Oberfläche beschädigen können.
- Tragen Sie ein für das Harz geeignetes Trennmittel in dünnen, gleichmäßigen Schichten auf, um das Entformen zu erleichtern und ein Reißen zu verhindern.
- Lagern Sie die Form flach an einem kühlen, trockenen Ort, fern von direkter Sonneneinstrahlung und Wärmequellen.
- Halten Sie die beiden Hälften bei der Lagerung ausgerichtet, damit die Kavität nicht durchhängt oder sich verformt.
- Überprüfen Sie die Trennfuge und die dünnen Stellen vor jedem Guss und entfernen Sie die Form, wenn Grate oder Risse zunehmen.
Behalten Sie auch den Meister. Ein sauberes, gut beschriftetes Original ermöglicht es dem Lieferanten, eine Form neu anzufertigen, wenn die erste abgenutzt ist, und es schützt die Investition, die Sie in die Vorbereitung der Oberfläche getätigt haben. Wenn der Master gedruckt wurde, bewahren Sie ihn vor Feuchtigkeit und starkem Licht geschützt auf, damit er sich nicht verzieht oder verfärbt.
Pflege fertiger Teile
| Harztyp | Lagerung und Handhabung | Reinigung |
|---|---|---|
| ABS-artig starr | Vor längerer Hitzeeinwirkung schützen | Milde Seife und Wasser, weiches Tuch |
| PP-artig halbflexibel | Vermeiden Sie es, über einen längeren Zeitraum gebückt zu bleiben | Milde Seife und Wasser |
| Gummiartig | Von Ölen und Sonnenlicht fernhalten | Feuchtes Tuch, keine starken Lösungsmittel |
| Transparent | Umwickeln, um Kratzer zu vermeiden | Weiches, fusselfreies Tuch, milder Reiniger |
| Lackierte Teile | Vermeiden Sie es, ohne Polsterung zu stapeln | Weiches Tuch, keine Scheuerschwämme |
Gussteile aus Polyurethan können im Laufe der Zeit empfindlich gegenüber Feuchtigkeit, Hitze und einigen Lösungsmitteln sein, insbesondere in den ersten Tagen nach dem Entformen. Wenn man die Teile vor dem Zusammenbau oder Lackieren bei Raumtemperatur abkühlen lässt, verringert sich das Risiko kleiner Maßabweichungen. Bei Teilen, die über Monate gelagert werden, tragen eine Schutzverpackung und eine stabile Umgebung dazu bei, dass Farbe und Form dem genehmigten Muster treu bleiben.
Behandeln Sie die Form als kurzlebiges Werkzeug und den Meister als Bewahrer: Beide entscheiden darüber, wie wiederholbar Ihre nächste Charge sein wird.
Zusammenarbeit mit einem Vakuumgusshersteller und -lieferanten
Gute Ergebnisse werden in der Regel dadurch erzielt, dass der Lieferant als technischer Partner und nicht als Automat für Teile behandelt wird. Ein kurzes Briefing-Gespräch zu Beginn spart oft mehrere Tage später. Anhand dieser Fragen können Sie beurteilen, ob ein Vakuumguss-Anbieter dafür geeignet ist.
- Bauen Sie den Master im eigenen Haus und welche Technologien nutzen Sie dafür?
- Welche Harzfamilien sind verfügbar und können Sie uns die typischen Eigenschaften nennen?
- Wie viele Gussteile planen Sie pro Guss und wie gehen Sie mit größeren Mengen um?
- Welche Veredelungsschritte wie Lackieren, Polieren oder Strukturieren werden an einem Ort erledigt?
- Was prüfen Sie und welche Unterlagen kann ich mit der Sendung erhalten?
- Wie werden Designänderungen nach der Genehmigung des Masters gehandhabt?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. geht als OEM- und ODM-Hersteller diese Fragen an. Sein Designteam setzt Kundenideen in praktische, attraktive Produktdesigns um und zu seinen Fähigkeiten gehören 3D-Druck in Harz, Nylon und Metall, fortschrittliche Bearbeitung, Silikonformreplikation für eine effiziente Kleinserienproduktion und Oberflächenbehandlungen wie Lackieren. Da diese Schritte auf einer Plattform erfolgen, kann ein Kunde vom Entwurf zum fertigen Muster übergehen, ohne das Projekt mehreren Anbietern erneut erklären zu müssen.
So bereiten Sie eine sinnvolle Anfrage vor
- Ein 3D-Modell in einem gängigen Neutralformat sowie eine Zeichnung, die kritische Abmessungen hervorhebt.
- Die Zielmenge, die Harzfamilie, die Sie im Sinn haben, und etwaige Farb- oder Oberflächenreferenzen.
- Eine kurze Anmerkung dazu, wie das Teil verwendet wird: ausgestellt, gehandhabt, montiert, erhitzt oder gebogen.
- Ihr erforderliches Lieferfenster und ob Sie Designänderungen zwischen den Chargen erwarten.
Eine vollständige Anfrage ermöglicht es dem Lieferanten, in der ersten Antwort eine sinnvolle Mastermethode, ein Harz und einen Endbearbeitungsplan vorzuschlagen. Es signalisiert auch, dass Sie den Teil verstanden haben, was normalerweise zu einem nützlicheren technischen Gespräch führt. Im Laufe der Zeit kann ein Lieferant, der Ihre Dateien, Formhistorie und Endnotizen aufbewahrt, schneller nachbestellen und die Chargen konsistent halten, was der stille Vorteil der Zusammenarbeit mit einem langfristigen Partner ist.
Teilen Sie den Zweck des Teils und nicht nur seine Geometrie mit, und Ihr Lieferant kann Ihnen ein besseres Harz, eine bessere Verarbeitung und einen besseren Prozessplan empfehlen.
Entdecken Sie die Vakuumguss-Dienstleistungen von Jiaheng
Wenn Sie bereit sind, von einem Urmodell zu einer kleinen Charge produktionsähnlicher Teile überzugehen, können Sie die Servicedetails, Materialoptionen und den Projektablauf auf der entsprechenden Seite für überprüfen Vakuumgussdienste aus Jiaheng. Das Team unterstützt OEM- und ODM-Projekte und kann auf einer Plattform bei der Mastervorbereitung, Harzauswahl, Endbearbeitung und Chargenplanung beraten.
Senden Sie Ihre 3D-Datei, die Zielmenge und die Endanforderungen, um ein Gespräch mit dem Jiaheng-Team zu beginnen.
Häufig gestellte Fragen zu Vakuumgussdiensten
Was sind Vakuumguss-Dienstleistungen?Vakuumguss services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Wie viele Teile kann eine Silikonform herstellen?Allgemeine Richtlinien geben oft etwa 15 bis 25 Gussteile pro Form an, wobei weniger für sehr detaillierte oder dünnwandige Teile und manchmal mehr für einfache Formen erforderlich sind. Wenn Sie eine größere Charge benötigen, kann der Lieferant zusätzliche Formen herstellen und parallel gießen. Die genaue Anzahl hängt von der Geometrie, dem Harz und der Handhabung ab. |
Was ist der Unterschied zwischen Vakuumguss und 3D-Druck?3D-Druck builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Wann sollte ich mich für Vakuumguss statt Spritzguss entscheiden?Entscheiden Sie sich für den Vakuumguss, wenn Sie schnell etwa 10 bis 30 Teile benötigen, sich das Design noch ändern kann und Sie sich noch nicht auf ein hartes Werkzeug festlegen möchten. Spritzguss ist in der Regel die bessere Lösung, wenn die Stückzahlen Hunderte oder Tausende erreichen und exakte thermoplastische Produktionseigenschaften benötigt werden. |
Mit welchen Toleranzen kann ich bei Vakuumgussteilen rechnen?Allgemeine Richtlinien geben bei kleinen Abmessungen etwa plus oder minus 0,2 bis 0,3 mm an, wobei größere Teile proportional größere Abweichungen aufweisen. Sowohl die Schrumpfung des Harzes als auch die Bewegung der Form spielen eine Rolle. Wenn ein Element eine engere Passung erfordert, kann der Lieferant es nach dem Guss bearbeiten. Markieren Sie daher kritische Abmessungen deutlich in Ihrer Zeichnung. |
Welche Materialien stehen für den Vakuumguss zur Verfügung?Zu den typischen Optionen gehören ABS-ähnliches Hartharz, PP-ähnliches halbflexibles Harz, gummiartiges Harz in verschiedenen Härtegraden, transparentes Harz, Hochtemperaturharz und flammhemmendes Harz. Farben können im Harz pigmentiert oder durch Streichen aufgetragen werden. Ihr Lieferant kann eine Familie empfehlen, nachdem er erfahren hat, wie das Teil verwendet wird. |
Können Vakuumgussteile lackiert oder strukturiert werden?Ja. Gussteile können geschliffen, grundiert und lackiert werden, und die Textur kann in den Master eingebaut werden, sodass sie auf jeden Guss übertragen wird. Tampondruck, Lasermarkierung und Polieren für transparente Teile sind ebenfalls üblich. Vereinbaren Sie die Endziele, bevor der Master erstellt wird, damit die Oberflächenvorbereitung dem endgültigen Aussehen entspricht. |
Was muss ich senden, um ein Vakuumguss-Angebot zu erhalten?Senden Sie ein 3D-Modell, eine Zeichnung mit kritischen Abmessungen, der Zielmenge, der bevorzugten Harzfamilie, der Farb- oder Oberflächenreferenz und Ihrem Lieferfenster. Ein kurzer Hinweis zur Verwendung des Teils hilft den Ingenieuren bei der Auswahl einer geeigneten Methode. Vollständigere Informationen reduzieren das Hin und Her und beschleunigen die erste Antwort. |
Ein klarer Master, ein definiertes Finish und eine realistische Menge sind die drei Inputs, die ein Vakuumgussprojekt am meisten verbessern.
Kontaktinformationen
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HINZUFÜGEN
-

Gebäude 7, Nr. 188, Abschnitt Hongni der Zha Wang Road, Unterbezirk Danghu, Stadt Pinghu, Stadt Jiaxing, Provinz Zhejiang, China
Urheberrecht© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Hersteller integrierter OEM/ODM-Smart-Manufacturing-Plattformen
