- 3D-Druckdienste

- CNC-Bearbeitungsdienstleistungen

- Vakuumgussdienste

- Oberflächenveredelungsdienste

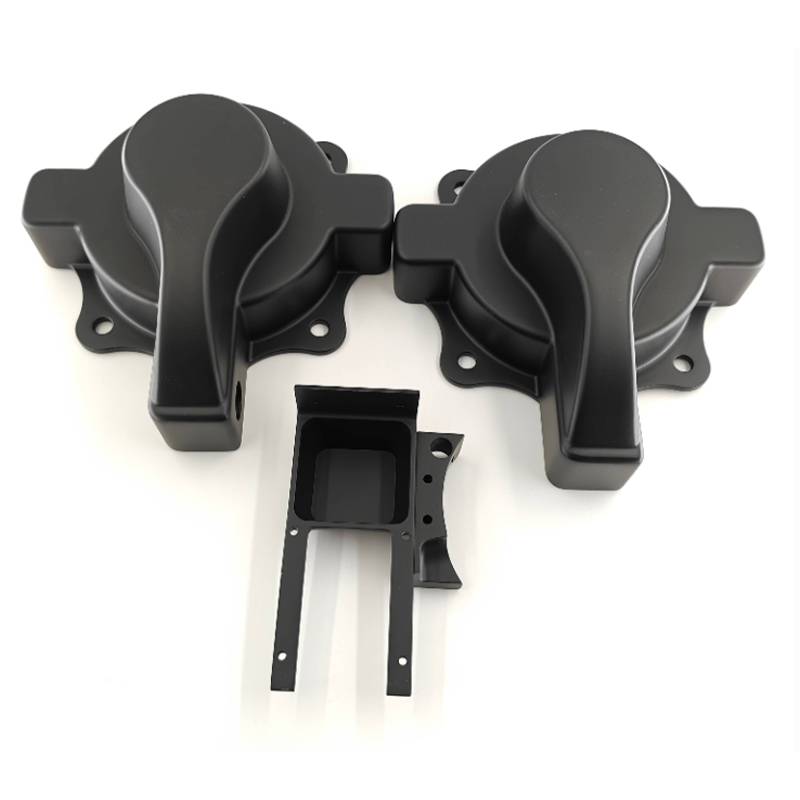
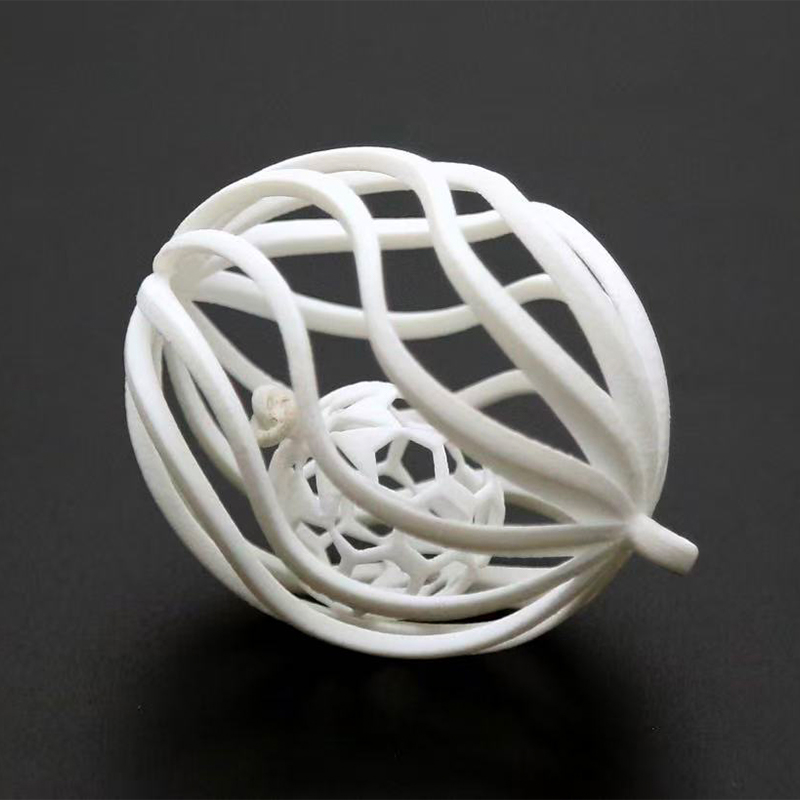
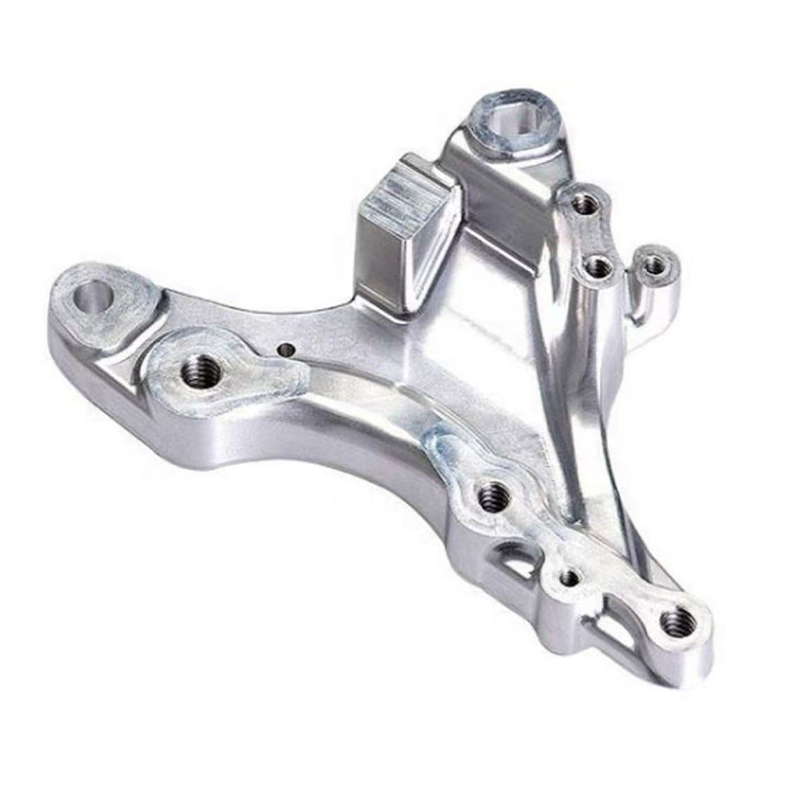
Leitfaden für FDM-3D-Druck, CNC-Fräsen, Drehen und Vakuumgießen in China
Die direkte Antwort: Die Wahl zwischen FDM, CNC und Vakuumguss
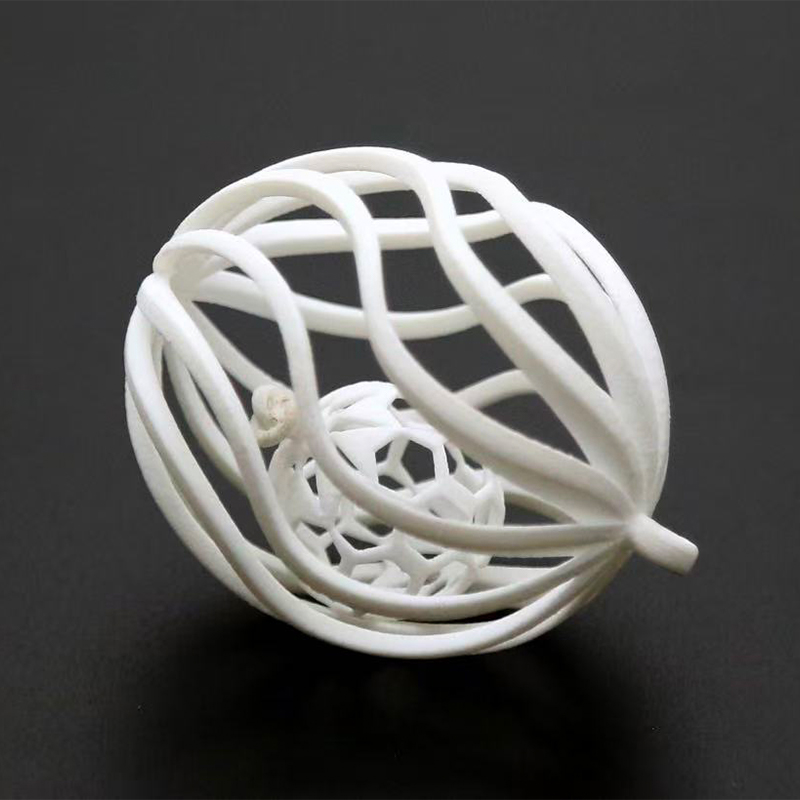
Wenn Sie einen fdm vergleichen 3D-Druckservice Ob CNC-Fräsen, CNC-Drehen oder Vakuumgießen für ein bevorstehendes Teil, die Entscheidung hängt von drei Faktoren ab: Wie schnell Sie ein physisches Objekt benötigen, wie eng die Toleranz tatsächlich sein muss und ob die Geometrie rotatorisch, prismatisch oder organisch ist. FDM-Kunststoffdruck ist die schnellste und wirtschaftlichste Möglichkeit, eine Form innerhalb eines Tages in der Hand zu halten, CNC-Fräsen ist das richtige Werkzeug für prismatische Teile mit flachen Flächen, Taschen und Löchern, die echte Toleranzen erfordern, CNC-Drehen ist für zylindrische und rotationssymmetrische Komponenten unübertroffen und Vakuumguss ist die richtige Wahl, wenn aus einem validierten Master zwanzig oder mehr identische Kopien werden müssen . Keine dieser vier Routen ersetzt die anderen; Jedes deckt ein bestimmtes Geometrie- und Volumenfenster ab, und die vier zusammen decken fast jedes Teil ab, das ein mechanisches Design jemals produzieren wird.
Eine kurze Faustregel: Greifen Sie zu einem 3D-Druckservice für Kunststoffe, wenn das Teil komplex ist, ein geringes Volumen aufweist und keine Toleranzen aufweist. Greifen Sie zu einer CNC-Frässervice-Fabrik, wenn flache Flächen, Taschen, Schlitze oder präzise Löcher das Teil definieren; Wenden Sie sich an ein CNC-Drehunternehmen, wenn es sich bei dem Teil um eine Welle, eine Buchse, eine Spindel oder eine andere zylindrische Form handelt. und wenden Sie sich an einen Hersteller von kundenspezifischen Vakuumgussteilen, sobald aus einem einzelnen genehmigten Muster eine Charge konsistenter, lackierbarer, funktionsfähiger Teile werden muss. Eine China Custom Precision CNC-Fräsfabrik, die auch FDM und Vakuumguss unter einem Dach betreibt, ermöglicht es einem einzelnen Teil, jede Kombination dieser Routen zu durchlaufen, die es tatsächlich benötigt, ohne dass in jeder Phase der Anbieter gewechselt werden muss.
In den folgenden Abschnitten werden die einzelnen Prozesse ausführlich erläutert, mit tatsächlichen Toleranz- und Kostendaten verglichen und erläutert, wie Vakuumguss- und formgepresste Silikonteile diese Plattform auf die Kleinserienproduktion erweitern.
FDM-Kunststoff-3D-Druck: Schnelle, wirtschaftliche Geometrie für die Iteration
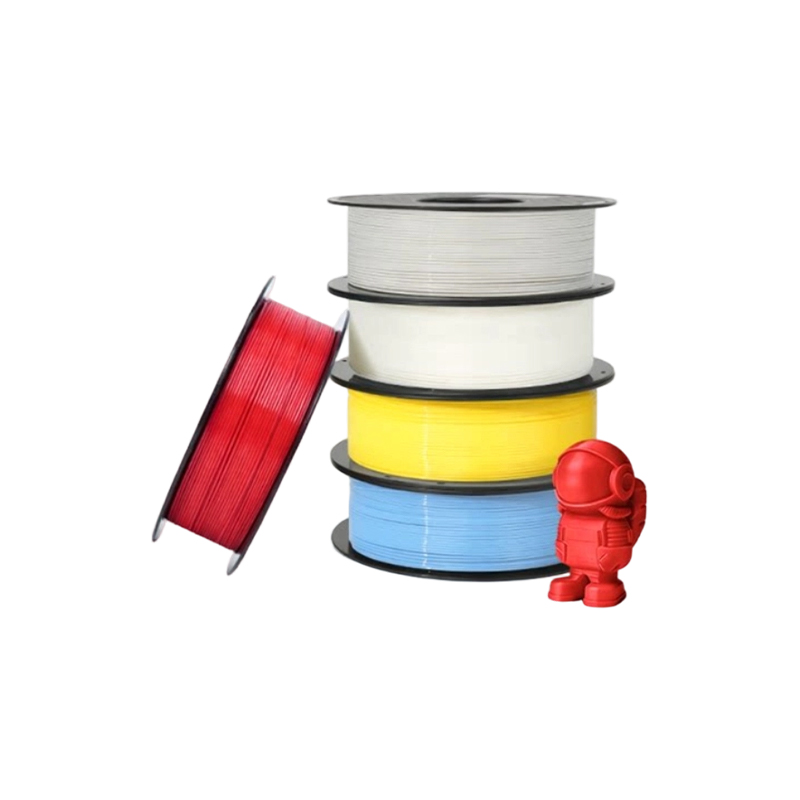
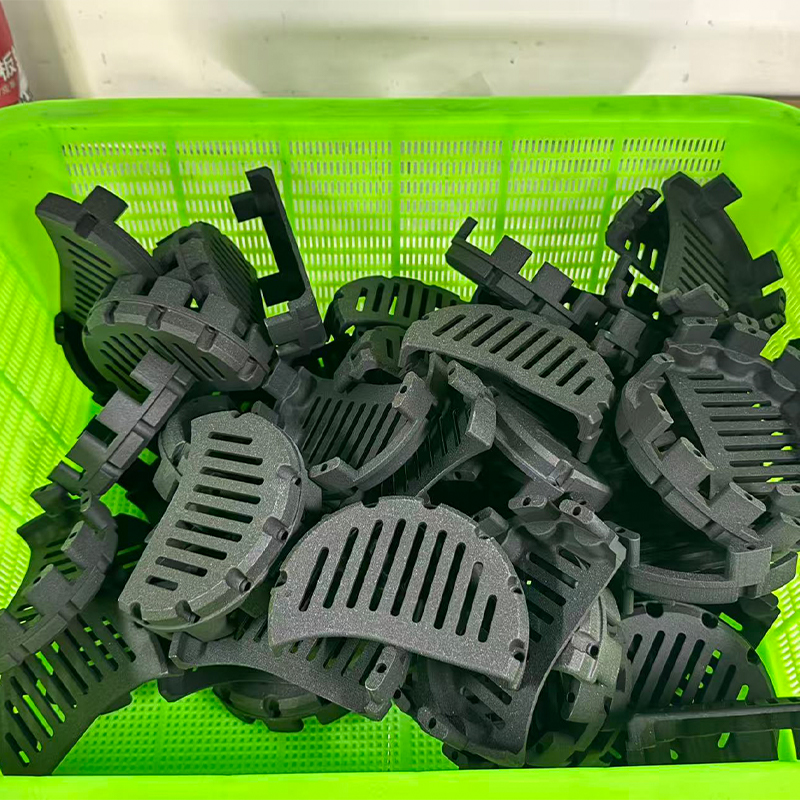
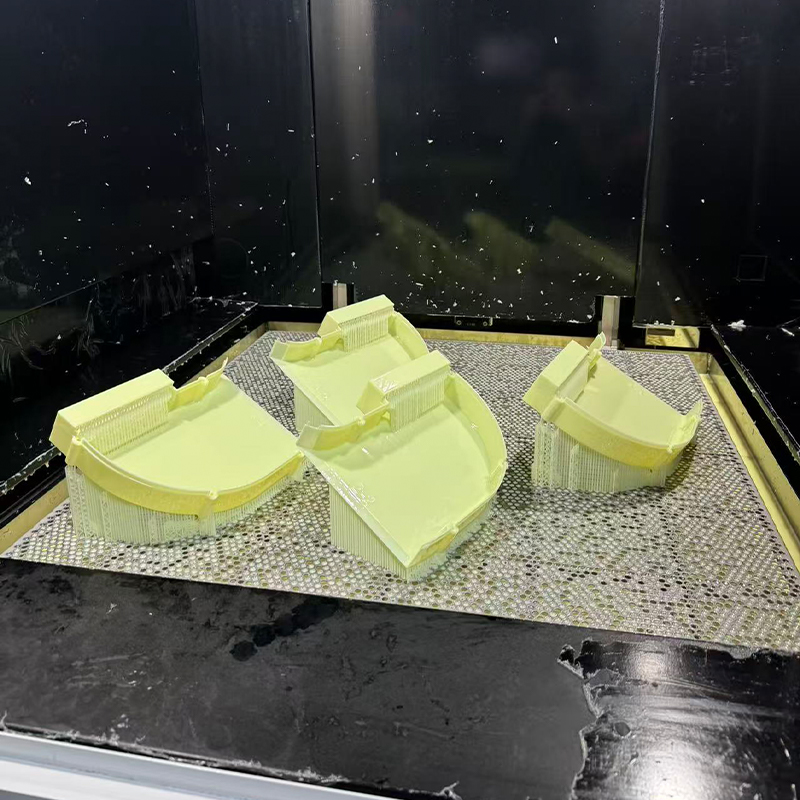
Beim Fused Deposition Modeling werden Teile hergestellt, indem geschmolzenes thermoplastisches Filament Schicht für Schicht durch eine beheizte Düse extrudiert wird. Es ist aus einem einfachen Grund das am weitesten verbreitete additive Verfahren der Welt: Die Ausrüstung ist zuverlässig, die Materialpalette ist breit und eine China FDM Plastic 3D Printing Service Factory kann eine Designdatei schneller in ein physisches Teil umwandeln als fast jeder andere Fertigungsweg. Dies macht den FDM-Druckdienst zur Standardwahl für frühe Konzeptmodelle, Vorrichtungen, Vorrichtungen, Gehäusemodelle und alle Teile, bei denen das Ziel darin besteht, Passung und Form zu prüfen und nicht die endgültige mechanische Leistung zu zertifizieren.
Materialentscheidungen, die wichtig sind
Ein Hersteller von kundenspezifischem FDM-Kunststoff-3D-Druck in China führt in der Regel ABS für allgemeine Zähigkeit, PLA für formstabile kostengünstige Modelle, PETG für ein ausgewogenes Verhältnis von Festigkeit und Feuchtigkeitsbeständigkeit sowie technische Filamente wie Nylon, Polycarbonat und kohlenstofffasergefüllte Verbundwerkstoffe für Teile, die realer Handhabung und mechanischer Belastung standhalten müssen. Die Schichthaftung ist gerichtet Dies bedeutet, dass FDM-Teile deutlich stärker sind, wenn sie in der Ebene jeder Schicht belastet werden, als wenn sie über Schichtgrenzen hinweg belastet werden. Daher wird ein kompetenter chinesischer FDM-Kunststoffprototyp-3D-Drucklieferant ein Teil bewusst an seinem erwarteten Belastungspfad ausrichten, anstatt es in der Position zu drucken, an der am wenigsten Material verbraucht wird.
Die fertige Oberfläche zeigt sichtbare Schichtlinien mit typischen Auflösungen zwischen 0,1 mm und 0,3 mm, gröber als bei Harzprozessen, aber völlig akzeptabel für funktionale Prototypen, interne Komponenten und Teile, die nach dem Schleifen lackiert werden sollen. Für Anwendungen, bei denen eine sichtbare Textur nicht akzeptabel ist, empfehlen Kunststoffdruckdienste im Allgemeinen stattdessen ein Harz- oder Nylonpulververfahren und reservieren FDM wegen seiner wahren Stärken: Geschwindigkeit, niedrige Kosten pro Teil bei geringem Volumen und eine sehr große Auswahl an zugänglichen technischen Materialien.
CNC-Fräsen: Der Standard für prismatische Präzisionsteile
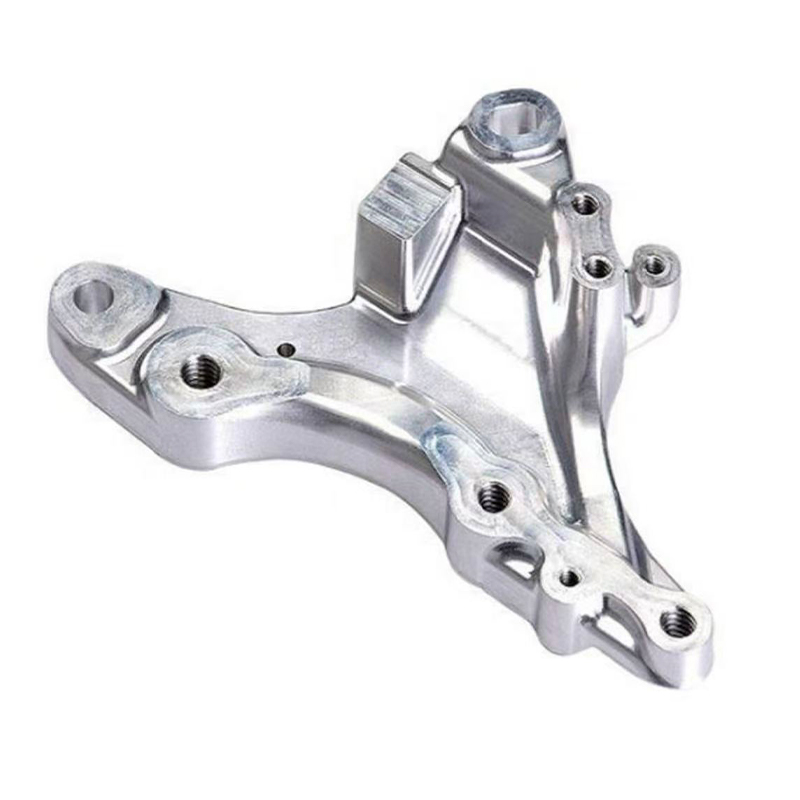
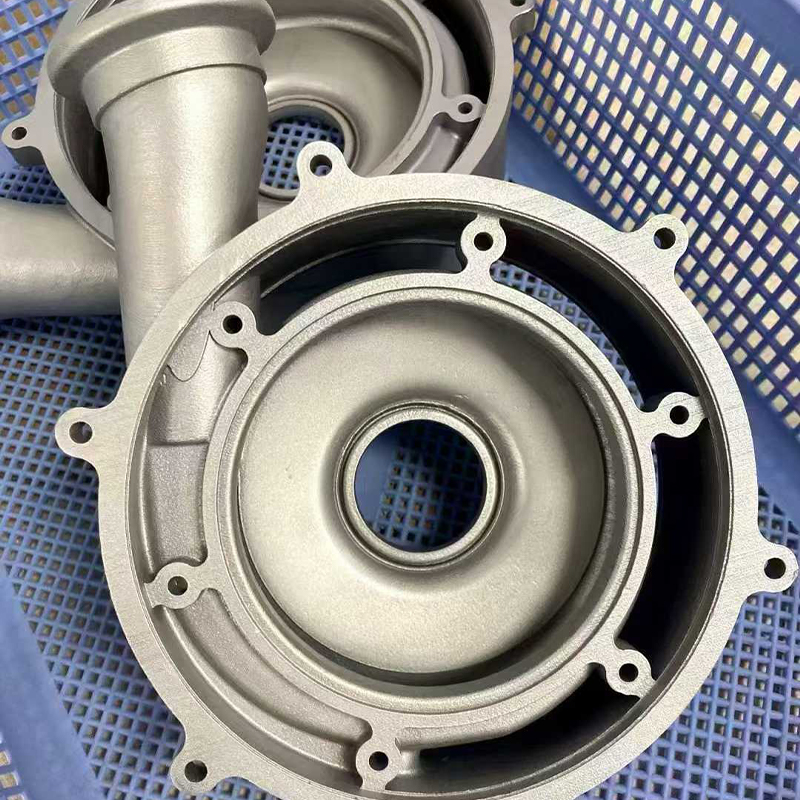
Beim CNC-Fräsen wird mithilfe rotierender Schneidwerkzeuge, die entlang programmierter Pfade geführt werden, Material aus einem massiven Block entfernt. Dabei handelt es sich nach wie vor um den Hauptweg für Teile, die durch flache Flächen, Taschen, Schlitze, präzise Löcher und Montagemerkmale definiert sind. Ein Hersteller von CNC-Fräsdienstleistungen in China verarbeitet Aluminium, Stahl, Edelstahl, Messing, Titan und eine Reihe technischer Kunststoffe, und der Prozess reicht von einem einzelnen Prototyp eines CNC-Fräsauftrags bis hin zu Produktionsläufen mit Tausenden identischer Teile.
Dreiachsiges versus mehrachsiges Fräsen
Das standardmäßige dreiachsige Fräsen verarbeitet den Großteil der prismatischen Geometrie effizient und ist das Rückgrat jedes kundenspezifischen CNC-Fräsvorgangs. Teile mit Merkmalen auf mehreren Flächen erfordern jedoch eine Neupositionierung zwischen den Arbeitsgängen, es sei denn, die Werkstatt verfügt über eine Vier- oder Fünf-Achsen-Fähigkeit, und jede Neupositionierung birgt eine kleine Möglichkeit für Stapelfehler. Eine Metall-CNC-Fräsabteilung, die mit Mehrachsenmaschinen ausgestattet ist, kann Merkmale auf mehreren Flächen in einem einzigen Koordinatensystem in einer Aufspannung speichern, was die Beziehung zwischen diesen Merkmalen im Vergleich zu einem Teil, das zweimal gewendet und neu eingespannt wurde, wesentlich verbessert.
Wo große CNC-Fräsmaschinen das Gespräch verändern
Für übergroße Platten, Strukturhalterungen und Grundrahmen sind große CNC-Fräsmaschinen auf Portalmaschinen mit verlängertem Verfahrweg und nicht auf Standard-Vertikalbearbeitungszentren angewiesen. Die thermische Stabilität wird bei großen Teilen zum Hauptanliegen , da eine Temperaturschwankung über eine metergroße Aluminiumplatte ein Merkmal messbar aus der Toleranz verschieben kann, bevor das Teil überhaupt die Maschine verlässt. Aus diesem Grund fertigen seriöse Großformatwerkstätten in temperaturkontrollierten Umgebungen und lassen das Material sich vor dem endgültigen Schnitt normalisieren.
CNC-Drehen: Der richtige Prozess für Rotationsgeometrie
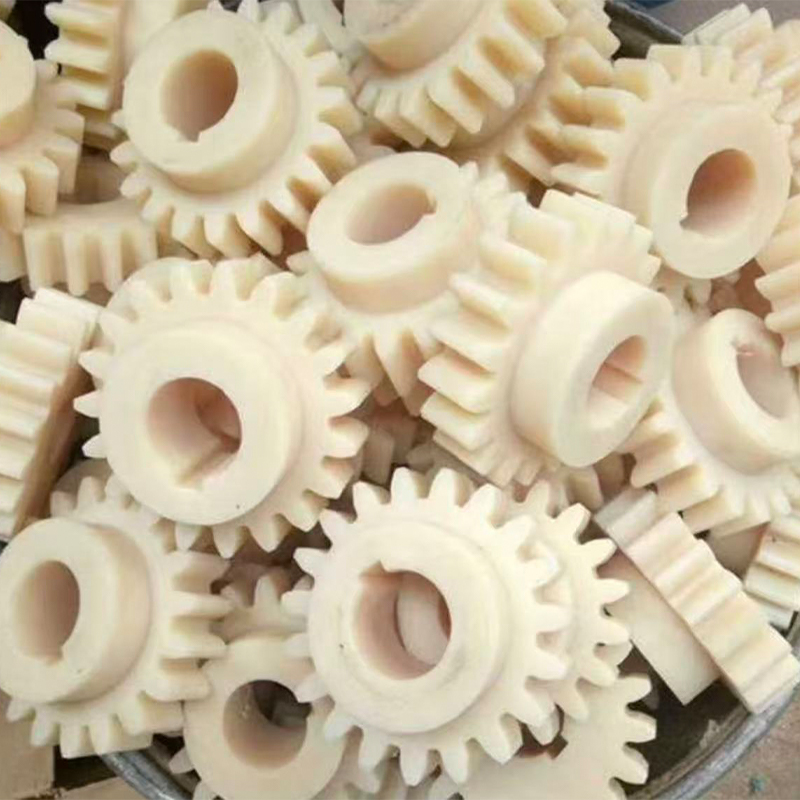
CNC-Drehen Rotiert ein Werkstück gegen ein stationäres oder sich bewegendes Schneidwerkzeug und ist damit der natürliche Vorgang für alle Teile, die grundsätzlich zylindrisch sind: Wellen, Buchsen, Spindeln, Stifte, Rollen und Gewindeanschlüsse. Eine chinesische CNC-Drehservice-Fabrik hält in der Regel engere Toleranzen ein und bearbeitet die Oberflächen von Rotationsteilen gleichmäßiger, als dies beim Fräsen jemals möglich wäre, da die kontinuierliche Rotation eine natürlich gleichmäßige Oberfläche erzeugt und nicht eine Reihe diskreter Werkzeugdurchgänge.
Angetriebene Werkzeuge und kombinierte Operationen
Moderne Drehzentren, die mit angetriebenen Werkzeugen ausgestattet sind, können Abflachungen fräsen, Querlöcher bohren und Keilnuten schneiden, ohne das Teil auf eine separate Fräsmaschine zu übertragen. Genau auf diese Weise reduziert ein CNC-Drehunternehmen die Anzahl der Einstellungen, die ein komplexes Rotationsteil erfordert. Das ist wichtig, denn beim CNC-Präzisionsdrehen kommt es in hohem Maße darauf an, eine einzige, ununterbrochene Referenz vom rohen Stangenmaterial bis zum fertigen Teil beizubehalten; Jeder weitere Transfer zwischen Maschinen ist eine weitere Chance für eine Abweichung der Konzentrizität.
Ein chinesischer CNC-Dreh-OEM-Lieferant, der große Mengen eines einzelnen Rotationsteils, wie etwa einer Buchse oder einer Schulterschraube, herstellt, führt den Auftrag in der Regel auf einer CNC-Drehmaschine mit Stangenvorschub aus, was nach der Validierung des Programms eine kontinuierliche unbeaufsichtigte Produktion ermöglicht. Im Gegensatz dazu wird ein chinesischer CNC-Dreh-ODM-Hersteller, der eine neue Rotationskomponente nach einem Kundenkonzept entwickelt, proportional mehr Zeit mit der Erstmusterprüfung verbringen, bevor er sich zu diesem kontinuierlichen Lauf verpflichtet.
Fräsen und Drehen nebeneinander
Die folgende Tabelle fasst zusammen, wo Fräsen und Drehen natürlich angewendet werden, um einem Designteam dabei zu helfen, ein Teil dem richtigen Prozess zuzuführen, bevor ein Angebot angefordert wird.
| Attribut | CNC-Fräsen | CNC-Drehen |
|---|---|---|
| Passgenaue Geometrie | Prismatische Blöcke, Platten, Gehäuse | Wellen, Buchsen, rotierende Teile |
| Typische Toleranz | ±0,02 mm | ±0,01 mm im Durchmesser |
| Oberflächenbeschaffenheit | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm |
| Typische Setups für ein komplexes Teil | 2–4 (oder 1 bei 5-Achsen) | 1–2 mit angetriebenen Werkzeugen |
| Materialverwertung | Mäßiger Blockbestand | Hoch, Barware |
Die Tabelle verdeutlicht einen Punkt, den viele Erstkäufer übersehen: Beim Drehen werden im Allgemeinen engere Durchmessertoleranzen eingehalten als beim Fräsen auf einer äquivalenten linearen Abmessung, da ein rotierendes Werkstück gegen ein festes Werkzeug den Positionierungsfehler beseitigt, der durch die Bewegung eines Fräsers über mehrere Achsen entsteht. Im Gegenzug bietet das Fräsen geometrische Freiheiten, die das Drehen einfach nicht bieten kann: Taschen, nichtzylindrische Vorsprünge und mehrflächige Merkmalssätze sind das natürliche Terrain des Fräsens. Ein Teil, das einen zylindrischen Körper mit flachen Montagemerkmalen kombiniert, wie etwa eine bearbeitete Halterung mit einer Welle an einem Ende, durchläuft häufig beide Prozesse nacheinander , zuerst gedreht für den Rotationskörper und dann gefräst für die Abflachungen, Löcher und Keilnuten, die das Teil fertigstellen.
Präzisions-CNC-Fräsen: Einhaltung von Toleranzen, auf die es ankommt
Der Begriff „Präzision“ wird branchenweit nur bedingt verwendet, daher lohnt es sich, ihn konkret zu definieren. Ein chinesischer Präzisions-CNC-Bearbeitungshersteller, der hochpräzises CNC-Fräsen anbietet, sollte ohne Bedenken angeben können, welche Toleranz seine Ausrüstung bei einem bestimmten Merkmalstyp einhält, bei welcher Prüfmethode und bei welchem Vertrauensniveau. Behauptungen des Präzisions-CNC-Frässervices, die nicht durch einen Messbericht und ein kalibriertes Instrument untermauert werden können, sind bei einer kritischen Baugruppe keine verlässlichen Behauptungen.
Was eigentlich die Präzision eines Frästeils ausmacht
Vier Faktoren dominieren die Ergebnisse beim Präzisionsfräsen in der Praxis: Maschinensteifigkeit und thermische Stabilität, Vorrichtungsdesign, das Teilebewegungen unter Schnittlast verhindert, Werkzeugauswahl, die auf das Material und die Merkmalstiefe abgestimmt ist, und In-Prozess-Messung, die Abweichungen erkennt, bevor eine ganze Charge betroffen ist. Ein Teil, das in einer einzigen Aufspannung auf einer starren 5-Achsen-Plattform bearbeitet wird, ist durchweg besser als das gleiche Teil, das in vier separaten Aufspannungen auf einer einfachen 3-Achsen-Maschine bearbeitet wird , selbst wenn beide Maschinen nominell in der Lage sind, die gleiche Positionierungsgenauigkeit zu erreichen, da jedes Neubefestigungsereignis erneut Ausrichtungsunsicherheit mit sich bringt.
Wo CNC-Prototyping-Dienstleistungen in das Präzisionsgespräch passen
Präzision gilt nicht nur bei Produktionsläufen. CNC-Prototyping-Dienste dienen speziell dazu, zu überprüfen, ob die engsten Merkmale eines Entwurfs tatsächlich beibehalten werden können, bevor eine vollständige Charge hergestellt wird. Ein einzelner präzisionsgefertigter Prototyp, der mit einer Koordinatenmessmaschine anhand der Zeichnung gemessen wird, verrät einem Designteam mehr über die Herstellbarkeit als jede Simulation, und es ist weitaus billiger, ein Toleranzproblem bei einem Teil zu entdecken als bei fünfhundert.
Vergleich der Durchlaufzeiten bei FDM, Fräsen, Drehen und Gießen
Das horizontale Balkendiagramm unten vergleicht die typische Durchlaufzeit von einer freigegebenen Datei bis zu verpackten Teilen für die vier bisher abgedeckten Prozesse für ein mäßig komplexes Teil bei einer Losgröße von zwanzig Stück.
Das Lesen dieser Tabelle zusammen mit den früheren Prozessbeschreibungen klärt ein häufiges Missverständnis auf: Bei einer Charge von zwanzig Teilen ist das Vakuumgießen nicht automatisch die schnellste Option, da der Bau der Form selbst mehrere Tage in Anspruch nimmt, bevor mit dem Gießen begonnen werden kann. Der FDM-Kunststoffdruck bleibt bei dieser Losgröße der schnellste Weg, insbesondere weil oft zwanzig Teile in einem einzigen Bauzyklus verschachtelt und zusammengedruckt werden können, insbesondere bei kleineren Komponenten. Bei Teilen, die wirklich für eine Drehmaschine geeignet sind, wird bei dieser Losgröße das CNC-Drehen vor dem Fräsen abgeschlossen, was die Effizienz der kontinuierlichen Produktion mit Stangenzufuhr widerspiegelt, sobald das erste Teil validiert ist. Das CNC-Fräsen befindet sich in der Mitte, seine genaue Position hängt stark davon ab, wie viele Einstellungen die spezifische Geometrie erfordert. Die Vakuumgussfigur sollte nicht als Schwäche des Verfahrens verstanden werden ; Vielmehr spiegelt es wider, dass in den sieben Tagen der Formenbau enthalten ist und dass sich der Zeitaufwand gerade dann auszahlt, wenn die Charge weit über zwanzig Stück anwächst, was bereits die frühere Crossover-Analyse dieser Serie gezeigt hat.
Vakuumguss und Polyurethanharze: Vervielfachung eines validierten Teils
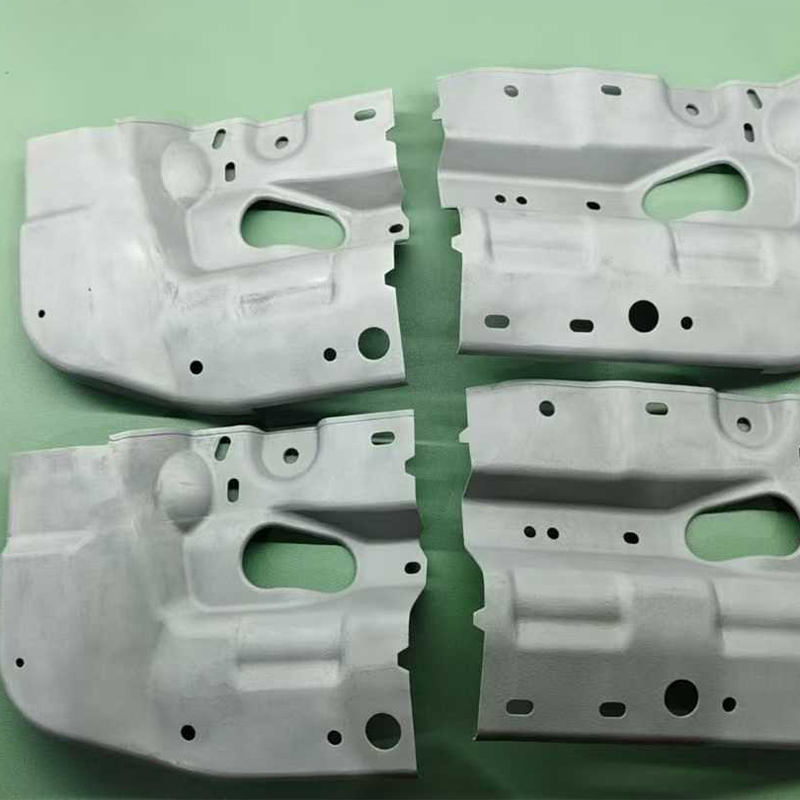
Sobald ein Design validiert wurde, sei es als maschinell bearbeiteter Prototyp oder als gedruckter Master, kann ein China Custom Vacuum Casting-Hersteller dieses einzelne genehmigte Muster in eine konsistente Charge umwandeln, ohne dass Kosten oder Vorlaufzeiten für die Herstellung harter Werkzeuge anfallen. Der Prozess beginnt mit einem Urmuster, meist einem präzisionsbearbeiteten oder mit Harz bedruckten Teil, das genau die Oberfläche hat, die das Produktionsteil benötigt, da die Silikonform jedes Detail dieses Urmusters, einschließlich etwaiger Unvollkommenheiten, originalgetreu wiedergibt.
Warum die Auswahl von Polyurethanharz wichtig ist
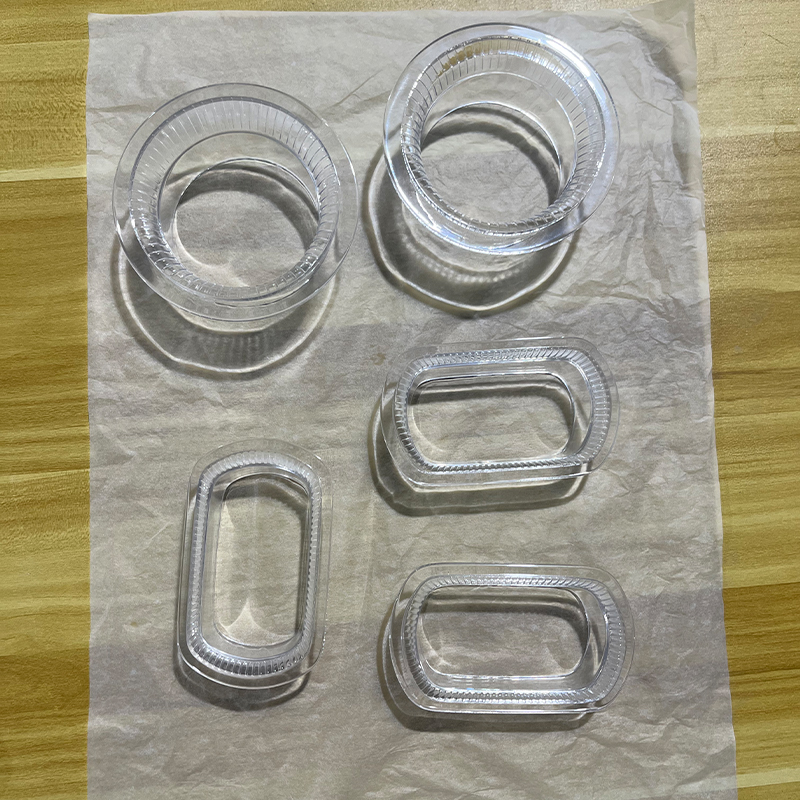
Ein chinesischer Hersteller von Vakuumgussformen für Silikonformen führt eine Reihe von Polyurethanharzen auf Lager, die speziell für die Simulation spezifischer Produktionskunststoffe entwickelt wurden: starre ABS-ähnliche Typen für Gehäuse, flexible gummiähnliche Typen für Dichtungen und Griffe, glasfaserverstärkte Typen für Steifigkeit und transparente Typen für Lichtleiter und Linsen. Durch das Vakuumgießen von Polyurethan können auch Merkmale eingebettet werden, die in einem geformten Produktionsteil schwierig wären B. mehrere Durometer, die durch aufeinanderfolgendes Gießen zu einer einzigen Komponente gegossen werden, oder Metalleinsätze, die in der Form positioniert werden, bevor das Harz eingebracht wird.
Formgepresste Silikonteile als Ergänzung
Wenn es sich bei einem Teil um eine echte Silikonkautschukkomponente und nicht um eine starre Kunststoffsimulation handelt, verwendet ein chinesischer Hersteller kundenspezifischer formgepresster Silikonteile ein völlig anderes Verfahren: Rohsilikonkautschuk wird in einen erhitzten Metallformhohlraum gegeben und unter Druck ausgehärtet, wodurch Dichtungen, Dichtungen, Tastaturen, Griffe und andere Elastomerteile mit den Materialeigenschaften von echtem Silikon und nicht von einem Harz hergestellt werden, das lediglich einem Kunststoff ähnelt. Dieser Weg wird typischerweise gewählt, wenn sich das Teil im Betrieb wiederholt biegen, einem weiten Temperaturbereich standhalten oder eine echte Elastomerdichtung bieten muss, also bei Anwendungen, bei denen eine Polyurethan-Vakuumgusssimulation über die Zeit nicht standhalten würde.
Kosteneffizienz über Chargengrößen hinweg: Eine Säulendiagrammansicht
Das folgende Säulendiagramm indiziert den relativen Aufwand pro Teil für FDM, CNC-Bearbeitung und Vakuumguss bei fünf Losgrößen, wobei eine Indexskala verwendet wird, bei der niedriger für effizienter steht, um zu zeigen, wie sich die effizienteste Route mit zunehmendem Volumen verschiebt.
Dieses Säulendiagramm macht das Crossover-Muster konkret und nicht abstrakt. Bei einem Einzelstück ist FDM eindeutig die effizienteste Methode, da keine Programmierung, keine Vorrichtungen und keinerlei Werkzeuginvestitionen erforderlich sind. Bei zehn Stücken haben sich die drei Wege bereits merklich angenähert, wobei Vakuumguss einen Großteil der Lücke schließt, da sich die Formkosten auf mehr Teile verteilen. Bei dreißig Teilen liegen die drei Säulen dicht beieinander und markieren den Übergangsbereich, in dem die richtige Wahl mehr von Toleranz und Materialanforderungen als von der reinen Effizienz abhängt. Bei diesem speziellen Teileprofil ist das Vakuumgießen bei hundert Teilen deutlich weniger effizient geworden als FDM oder CNC, was daran erinnert, dass sich der Schnittpunkt mit der Teilegröße und -komplexität verschiebt und nicht einer universellen Zahl folgt. Bei dreihundert Stücken bleiben CNC-Bearbeitung und FDM sinnvoll, während das Vakuumgießen für dieses Profil normalerweise durch ein Gespräch über Produktionswerkzeuge ersetzt worden wäre , was außerhalb des Rahmens der vier hier verglichenen Prozesse liegt.
Leistungsvergleich auf allen vier Routen
Das folgende Radardiagramm bewertet FDM-Kunststoffdruck, CNC-Fräsen, CNC-Drehen und Vakuumgießen anhand von fünf Kriterien, die in realen Beschaffungsgesprächen immer wieder auf einer Skala von eins bis fünf auftauchen.
Die vier überlappenden Formen erzählen eine zusammenhängende Geschichte, wenn man sie nebeneinander liest. FDM geht am weitesten in Richtung Einzelstückgeschwindigkeit und geometrische Freiheit und bestätigt seine Rolle als schnellste Möglichkeit, eine komplexe Form ohne Werkzeug zu halten. Beim CNC-Drehen geht es deutlich um die Toleranzkontrolle, was seinen natürlichen Vorteil bei der diametralen Präzision für Rotationsmerkmale widerspiegelt, während es bei der geometrischen Freiheit eingeschränkt ist, da es grundsätzlich auf Formen beschränkt ist, die durch Rotation herstellbar sind. Das CNC-Fräsen nimmt einen breiten, ausgewogenen Platz in Bezug auf Toleranz, Oberflächenbeschaffenheit und Materialbereich ein und ist genau deshalb die Standardwahl für allgemeine Präzisionskomponenten. Beim Vakuumgießen geht es stark um die Skalierbarkeit von Chargen und die Oberflächengüte, während die Geschwindigkeit bei Einzelstücken stark zurückgeht, was seiner Identität als Multiplikationsprozess entspricht, der auf einem bereits validierten Teil aufbaut. Das Fehlen einer einzigen dominanten Form in diesem Diagramm ist die zentrale Lehre aus dem gesamten Vergleich : Ein Design, das als FDM-Konzeptmodell beginnt, zur Funktionsvalidierung CNC-Fräsen oder Drehen durchläuft und als vakuumgegossene Charge endet, ist einfach dem natürlichen Weg gefolgt, für den jeder Prozess entwickelt wurde.
Über Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
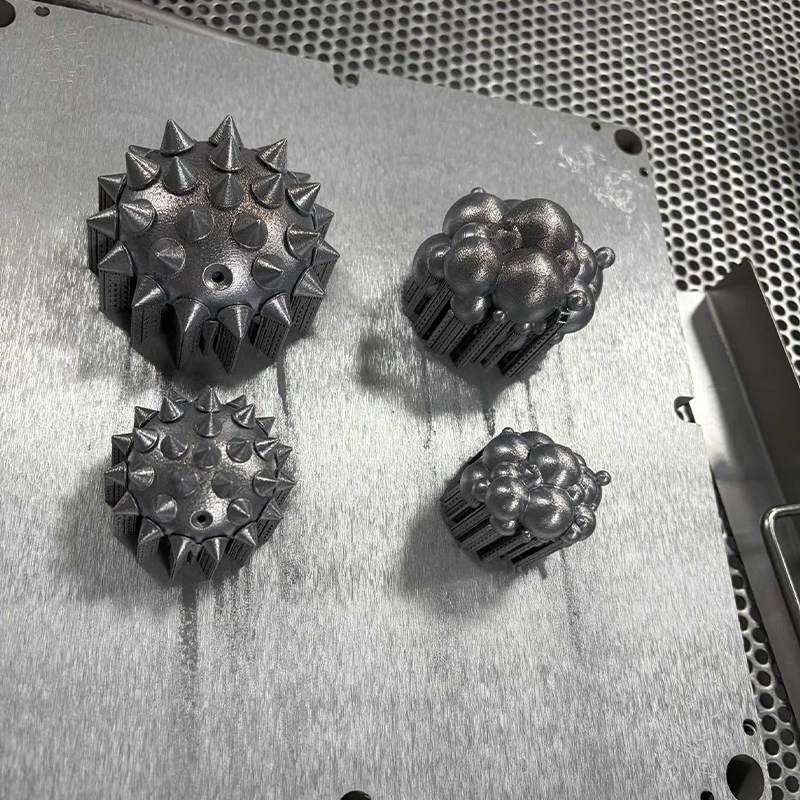
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. ist ein Pionier in der industriellen Innovation und Fertigung. Unser erfahrenes Designteam setzt Kundenideen in praktische, ästhetische Produktdesigns um. Wir bieten 3D-Druck in Harz, Nylon, Metall und anderen Materialien an und verfügen über eine fortschrittliche Bearbeitung. Die Replikation von Silikonformen ermöglicht eine kostengünstige, hochpräzise Kleinserienproduktion. Oberflächenbehandlungen wie Lackieren verbessern das Erscheinungsbild des Produkts. Mit unserem One-Stop-Service können Kunden den Prozess vom Design bis zum Produkt auf einer Plattform abschließen und so Zeit und Kosten sparen. Unser Ziel ist es, ein verlässlicher und langfristiger Partner für die industrielle Entwicklung zu sein.
Innerhalb dieser Struktur unterstützt der FDM-Kunststoffdruck die frühesten Konzeptiterationen, präzises CNC-Fräsen und Drehen validiert und produziert funktionale Metall- und Kunststoffkomponenten, Vakuumguss und formgepresste Silikonteile erweitern ein validiertes Design zu einer konsistenten Kleinserie und die Oberflächenveredelung liefert jedes Teil in dem Zustand, den seine beabsichtigte Anwendung erfordert. Jede Phase läuft mit derselben Teiledatei und demselben technischen Ansprechpartner , was eine One-Stop-Plattform tatsächlich von einer Ansammlung separat verwalteter Anbieter unterscheidet.
Vorbereiten eines Teils zum Fräsen, Drehen oder Gießen
Eine gut vorbereitete Datei verkürzt die Zeit für die Angebotserstellung und verringert das Risiko einer Fehlinterpretation der Anforderung. Die folgende Liste umfasst die Details, die am unmittelbarsten Einfluss darauf haben, ob ein Fräs-, Dreh- oder Gussteil genau wie vorgesehen zurückkommt.
- Stellen Sie eine native oder STEP-Datei anstelle eines Netzexports bereit, wenn es um ein Präzisionsmerkmal geht.
- Nennen Sie die zwei oder drei Merkmale, die wirklich die Passform oder Funktion bestimmen, anstatt jede Dimension als kritisch zu markieren.
- Geben Sie das Bezugsschema an, das das Teil in seiner Endmontage verwenden wird.
- Geben Sie die Materialgüte genau an, da sich Aluminium 6061 und 7075 bzw. Edelstahl 303 und 316 bei demselben Werkzeugweg sehr unterschiedlich verhalten.
- Geben Sie jetzt die Menge und die voraussichtliche Menge in den folgenden Monaten an, da sich dadurch ändert, ob Fräsen, Drehen oder Vakuumgießen die effizientere Route ist.
Ein Lieferant, der diese Informationen in der ersten Nachricht erhält, kann in der Regel noch am selben Tag ein aussagekräftiges Angebot und einen Kommentar zur Herstellbarkeit zurücksenden, anstatt eine Reihe klärender Fragen durchzugehen, bevor das eigentliche Gespräch überhaupt beginnt.
Häufig gestellte Fragen
F1: Wann sollte ich mich für den FDM-Druck anstelle der CNC-Bearbeitung für einen Prototyp entscheiden?
Wählen Sie FDM, wenn Geschwindigkeit und geometrische Komplexität im Vordergrund stehen und nicht enge Toleranzen oder ein bestimmtes zertifiziertes Material. FDM zeichnet sich durch interne Hohlräume, organische Formen und schnelle Designiterationen aus, bei denen sich ein Teil möglicherweise dreimal pro Woche ändert. Sobald sich das Design stabilisiert hat und das Teil ein bestimmtes technisches Material, eine enge Toleranz oder ein fertiges Erscheinungsbild benötigt, ist die CNC-Bearbeitung der geeignetere Weg.
F2: Was ist der Unterschied zwischen dreiachsigem und fünfachsigem CNC-Fräsen in der Praxis?
Beim dreiachsigen Fräsen wird das Schneidwerkzeug entlang dreier linearer Richtungen bewegt und die meisten flachen und taschenförmigen Geometrien werden effizient bearbeitet. Allerdings muss das Teil neu positioniert werden, um Merkmale auf anderen Flächen zu erreichen. Das Fünf-Achsen-Fräsen fügt eine gleichzeitige Rotationsbewegung hinzu, sodass das Werkzeug zusammengesetzte Winkel und mehrere Flächen erreichen kann, ohne das Teil neu zu positionieren. Der praktische Vorteil besteht darin, dass Merkmale, die in einer Fünf-Achsen-Aufstellung bearbeitet werden, eine engere Beziehung zueinander beibehalten als dieselben Merkmale, die über mehrere Drei-Achsen-Aufstellungen bearbeitet werden.
F3: Warum ist das CNC-Drehen bei zylindrischen Merkmalen im Allgemeinen präziser als das Fräsen?
Beim Drehen wird das Werkstück kontinuierlich gegen das Schneidwerkzeug gedreht, wodurch eine natürlich gleichmäßige, konzentrische Oberfläche ohne die diskreten Werkzeugwegsegmente entsteht, die beim Fräsen eines runden Merkmals erforderlich wären. Dieser kontinuierliche Schnittansatz reduziert den Positionierungsfehler, der entsteht, wenn sich ein Fräser einer gekrümmten Oberfläche aus mehreren Winkeln nähert, weshalb die Durchmessertoleranzen bei gedrehten Teilen typischerweise enger sind als bei entsprechenden gefrästen Merkmalen.
F4: Wie unterscheidet sich Vakuumguss von formgepressten Silikonteilen?
Beim Vakuumgießen wird Polyurethanharz in eine Silikonform gegossen, um das Aussehen und das mechanische Verhalten von Produktionskunststoffen wie ABS oder Polypropylen zu simulieren, und es wird gewählt, wann das endgültige Teil tatsächlich aus einem starren oder halbstarren Kunststoff hergestellt wird. Für formgepresste Silikonteile wird echter Silikonkautschuk verwendet, der unter Hitze und Druck in einer Metallform ausgehärtet wird. Sie werden dann ausgewählt, wenn das Teil selbst ein echtes Elastomer sein muss, beispielsweise eine Dichtung, Dichtung oder ein Griff, der sich wiederholt biegen und einem weiten Temperaturbereich standhalten muss.
F5: Wie viele Aufspannungen sind für ein typisches, komplex bearbeitetes Teil erforderlich?
Auf einer standardmäßigen dreiachsigen Maschine erfordert ein Teil mit Merkmalen auf mehreren Flächen üblicherweise zwei bis vier separate Einstellungen, die jeweils eine Neupositionierung und Neureferenzierung des Teils erfordern. Auf einer Fünf-Achsen-Maschine können viele dieser Merkmale in einer einzigen Aufspannung erreicht werden, was sowohl die verstrichene Bearbeitungszeit als auch den akkumulierten Positionsfehler zwischen Merkmalen reduziert. Die richtige Anzahl an Setups für ein bestimmtes Teil hängt von seiner spezifischen Geometrie ab und sollte vor der endgültigen Angebotserstellung mit dem Lieferanten besprochen werden.
F6: Welche Informationen sollte ich angeben, wenn ich ein Angebot für Fräsen oder Drehen anfordere?
Fügen Sie eine STEP-Datei, eine 2D-Zeichnung bei, in der die kritischen Abmessungen und ihre Toleranzen, die genaue erforderliche Materialqualität, die gewünschte Oberflächenbeschaffenheit und die jetzt benötigte Menge sowie das erwartete zukünftige Volumen angegeben sind. Die Beachtung der Betriebsumgebung des Teils, einschließlich der Temperaturbelastung und jeglichem Kontakt mit Chemikalien, hilft dem Lieferanten auch dabei, vor Beginn der Bearbeitung zu bestätigen, dass die Materialauswahl angemessen ist, und nicht erst, nachdem die erste Charge bereits geschnitten wurde.
Kontaktinformationen
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HINZUFÜGEN
-

Gebäude 7, Nr. 188, Abschnitt Hongni der Zha Wang Road, Unterbezirk Danghu, Stadt Pinghu, Stadt Jiaxing, Provinz Zhejiang, China
Urheberrecht© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Hersteller integrierter OEM/ODM-Smart-Manufacturing-Plattformen
