- 3D-Druckdienste

- CNC-Bearbeitungsdienstleistungen

- Vakuumgussdienste

- Oberflächenveredelungsdienste

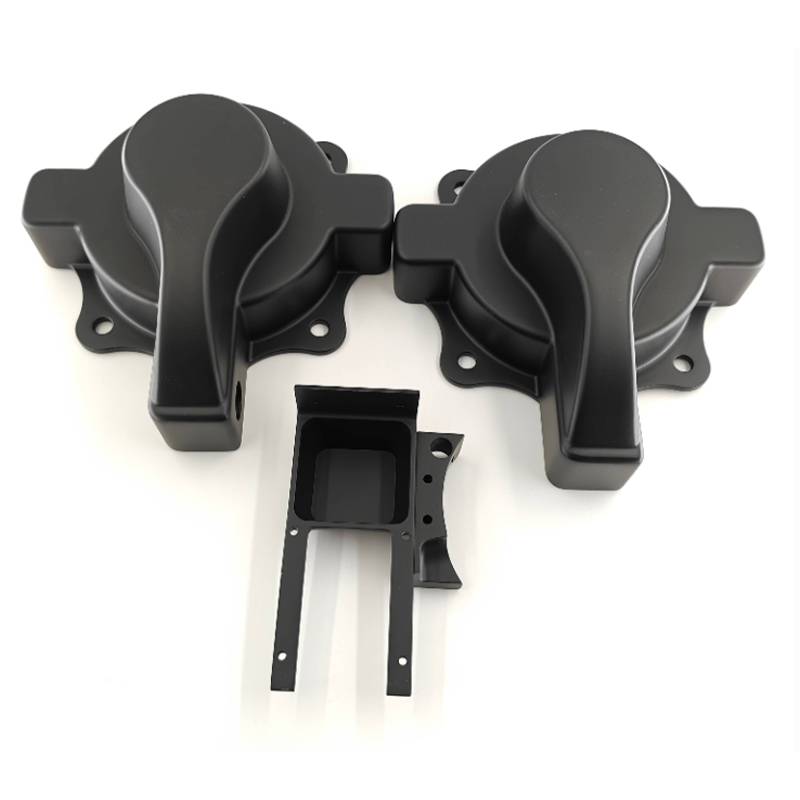
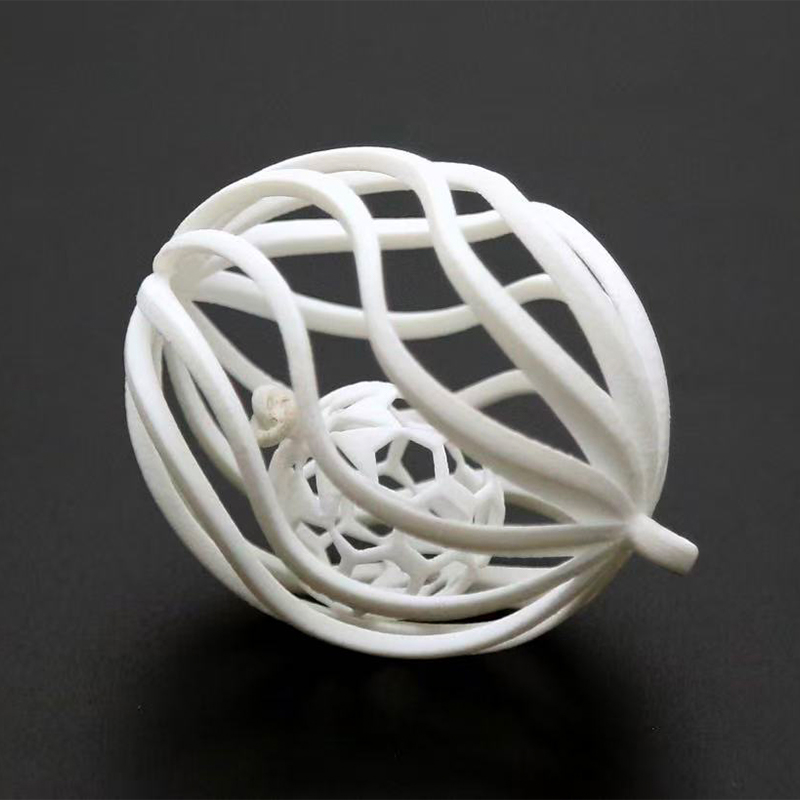
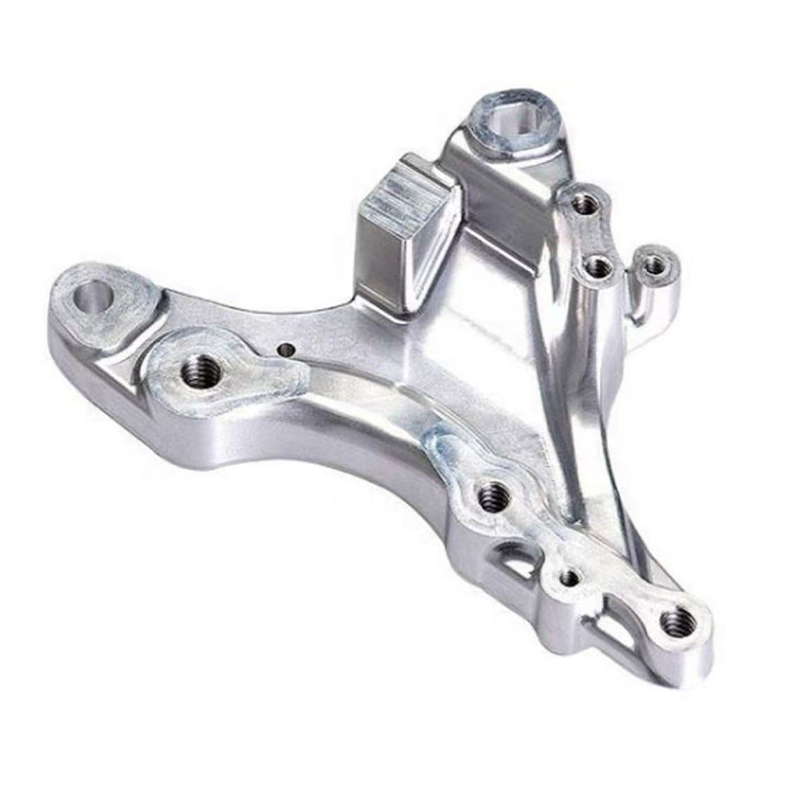
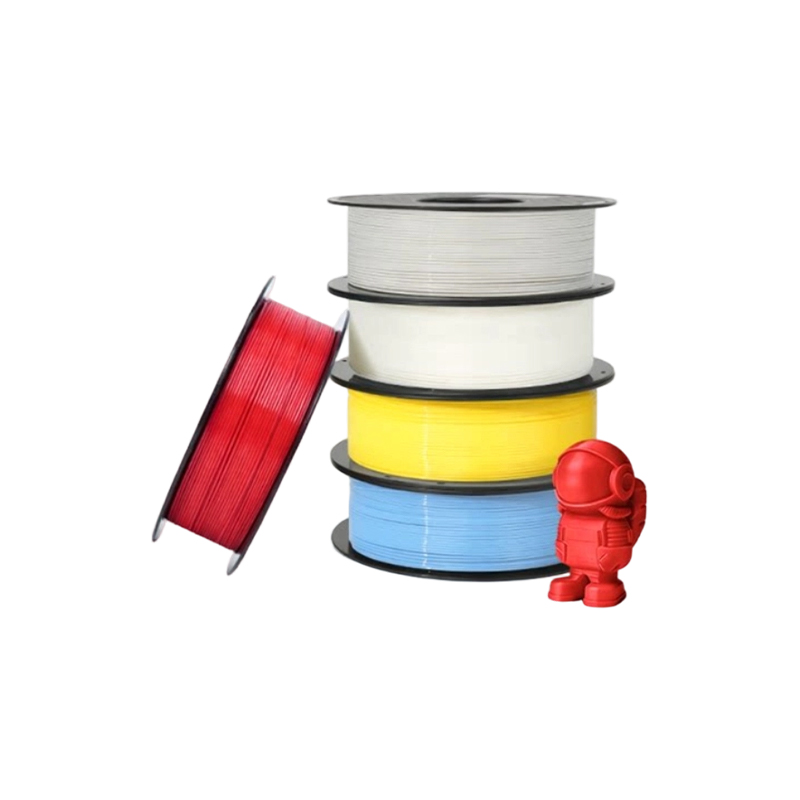
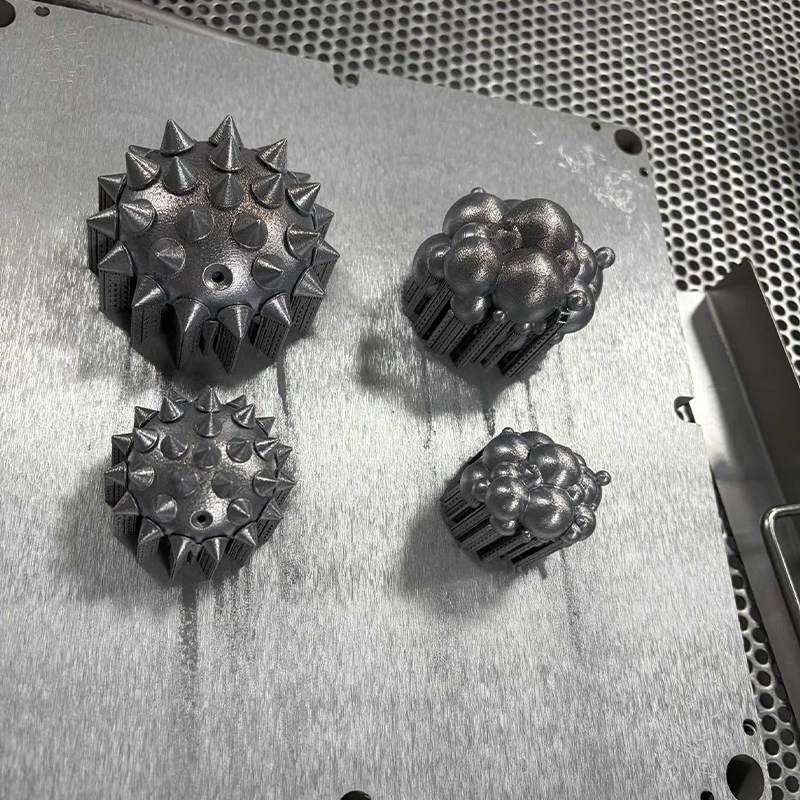
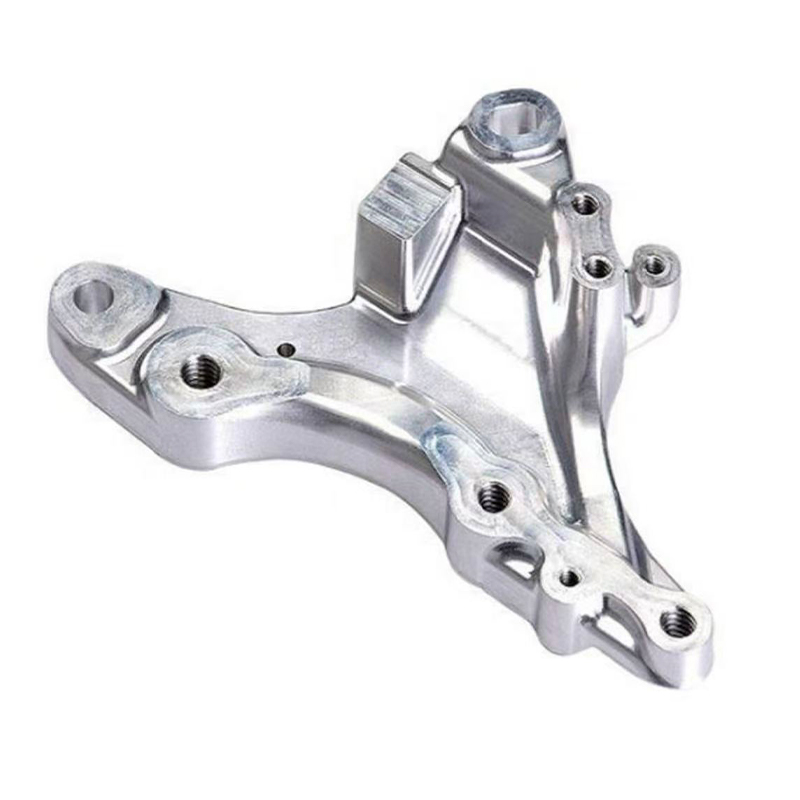
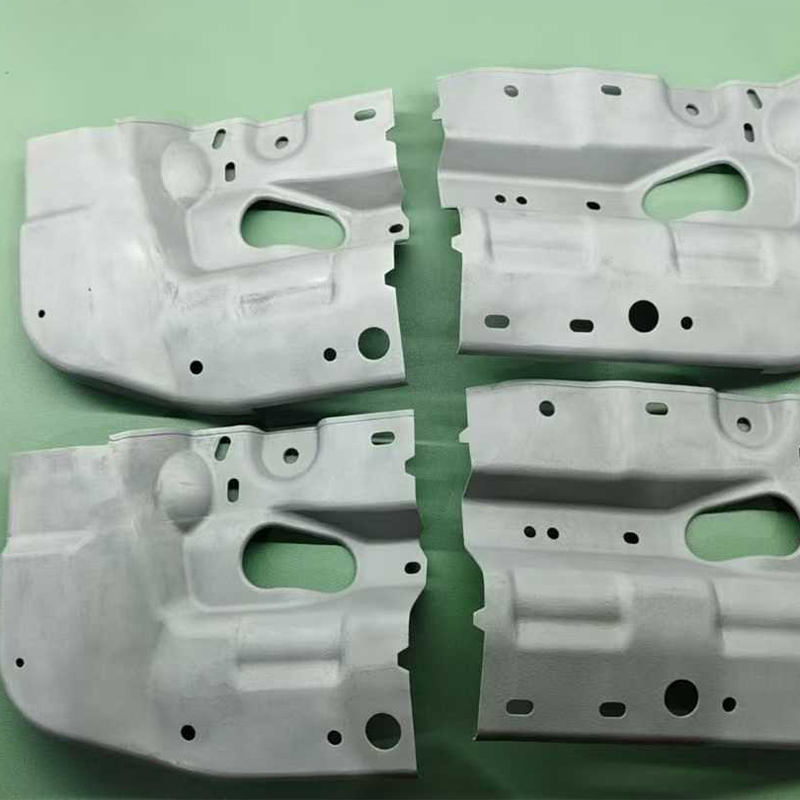
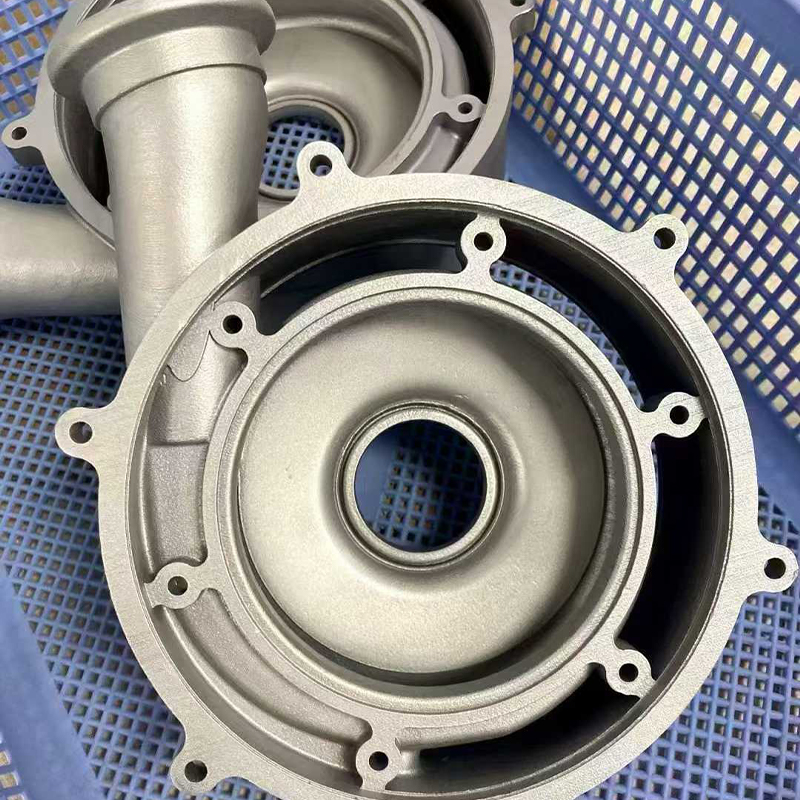
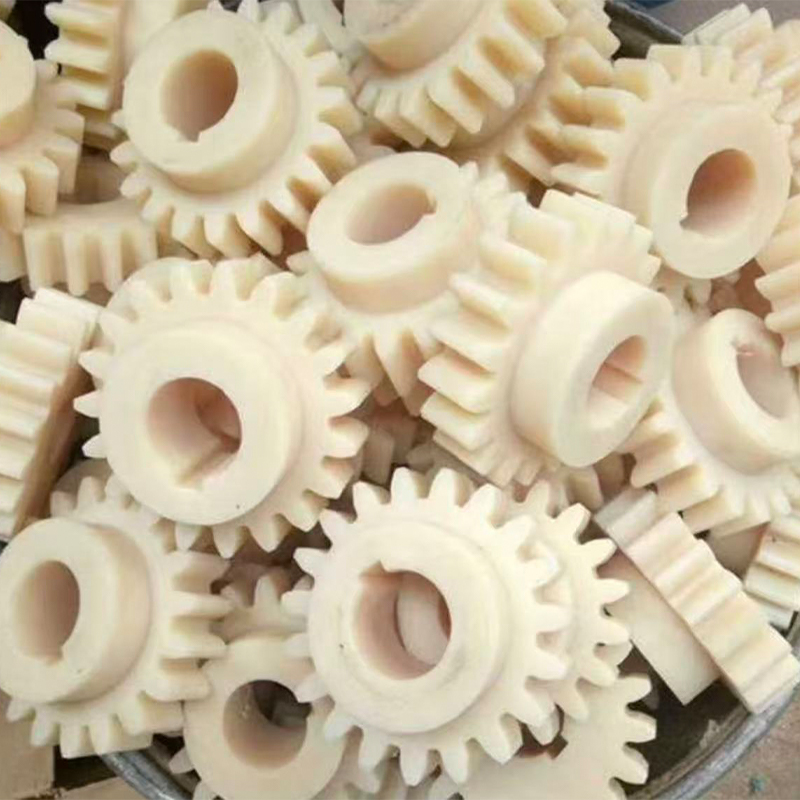
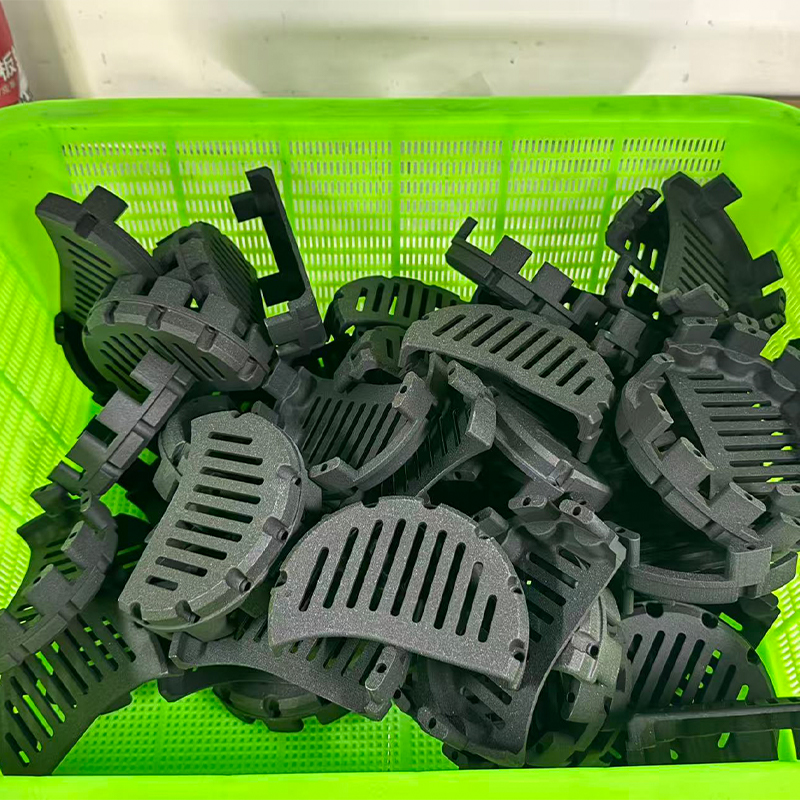
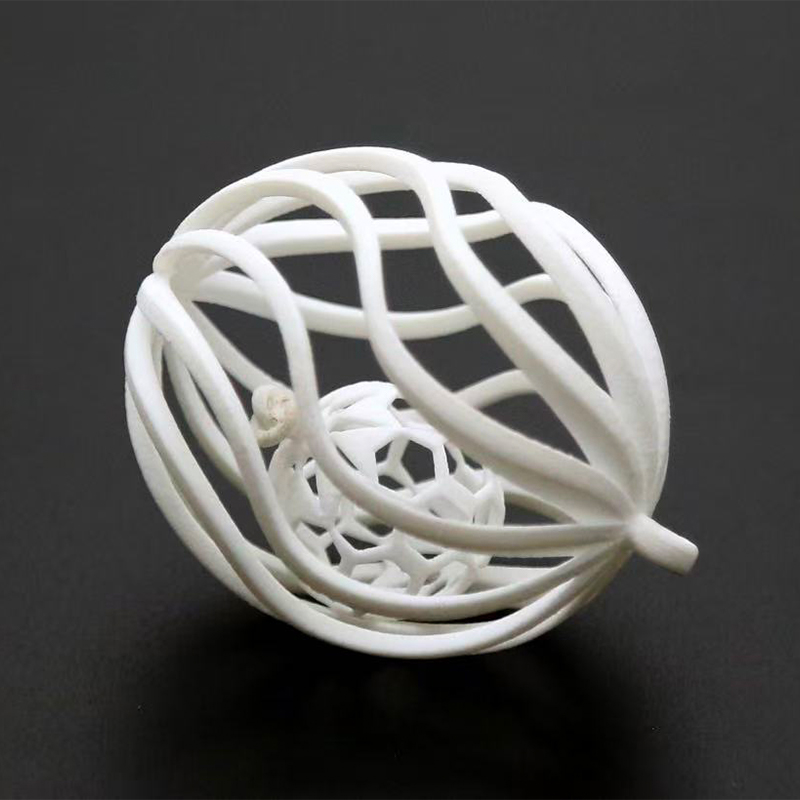
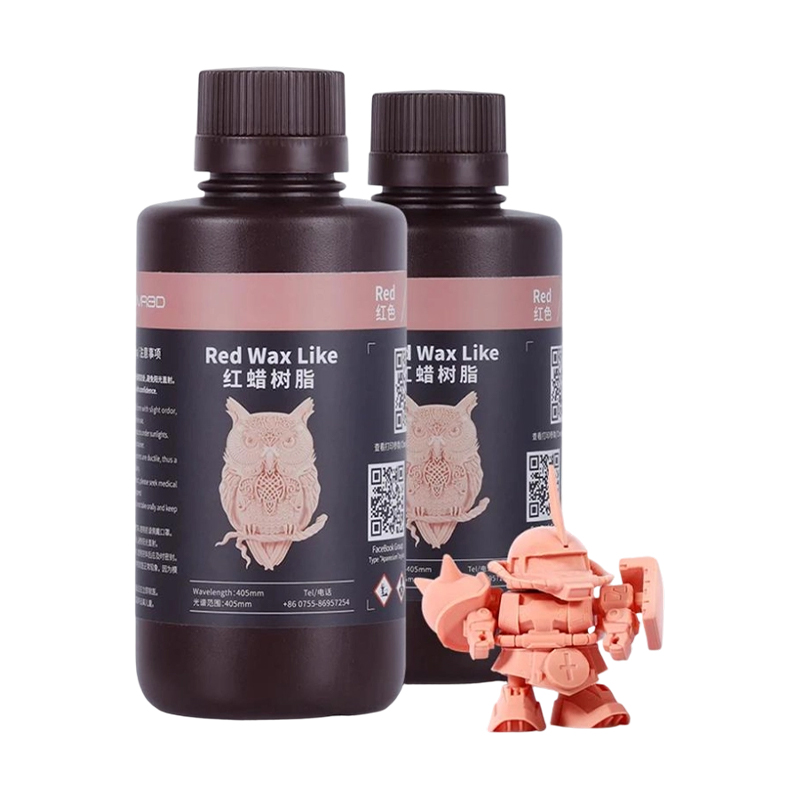
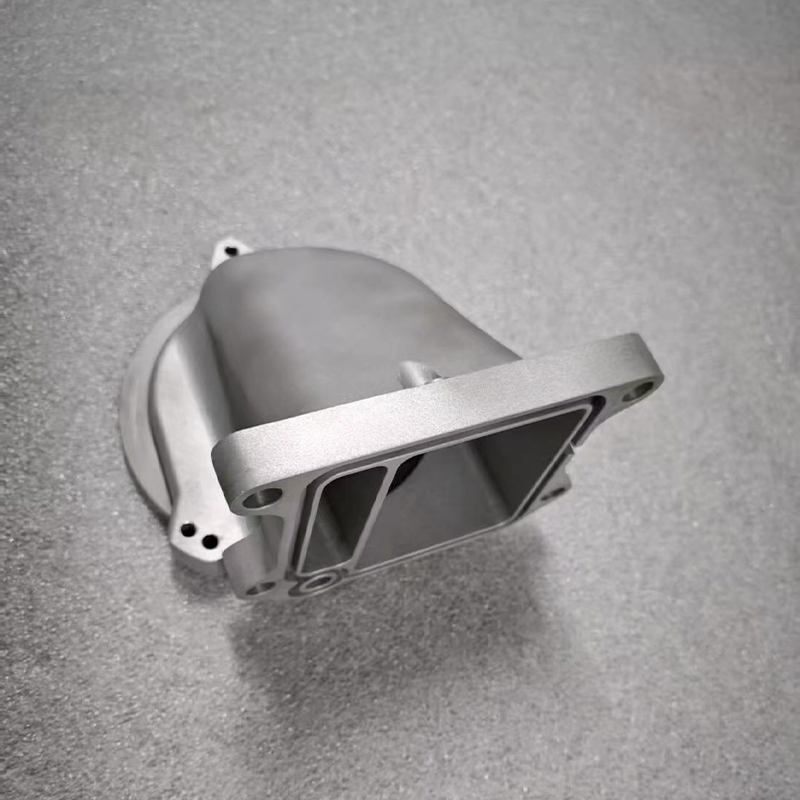
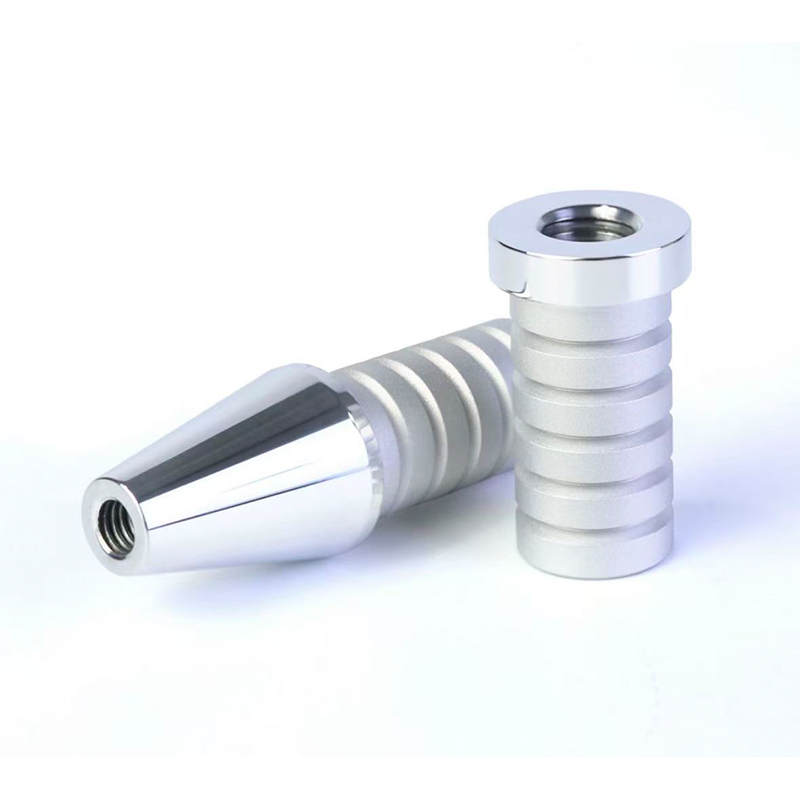
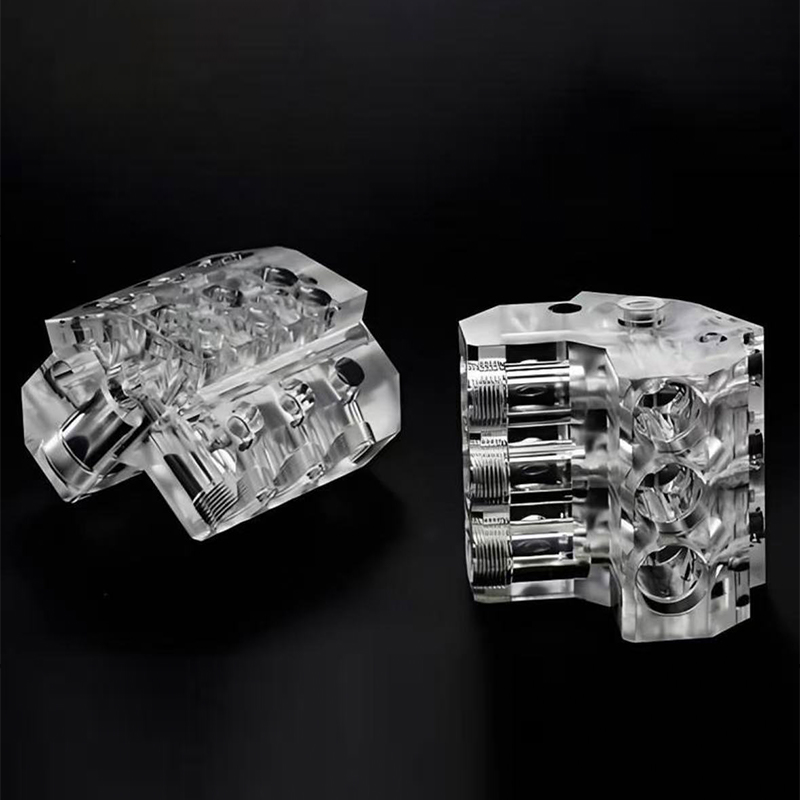
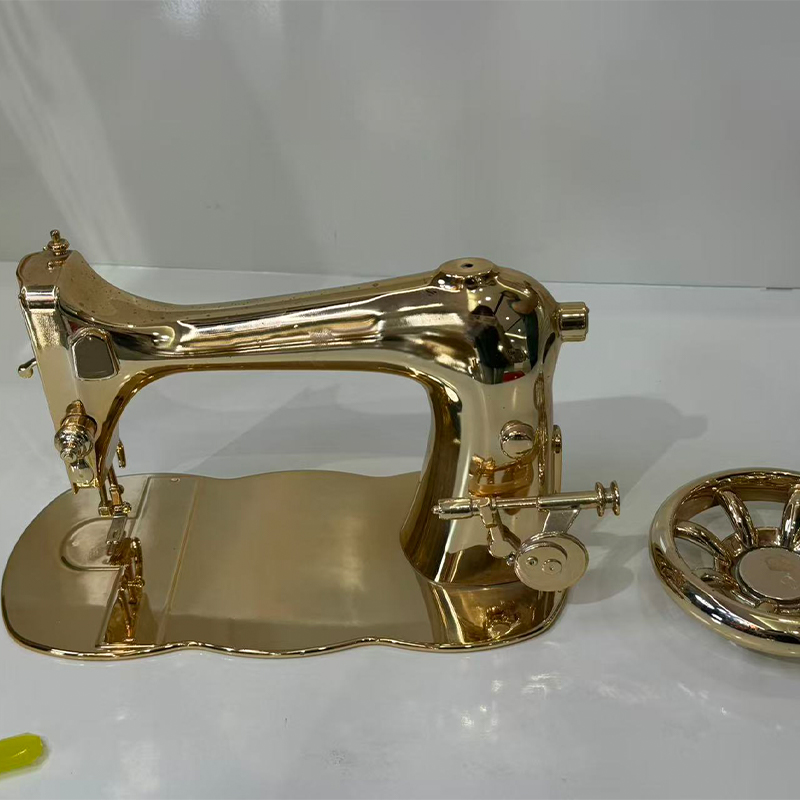
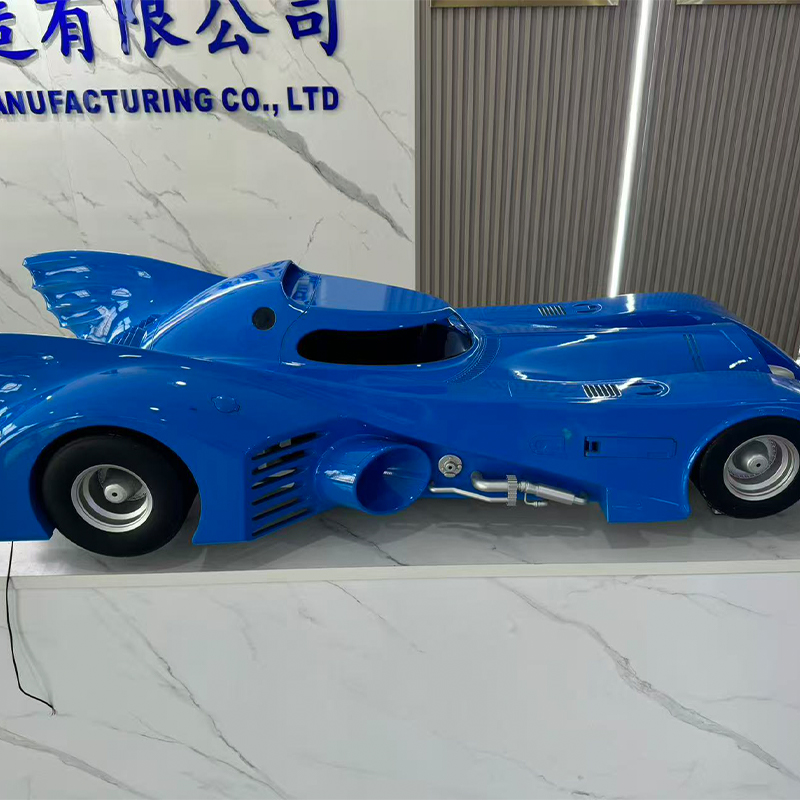
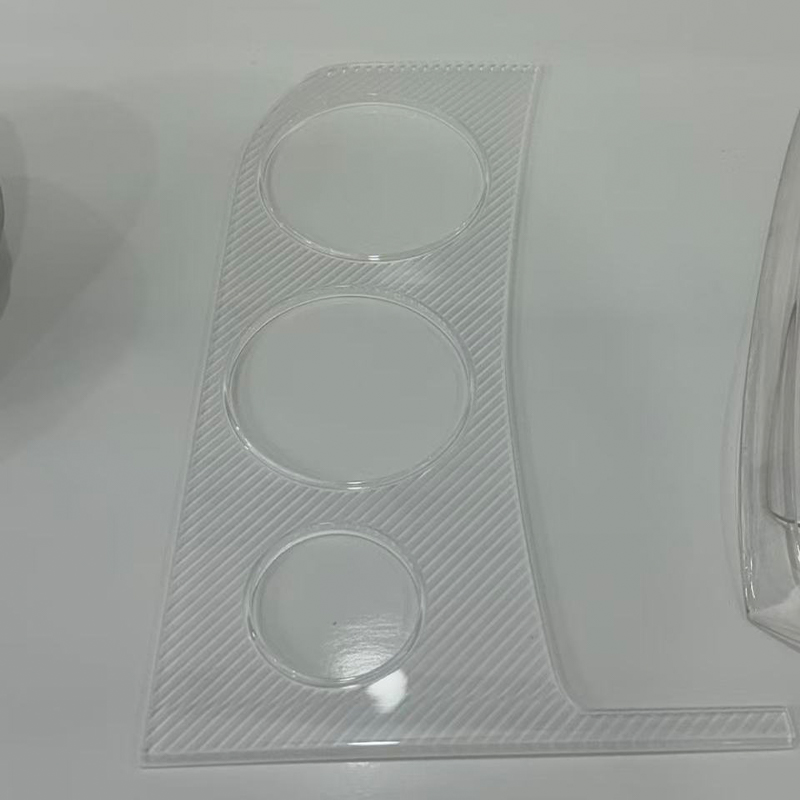
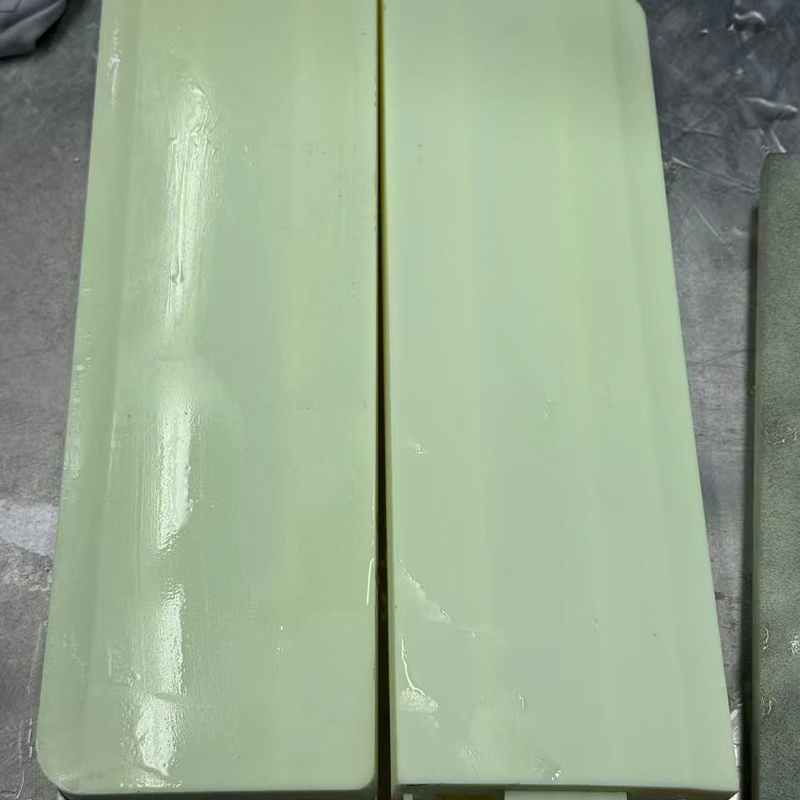
China SLA, DLP, SLS und SLM 3D-Druck- und Vakuumgussfabrik
Die direkte Antwort: Anpassung der Drucktechnologie an die Teileanforderungen
Wenn Sie SLA, DLP, SLS und SLM vergleichen, bevor Sie eine Bestellung bei einer chinesischen SLA-Harz-3D-Druck-Service-Fabrik oder einer SLS-Nylon-3D-Druck-Fabrik in China aufgeben, reduziert sich die Entscheidung auf drei Fragen, die in dieser Reihenfolge gestellt werden: Mit welcher Oberflächenbeschaffenheit muss das Teil die Maschine verlassen, welche mechanische Belastung wird es tatsächlich tragen und wie viele Teile werden diesen Monat im Vergleich zu diesem Jahr benötigt. SLA und DLP-Harzprozesse überzeugen durch Oberflächenglätte und Maßhaltigkeit, SLS-Nylon überzeugt durch funktionale Haltbarkeit ohne Stützstrukturen und SLM-Metall gewinnt bei Teilen, die echten mechanischen und thermischen Belastungen standhalten müssen . Neben allen dreien dient das Vakuumgießen als Brücke zu Chargen von zwanzig bis zweihundert Stücken, sobald ein Urmuster validiert wurde, und die Oberflächenveredelung ist der Schritt, der jedes dieser Ergebnisse in ein Teil verwandelt, das wie ein fertiges Produkt aussieht und funktioniert.
Eine nützliche Abkürzung für eine erstmalige Spezifikation: Wählen Sie SLA oder DLP, wenn das Teil nach Augenmaß beurteilt oder mit geringem Spiel eingepasst werden soll, wählen Sie SLS-Nylon, wenn das Teil wiederholt gehandhabt, geklemmt oder zusammengebaut werden soll, wählen Sie SLM-Metall, wenn das Teil Hitze, Druck oder strukturellen Belastungen ausgesetzt ist, denen Kunststoff nicht standhalten kann, und wählen Sie Vakuumguss, wenn aus einem einzigen validierten Master Dutzende identischer Kopien werden müssen. Ein chinesischer Hersteller von kundenspezifischem SLA-Harz-3D-Druck, der auch DLP, SLS, SLM, Vakuumguss und Oberflächenveredelung unter einem Dach betreibt, macht es überflüssig, für jede Phase dieser Entscheidung mit separaten Anbietern zu jonglieren.
Der Rest dieses Artikels geht detailliert auf jede Technologie ein, vergleicht sie anhand der Kriterien, die tatsächlich Beschaffungsentscheidungen beeinflussen, und erklärt, wie Vakuumguss und Oberflächenveredelung den Weg von einem einzelnen gedruckten Prototyp zu einer Charge produktionsfähiger Teile vervollständigen.
SLA-Harz-3D-Druck: Der Standard für reibungslose, präzise Prototypen
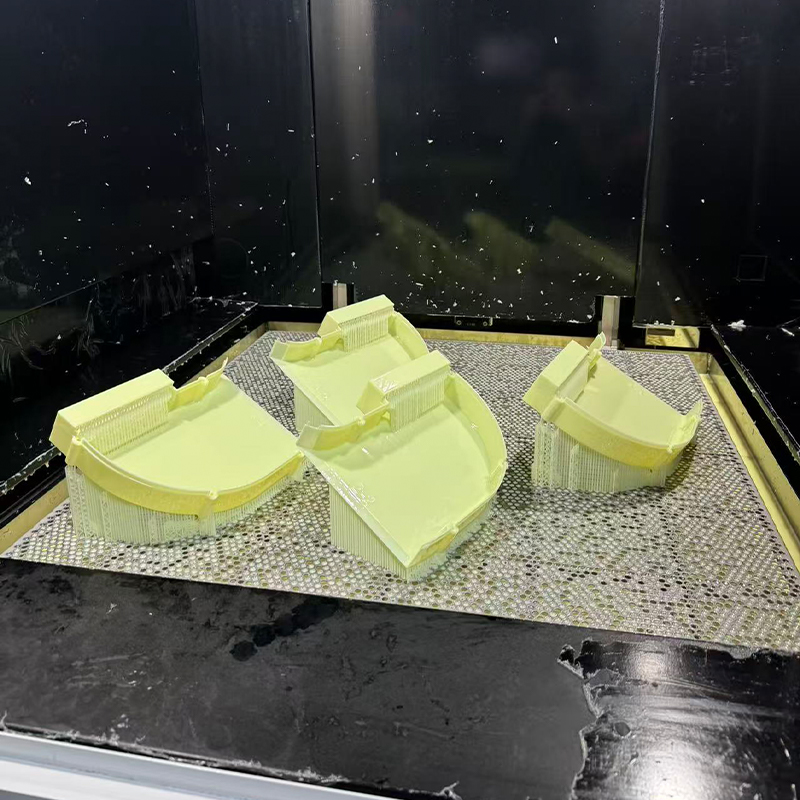
Die Stereolithographie härtet flüssiges Harz Schicht für Schicht aus, indem ein Laser über die Baufläche geführt wird, wodurch einige der glattesten Bestandsoberflächen entstehen, die es in jedem 3D-Druckverfahren gibt. Ein SLA-3D-Druckservice ist in der Regel die erste Anlaufstelle für Optikmodelle, transparente Gehäuse, Schnappgehäuse und Urmodelle, die für den Vakuumguss bestimmt sind, da die Oberfläche, die die Maschine verlässt, bereits das Finish erreicht, das bei anderen Verfahren erst nach dem zweiten Schleifen erreicht wird.
Wo der SLA-Harzdruck seinen Platz verdient
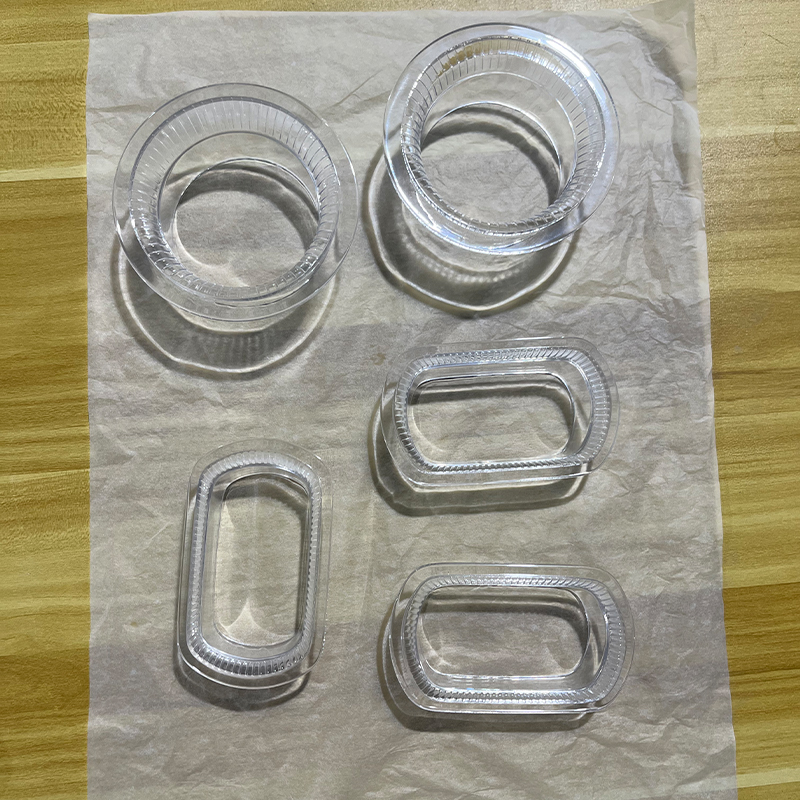
Ein chinesischer SLA-Harz-3D-Druckdienstleister führt üblicherweise standardmäßige, robuste, transparente und hitzebeständige Harzfamilien auf Lager, die jeweils für einen anderen nachgelagerten Zweck formuliert sind. Bei Standardharzen stehen feine Details im Vordergrund und werden standardmäßig für Designprüfungen verwendet. Robuste und langlebige Harze verkleinern den Abstand zu technischen Thermoplasten und eignen sich für Schnappverbindungen und leichte Funktionstests. Transparente Harze ermöglichen die Inspektion interner Merkmale, ohne das Teil zu zerlegen, was für Fluid- und Beleuchtungsdesigns wertvoll ist. Hitzebeständige Typen behalten ihre Form unter warmen Bedingungen und sind die übliche Wahl, wenn ein Harzteil als kurzfristiger Formmaster dienen muss, da der Master wiederholte Silikongusszyklen überstehen muss, ohne zu erweichen.
Schichthöhen zwischen 0,025 mm und 0,1 mm sind üblich Ein gut verarbeitetes SLA-Teil kann geschliffen und grundiert werden, sodass die Oberfläche nicht mehr von einer spritzgegossenen Probe zu unterscheiden ist sobald es die Oberflächenveredelung durchlaufen hat. Genau aus diesem Grund wird SLA-Harzdruck so oft mit Vakuumguss kombiniert: Das gedruckte Teil ist nicht das Endprodukt, es ist das Master, das jede folgende Kopie definiert.
DLP-Harz-3D-Druck: Geschwindigkeit und Wiederholbarkeit für Prototypenläufe
Die digitale Lichtverarbeitung härtet einen gesamten Harzquerschnitt in einem einzigen projizierten Lichtblitz aus, anstatt ihn Punkt für Punkt zu verfolgen, was einem chinesischen DLP-Harz-3D-Druckdienstleister einen erheblichen Geschwindigkeitsvorteil bei Teilen mit geringem Platzbedarf und erheblicher Höhe verschafft. Da jede Schicht in einer Belichtung aushärtet, unabhängig davon, wie viele Details sie enthält, ist DLP besonders effizient für kleine, geometrisch komplexe Komponenten, die in bescheidenen Mengen hergestellt werden, weshalb es eng mit einem 3D-Druck-Prototyp-Service verbunden ist, der Design-Iterationen schnell umsetzen muss.
DLP hat die gleiche Harzchemie und damit einen Großteil der Oberflächenqualität von SLA, aber die beiden Technologien sind für unterschiedliche Bauformen optimiert: SLA lässt sich eleganter über eine große flache Baufläche skalieren, während DLP bei kleineren Teilen effizienter in vertikaler Richtung skaliert. Ein kompetenter Anbieter von 3D-Prototyping-Diensten weist einen Auftrag einer der beiden Maschinen zu, die zu seiner Geometrie passt, anstatt für jede Anfrage standardmäßig eine Technologie zu verwenden.
Typische DLP-Anwendungen
- Kleine Steckergehäuse und Clips, die feine Gewinde oder Schnappdetails erfordern.
- Dental-, Hörgeräte- und Schmuckkomponenten, die eine Oberflächentextur im Mikrometerbereich erfordern.
- Iterative Designzyklen, bei denen mehrere Revisionen innerhalb eines Arbeitstages gedruckt und verglichen werden müssen.
- Urmodelle für kleine Gussteile, die durch Vakuumgießen in Chargen nachgebildet werden.
Ein chinesischer Anbieter von 3D-Druck-Prototypen aus DLP-Harz, der auch Teile bearbeitet und fertigstellt, kann einen DLP-Master ohne Übergabe direkt in den Vakuumguss überführen, wo ein 3D-Drucker-Prototyp-Service kein eigenständiger Schritt mehr ist, sondern Teil eines kontinuierlichen Produktionspfads wird.
Vergleich von SLA und DLP hinsichtlich der wichtigen Kennzahlen
Käufer fragen häufig, ob SLA oder DLP die bessere Wahl ist, ohne sich darüber im Klaren zu sein, dass beide zur gleichen Harzhärtungsfamilie gehören und sich hauptsächlich in der Art der Lichteinwirkung unterscheiden. Das folgende Balkendiagramm bewertet beide Technologien anhand von fünf praktischen Kriterien auf einer Skala von eins bis zehn, basierend auf der typischen Leistung in einer gut geführten Produktionsumgebung.
Aus diesem Vergleich stechen fünf Punkte hervor. Die Geschwindigkeit einer großen, flachen Fläche begünstigt SLA, da sein Laser eine gesamte breite Plattform in einem Durchgang abtasten kann, ohne dass die Auflösungseinbußen bei DLP auftreten, wenn sein fester Projektor über ein großes Feld skaliert werden muss. Die vertikale Geschwindigkeit kleiner Teile begünstigt DLP aus dem gegenteiligen Grund: Ein geringer Platzbedarf bedeutet, dass jede Schicht fast sofort aufblitzt, unabhängig davon, wie hoch das Teil wächst. Feine Oberflächendetails sind im Wesentlichen gleichwertig, da beide durch die gleiche Harzchemie und vergleichbare Punkt- oder Pixelgröße bei typischen Einstellungen eingeschränkt sind. Ein großes Bauvolumen begünstigt eindeutig SLA, dessen laserbasierter Ansatz sich weitaus wirtschaftlicher auf größere Plattformen skalieren lässt als ein projektorbasiertes System. Die Chargenwiederholbarkeit begünstigt DLP leicht, da identische Teile, die über ein festes Projektionsfeld verschachtelt sind, mit weniger Positionsabweichungen aushärten als ein Laser, der einen großen Bereich abtastet. Keine der beiden Technologien ist kategorisch überlegen; Die richtige Wahl hängt ganz von der Teilegröße und der Losform ab Aus diesem Grund hält ein seriöser 3D-Druck-Prototyping-Shop beide Maschinentypen verfügbar, anstatt jeden Auftrag über eine Plattform zu erzwingen.
SLS-Nylon-3D-Druck: Funktionsteile ohne Stützstrukturen
Beim selektiven Lasersintern wird pulverförmiges Nylon mit einem Laser in einem erhitzten Pulverbett verschmolzen, und das nicht geschmolzene Pulver um jedes Teil herum fungiert während des Aufbaus als eigene Stütze. Diese einzelne Tatsache ändert alles daran, was der 3D-Druckservice für Nylon produzieren kann: Interne Kanäle, ineinandergreifende Baugruppen, dünne Rippen und bewegliche Scharniere können verschachtelt und zusammengedruckt werden, ohne dass eine einzige Stützstruktur anschließend entfernt werden muss.
Materialverhalten, das für reale Teile von Bedeutung ist
PA12 bleibt die Arbeitssorte für den SLS-Nylondruck und bietet ein gutes Gleichgewicht zwischen Steifigkeit, Schlagfestigkeit und chemischer Beständigkeit für den allgemeinen Funktionsgebrauch. PA11 bietet eine größere Bruchdehnung, was sich für Snap-Fit-Funktionen und Teile eignet, die sich im Betrieb wiederholt biegen. Glas- und kohlenstoffgefüllte Nylontypen erhöhen die Steifigkeit und Dimensionsstabilität erheblich, was für Vorrichtungen, Befestigungen und Halterungen wichtig ist, die unter Klemmkraft einen präzisen Bezugspunkt halten müssen. Weil 3D-Nylonteile verlassen die Maschine in den meisten Fällen mit ausreichend isotropen mechanischen Eigenschaften , können sie als echte funktionale Prototypen und nicht als Ausstellungsmodelle behandelt werden, vorausgesetzt, die Teileausrichtung während des Baus wurde für die tatsächlich auftretenden Belastungen berücksichtigt.
Die fertige Oberfläche weist eine charakteristische, leicht körnige, matte Textur auf, die durch das umgebende Pulver entsteht. Bei Teilen, die lackiert oder kosmetisch lackiert werden sollen, wird diese Struktur bei der Oberflächenbearbeitung durch Perlenstrahlen, Dampfglätten oder Handschleifen entfernt, bevor eine Beschichtung aufgetragen wird.
SLM Metall 3D Drucken: Geometrie, die durch maschinelle Bearbeitung nicht erreicht werden kann
Beim selektiven Laserschmelzen wird Metallpulver Schicht für Schicht vollständig geschmolzen, um dichte, funktionsfähige Metallteile direkt aus einer digitalen Datei herzustellen. Ein industrieller 3D-Metalldruckbetrieb verdient seinen Unterhalt mit Geometrien, die ein Schneidwerkzeug physisch nicht erreichen kann: konforme Kühlkanäle, die der Kontur eines Formhohlraums folgen, interne Gitterstrukturen, die das Gewicht reduzieren und gleichzeitig die Steifigkeit beibehalten, und topologieoptimierte Lastpfade, die das Material nur dorthin leiten, wo es laut Spannungsanalyse hingehört.
Material- und Nachbearbeitungsdisziplin
Eine China SLM Metal 3D Printing Service Factory verarbeitet typischerweise Aluminiumlegierungen für leichte Strukturteile, Edelstahlsorten für korrosionsbeständige Komponenten, Werkzeugstähle für Formeinsätze, die eine konforme Kühlung erfordern, und Titan für Anwendungen mit hoher Festigkeit und geringem Gewicht. Was den ordnungsgemäß ausgeführten kundenspezifischen 3D-Metalldruck von einer rein dekorativen Funktion unterscheidet, ist die Reihenfolge, die auf den Bau folgt: Spannungsabbau, während das Teil noch an der Bauplatte befestigt ist, sorgfältiges Entfernen mit Drahterodiermaschine oder Bandsäge von der Platte, Entfernen des Trägers und Endbearbeitung aller Dichtflächen, Lagerbohrungen und Gewindeelemente. Ein SLM-Teil, dessen Funktionsflächen nicht fertig bearbeitet wurden, sollte niemals als Präzisionskomponente eingebaut werden , unabhängig davon, wie genau der Rohdruck erscheint.
Bei größeren Bauteilen wird der 3D-Druck großer Metalle im Allgemeinen durch eine sorgfältige Teileausrichtung und, wo nötig, Segmentierung und Verbindung angegangen, da Metallpulverbett-Baukammern von Natur aus kleiner sind als Polymersysteme. Metall-3D-Druckunternehmen, die auch über CNC-Abteilungen verfügen, können eine segmentierte Metallbaugruppe in derselben Anlage, in der sie gedruckt wurde, bis zur Endtoleranz fertigbearbeiten und so eine zweite Frachtstrecke für ein teilweise fertiggestelltes, teures Metallteil vermeiden.
Vier Drucktechnologien nebeneinander
Die folgende Tabelle fasst den praktischen Umfang von SLA, DLP, SLS und SLM zusammen, wie sie normalerweise bereitgestellt werden, um eine erste Technologieauswahl zu unterstützen, bevor mit der detaillierten Prozessplanung begonnen wird.
| Technologie | Typische Schichthöhe | Bebaute Oberfläche | Materialfamilie | Passgenauer Einsatz |
|---|---|---|---|---|
| SLA | 0,025–0,1 mm | Ra 3–6 µm | Standardmäßiges, zähes, transparentes, hitzebeständiges Harz | Aussehensmodelle, Formenmeister |
| DLP | 0,025–0,1 mm | Ra 3–6 µm | Standard- und technisches Harz | Kleine detaillierte Teile, schnelle Iteration |
| SLS | 0,06–0,12 mm | Ra 10–15 µm | PA12, PA11, gefülltes Nylon | Funktionsteile, komplexe Baugruppen |
| SLM | 0,02–0,06 mm | Ra 8–20 µm | Aluminium, Edelstahl, Werkzeugstahl, Titan | Tragende und thermisch beanspruchte Teile |
Das Muster auf dem Tisch ist konsistent: Auflösung und Oberflächenqualität bewegen sich in die eine Richtung, während sich das Material vom Harz zum Metall bewegt, während sich die Funktionsfähigkeit in die andere Richtung bewegt. SLA und DLP liegen für die Endbearbeitung am feinen Ende, für mechanische Beanspruchung jedoch am weichen Ende, SLS liegt mit echter funktionaler Haltbarkeit in der Mitte und SLM sitzt am anderen Ende, wo ein Kunststoffprozess einfach nicht folgen kann. Keine einzelne Technologie in dieser Tabelle übertrifft die anderen in jeder Spalte Genau aus diesem Grund hält ein chinesischer Anbieter von industriellen 3D-Druckdienstleistungen, der alle vier Bereiche betreibt, einem Kunden, dessen Teil sich von einem Entwurfsüberprüfungsmodell zu einer tragenden Produktionskomponente entwickelt, alle Optionen offen.
Vakuumguss: Vervielfachung eines Masters in eine produktionsreife Charge
Vakuumguss, auch als Silikonformreplikation bekannt, nimmt den Raum zwischen einem einzelnen validierten Prototyp und einem vollständigen Produktionswerkzeug ein. Eine China Vacuum Casting Services Factory nimmt ein Urmodell, das meist durch SLA- oder DLP-Druck oder durch Präzisionsbearbeitung hergestellt wird, und umhüllt es mit flüssigem Silikon, das um jedes Oberflächendetail herum aushärtet. Die ausgehärtete Form wird entlang einer geplanten Trennlinie geschnitten und Polyurethanharze, die ABS, Polypropylen, Gummi oder transparentes Acryl simulieren sollen, werden unter Vakuum in den resultierenden Hohlraum gegossen, wodurch eingeschlossene Luft entfernt wird, die andernfalls Hohlräume im fertigen Gussstück hinterlassen würde.
Das folgende Liniendiagramm zeigt die durchschnittliche Anzahl verwendbarer Exemplare, die beim Herausziehen aufeinanderfolgender Gussteile aus einer einzigen Form übrig bleiben. Dies veranschaulicht, warum Formen normalerweise ausgemustert und ersetzt werden, anstatt auf unbestimmte Zeit verschoben zu werden.
Diese Kurve erklärt die branchenweit verwendete Standardplanungsregel. Die Maßtreue bleibt in den ersten zehn bis fünfzehn Gussstücken sehr nahe an der Vorlage, weshalb frühe Kopien einer Form nicht vom Urmodell selbst zu unterscheiden sind. Nach dem fünfzehnten Guss beschleunigt sich der Rückgang merklich, da das Silikon anfängt, an Elastizität zu verlieren und scharfe Innenecken mit jedem Entformungszyklus leicht abgerundet werden. Ungefähr nach dem Guss von fünfundzwanzig ist die Genauigkeit in der Regel soweit gesunken, dass ein qualitätsbewusster Betrieb die Form lieber ausmustert, als zu riskieren, dass Teile, die außerhalb der Toleranz liegen, einen Kunden erreichen. Aus diesem Grund ist bei einer Hundert-Stück-Bestellung mit vier bis fünf parallelen Formen zu rechnen, statt dass eine Form bis zur Erschöpfung läuft , da durch den parallelen Betrieb von Gussformen jeder Guss innerhalb des High-Fidelity-Bereichs dieser Kurve bleibt. Der praktische Vorteil für Käufer besteht darin, dass bei Vakuumguss-Chargenangeboten angegeben werden sollte, wie viele Formen verwendet werden und nicht nur die Gesamtstückzahl, da dieses Detail die Dimensionskonsistenz der gesamten Charge bestimmt.
Oberflächenveredelungsdienste: Aus einem Rohteil ein fertiges Produkt machen
Jeder oben beschriebene Prozess hinterlässt ein Teil mit einer charakteristischen Rohtextur, und keines davon wird normalerweise in diesem Rohzustand an einen Endkunden versendet. Ein Hersteller von Oberflächenveredelungsdienstleistungen in China wandelt einen gedruckten, gegossenen oder bearbeiteten Rohling in ein Teil um, das seinem beabsichtigten Aussehen und den funktionalen Oberflächenanforderungen entspricht. Dieser Schritt sollte mit der gleichen Präzision wie jede Maßtoleranz spezifiziert werden.
Veredelungsoptionen für gedruckte, gegossene und bearbeitete Teile verfügbar
- Schleifen und Handpolieren, um Schichtlinien von SLA-, DLP- und SLS-Teilen vor dem Beschichten zu entfernen.
- Perlen- und Sandstrahlen für eine gleichmäßige matte Textur auf Nylon- und Metallteilen.
- Dampfglättung für Nylonteile, die eine versiegelte, reibungsarme Oberfläche erfordern.
- Sprühlackierung abgestimmt auf eine mitgelieferte Farbreferenz in den Systemen Glanz, Satin, Matt oder Soft-Touch.
- Eloxieren von SLM-Aluminiumteilen, die Korrosionsbeständigkeit und eine gleichmäßige Farbe erfordern.
- Galvanisieren und Vakuummetallisieren für reflektierende dekorative Oberflächen auf Kunststoff- oder Metallsubstraten.
- Tampondruck, Siebdruck und Lasermarkierung für Logos, Legenden und Rückverfolgbarkeitscodes.
Ein chinesischer Zulieferer für die Oberflächenveredelung von CNC-Teilen, der auch die Druck-, Guss- und Bearbeitungslinien betreibt, kann ein Teil durch diese Phase transportieren, ohne es an einen externen Lieferanten weiterzuleiten, was vor allem bei kosmetischen Baugruppen wichtig ist, bei denen Farbe und Glanz bei Teilen übereinstimmen müssen, die mit unterschiedlichen Prozessen hergestellt wurden. Das Abkleben von Gewinden, Lagerbohrungen und Dichtflächen vor dem Beschichten ist das häufigste Qualitätsproblem bei der Oberflächenveredelung , da ein typischer Lack- oder Beschichtungsfilm eine Dicke von 30 bis 60 Mikrometern hinzufügt, die einen Funktionsspielraum schließt, wenn das Merkmal ungeschützt bleibt.
Auswählen einer Route nach Chargengröße: Ein Entscheidungsrahmen
Bei der Wahl zwischen Direktdruck und Vakuumguss ist oft das Volumen der ausschlaggebende Faktor, nicht nur das Material oder die Geometrie. Das folgende Diagramm zeigt den durchschnittlichen kostenäquivalenten Aufwand pro Teil, ausgedrückt als relativer Index und nicht als Währungszahl, im Vergleich zur Losgröße für die vier Drucktechnologien und Vakuumguss.
Das Crossover-Muster in diesem Diagramm ist die nützlichste Einzelinformation für eine Entscheidung über die Chargengröße. Bei einer Losgröße von einem Stück steht das Vakuumgießen ganz oben auf der Aufwandsskala, da der gesamte Formherstellungsschritt auf ein einzelnes Stück angerechnet wird, was bestätigt, dass es sich niemals um ein echtes Einzelstück handelt. Um etwa zehn Stück ist die Vakuumgusskurve bereits stark gesunken und sinkt mit zunehmendem Volumen weiterhin schneller als jede andere Drucktechnologie und überschreitet den SLA- und DLP-Harzdruck deutlich vor der Fünfzig-Stück-Marke. SLM-Metall liegt bei jeder gezeigten Losgröße konstant über den Harz- und Nylonkurven, was die zusätzliche Nachbearbeitung widerspiegelt, die jeder Metalldruck unabhängig von der Menge erfordert. SLS-Nylon bleibt über fast das gesamte Sortiment hinweg die flachste und niedrigste Kurve, was sein wichtigster kommerzieller Vorteil ist: vorhersehbarer Aufwand pro Teil, ohne dass bei jedem Volumen Werkzeuginvestitionen erforderlich sind. Der Übergangspunkt zwischen Direktdruck und Vakuumguss liegt typischerweise zwischen fünfzehn und dreißig Stück Dies ist der Bereich, in dem die meisten Käufer beide Routen aktiv vergleichen sollten, anstatt standardmäßig die Route zu verwenden, die sie zuletzt verwendet haben.
Vergleich der gesamten Leistungsfähigkeit aller fünf Routen
Das folgende Radardiagramm bewertet SLA/DLP-Harz, SLS-Nylon, SLM-Metall und Vakuumguss anhand von fünf Kriterien, die in Beschaffungsgesprächen immer wieder auf einer Skala von eins bis fünf auftauchen, um einen einfachen Vergleich aller in diesem Artikel behandelten Routen zu ermöglichen.
Diese Überlagerung macht die Kompromisse über alle fünf Kriterien hinweg auf einmal sichtbar. SLA und DLP bilden eine auf Oberflächengüte und Stückgeschwindigkeit ausgerichtete Form und bestätigen ihre Rolle als schnellster Weg zu einem vorzeigbaren Prototypen, aber als der schwächste bei mechanischer Beanspruchung. SLM-Metall tendiert stark in Richtung mechanische Beanspruchung und Materialbereich, während es gleichzeitig Abstriche bei der Chargenskalierbarkeit und der Einzelstückgeschwindigkeit macht, was die Realität widerspiegelt, dass jeder Metallbau erhebliche feste Nachbearbeitung erfordert, unabhängig davon, wie einfach das Teil ist. SLS-Nylon produziert das ausgewogenste Polygon mittlerer Größe der Gruppe, was seiner Rolle als zuverlässiger Mittelweg für Funktionsteile entspricht, die wiederholt hergestellt werden müssen, ohne dass die Zerbrechlichkeit des Harzes oder der Mehraufwand des Metalls ausbleiben. Beim Vakuumgießen geht es deutlich um die Skalierbarkeit von Chargen und die Oberflächengüte, während es auf die Geschwindigkeit einzelner Teile ankommt, was seiner Identität als Multiplikationsprozess und nicht als Erstfertigungsprozess genau entspricht. Keine einzelne Form deckt das gesamte Diagramm ab Dies ist der deutlichste Beweis dafür, dass eine wirklich nützliche Lieferantenbeziehung vom Zugang zu allen vier Drucktechnologien plus Guss und Veredelung abhängt und nicht von Fachwissen in nur einer.
Über Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. ist ein Pionier in der industriellen Innovation und Fertigung. Unser erfahrenes Designteam setzt Kundenideen in praktische, ästhetische Produktdesigns um. Wir bieten 3D-Druck in Harz, Nylon, Metall und anderen Materialien an und verfügen über eine fortschrittliche Bearbeitung. Die Replikation von Silikonformen ermöglicht eine kostengünstige, hochpräzise Kleinserienproduktion. Oberflächenbehandlungen wie Lackieren verbessern das Erscheinungsbild des Produkts. Mit unserem One-Stop-Service können Kunden den Prozess vom Design bis zum Produkt auf einer Plattform abschließen und so Zeit und Kosten sparen. Unser Ziel ist es, ein verlässlicher und langfristiger Partner für die industrielle Entwicklung zu sein.
Innerhalb dieser Struktur dienen SLA- und DLP-Harzdruck den frühesten Designgesprächen, SLS-Nylon ermöglicht funktionelles Prototyping und Kleinserien-Endverbrauchsteile, SLM-Metall übernimmt Geometrien und Lastfälle, die kein anderer Prozess erreichen kann, Vakuumguss vervielfacht ein validiertes Original in eine produktionsbereite Charge und die Oberflächenveredelung liefert jedes Teil in dem Zustand, den sein Endmarkt erwartet. Jede Phase verfügt über dieselbe Teiledatei, dieselben Qualitätsaufzeichnungen und denselben technischen Ansprechpartner , was eher die praktische Bedeutung einer One-Stop-Plattform als eine Marketingbeschreibung einer solchen ist.
Angeben eines Jobs, damit die richtige Technologie ausgewählt wird
Eine gut spezifizierte Anfrage macht den größten Teil des Rätselratens bei der Technologieauswahl überflüssig, und die folgende Reihenfolge spiegelt die Informationen wider, die ein Ingenieur tatsächlich benötigt, bevor er SLA, DLP, SLS, SLM oder Vakuumguss empfiehlt.
- Geben Sie den Zweck des Teils klar an: visuelle Überprüfung, Passprüfung, Funktionstest oder Endverwendungskomponente.
- Geben Sie die Menge an, die jetzt benötigt wird, und die Menge, die voraussichtlich innerhalb der nächsten sechs Monate benötigt wird.
- Identifizieren Sie alle Elemente, die wasserdicht, tragfähig, transparent oder hitzeexponiert sein müssen.
- Beachten Sie, ob das Teil einem bestehenden Farb-, Textur- oder Glanzstandard entsprechen muss.
- Markieren Sie alle internen Geometrien wie Kanäle oder Gitter, auf die ein Schneidwerkzeug nicht zugreifen kann.
- Bestätigen Sie die Betriebsumgebung, einschließlich Temperaturbereich und Einwirkung von Chemikalien oder Sonnenlicht.
Eine China Custom DLP Resin 3D-Druckfabrik oder ein SLM-Metalllieferant, der diese Informationen im Voraus erhält, kann eine Route mit Zuversicht empfehlen, anstatt sich auf die Maschine zu verlassen, die gerade frei ist. Die Technologieentscheidung sollte sich an den Anforderungen des Teils orientieren, nicht umgekehrt , und ein Lieferant, der diese Fragen stellt, bevor er ein Angebot abgibt, beweist genau diese Disziplin.
Häufig gestellte Fragen
F1: Was ist der wichtigste praktische Unterschied zwischen SLA- und DLP-Druck?
Beide härten flüssiges Harz aus und erzeugen eine vergleichbare Oberflächenqualität, skalieren jedoch unterschiedlich. SLA verwendet einen Laser, der jede Schicht Punkt für Punkt nachzeichnet und sich so effizient über große, flache Bauplattformen skalieren lässt. DLP projiziert eine ganze Ebene auf einmal, was bei kleinen Teilen mit großer Höhe schneller ist, da die Bauzeit von der Anzahl der Ebenen und nicht von der Detailgenauigkeit pro Ebene abhängt. In der Praxis wählen Sie SLA für größere oder breitere Teile und DLP für kleine, detaillierte Komponenten, die in bescheidenen Chargen hergestellt werden.
F2: Können SLS-Nylonteile als Endproduktionskomponenten verwendet werden oder handelt es sich nur um Prototypen?
SLS-Nylonteile werden routinemäßig als Endproduktionskomponenten verwendet, insbesondere in glas- oder kohlenstoffgefüllten Qualitäten, die für zusätzliche Steifigkeit und Dimensionsstabilität sorgen. Sie dienen in vielen Branchen als Halterungen, Gehäuse, Kanäle, Vorrichtungen und Vorrichtungen. Die wichtigsten Überlegungen sind die Oberflächentextur, die durch Perlenstrahlen oder Dampfglätten verfeinert werden kann, und die langfristige Einwirkung von ultraviolettem Licht oder anhaltend erhöhter Temperatur. Beides sollte vor der endgültigen Spezifikation anhand des spezifischen Materialdatenblatts überprüft werden.
F3: Warum muss ein SLM-Metallteil bearbeitet werden, nachdem es aus dem Drucker kommt?
Der Metalldruck im Bestand erreicht gute, aber nicht bearbeitungsfähige Toleranzen bei den Funktionsmerkmalen, und die Oberflächenbeschaffenheit ist zwar für viele Geometrien akzeptabel, für Dichtflächen, Lagerbohrungen oder Präzisionsgewinde jedoch im Allgemeinen zu rau. Die Endbearbeitung nach dem Spannungsabbau und dem Entfernen der Stützstruktur bringt diese spezifischen Merkmale auf die Toleranz und Oberflächenbeschaffenheit, die die Anwendung tatsächlich erfordert, während die komplexe Innengeometrie genau so bleibt, wie sie gedruckt ist. Diese Kombination ist der Grund, warum seriöse Metalldrucklieferanten Bearbeitungsabteilungen betreiben, anstatt Teile direkt von der Bauplatte zu versenden.
F4: Ab welcher Losgröße ist das Vakuumgießen effizienter als das Direktdrucken?
Die Frequenzweiche besteht typischerweise aus fünfzehn bis dreißig Teilen, abhängig von der Teilegröße und der geometrischen Komplexität. Unterhalb dieses Bereichs überwiegt der feste Aufwand für den Bau einer Form deren Nutzen. Darüber hinaus verteilen sich die Kosten der Form auf so viele Teile, dass das Vakuumgießen der effizientere Weg ist, und sein Vorteil wächst weiter, wenn die Losgröße bis zu dem Punkt zunimmt, an dem ein Produktionswerkzeug schließlich gerechtfertigt wäre.
F5: Wie viele Teile können aus einer einzigen Vakuumgussform hergestellt werden, bevor die Qualität sinkt?
Die Maßhaltigkeit bleibt etwa während der ersten fünfzehn Gussteile nahe an der ursprünglichen Vorlage und nimmt dann ab, wenn das Silikon allmählich an Elastizität verliert und scharfe Innenecken weicher werden. Die meisten qualitätsbewussten Betriebe scheiden eine Gussform etwa nach 20 bis 25 Gussteilen aus, anstatt zu riskieren, dass Teile außerhalb der Toleranz liegen. Bei größeren Aufträgen werden mehrere Gussformen aus derselben Vorlage hergestellt und parallel ausgeführt, sodass jeder Guss innerhalb des High-Fidelity-Teils dieser Kurve bleibt.
F6: Verändert die Oberflächenveredelung die Abmessungen eines gedruckten oder gegossenen Teils?
Ja, und dies ist eines der am häufigsten übersehenen Details in einer Spezifikation. Beim Schleifen wird eine kleine, im Allgemeinen kontrollierbare Menge Material entfernt, während beim Sprühlackieren und Plattieren die Materialdicke erhöht wird, typischerweise im Bereich von 30 bis 60 Mikrometer pro Oberfläche, abhängig vom Beschichtungssystem. Jedes Merkmal mit einem engen Funktionsspiel, wie z. B. eine Lagerbohrung, ein Gewindeloch oder eine Dichtfläche, sollte vor dem Beschichten abgedeckt oder nach der Endbearbeitung bearbeitet werden, anstatt die Schichtdicke zu absorbieren, die beim Prozess aufgetragen wird.
Kontaktinformationen
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
HINZUFÜGEN
-

Gebäude 7, Nr. 188, Abschnitt Hongni der Zha Wang Road, Unterbezirk Danghu, Stadt Pinghu, Stadt Jiaxing, Provinz Zhejiang, China
Urheberrecht© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Hersteller integrierter OEM/ODM-Smart-Manufacturing-Plattformen
